当缺陷藏在微米之下:光学检测技术的边界与代价
产线节拍压到秒级时,光学检测常被当成一只黑箱:相机架上去,算法跑起来,良品与缺陷就该自动分开。现场很少这么听话。同一套相机,换一卷材料,误判率就往上蹿。不是软件突然变笨。光照、表面粗糙度、夹具热变形,任何一项漂一点,图像分布就变了。
问题在这儿:光学检测的本质不是拍照,而是把光与材料相互作用后的微弱差异编码进像素,再由算法解码。缺陷信号弱于背景纹理时,再高的像素数也只是把噪声拍得更清楚。说实话,这件事挺拧巴。光学检测的难,不在把图像拍清楚,而在把可判与不可判分开。前者靠硬件和算法,后者靠工艺知识和质量成本。
看得见,不等于判得准
明场照明适合尺寸和轮廓,暗场能把划痕、麻点从镜面上拎出来;同轴光压反光,低角度光抓凸起。选错照明,后面的算法只能替光学擦屁股。检测极限不是由像素数单独决定,而由对比度、信噪比、标定不确定度共同约束。这句话在实验室里像常识,到了车间常被忘掉。
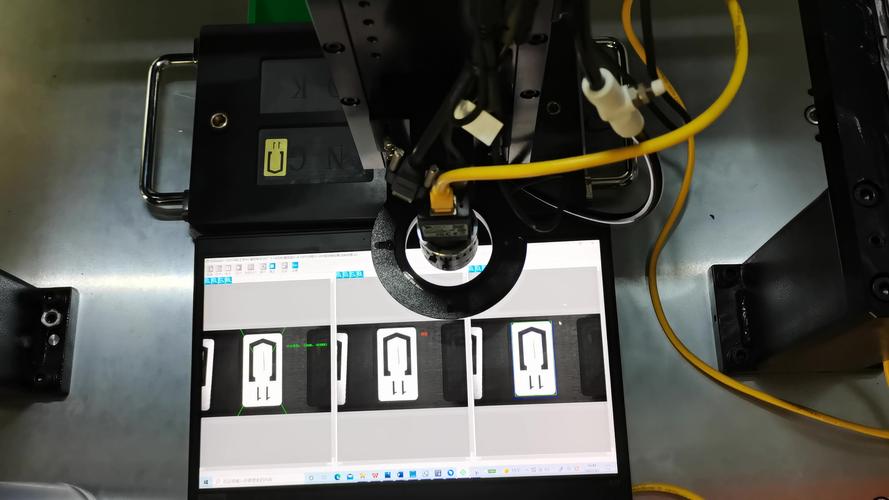 工业线阵相机暗场照明检测金属划痕场景
有个反例很典型:黑色橡胶表面的油污。提高分辨率没用,因为油污和基体的反射差异太小,图像上几乎同灰度。换短波照明或偏振片,信号才出来。代价是节拍下降、光源寿命和散热要重新算。对吧,工程里没有白拿的对比度。
动态范围也常被低估。高反光曲面在明场下容易饱和,暗场又可能漏掉低对比缺陷。线阵相机的行频要与产线速度匹配,曝光长了拖影,短了信噪比掉。透明薄膜更麻烦,表面和背面的反射叠在一起,缺陷像被两层噪声夹住。照明设计与算法阈值必须联合标定,单独调一边,往往只是把误判从一类挪到另一类。
标定也容易被轻视。镜头畸变、远心度、相机与运动轴的夹角,都会把亚像素边缘变成系统偏差。产线上常见做法是拿标准件校一次,然后连跑三个月。温漂一上来,尺寸漂几个微米,过杀和漏杀就跟着来。没有溯源链的精度,只是重复性好看的读数。再说验证,重复性、再现性、金样盲测,少一项都可能在换班后露馅。
干涉、共焦与偏振:方法选择是一场妥协
测面形,干涉法是硬手段。相位解包裹能到纳米级,但它怕振动、怕气流、怕被测面太糙。台阶边缘一旦解包裹出错,整片相位就爬坡。共聚焦测高度灵活,横向分辨率好,逐点扫描却慢,节拍一压就露馅。偏振成像对薄膜应力和各向异性材料敏感,可材料一换,模型就得重标。
 激光干涉仪检测光学镜面面形光路场景
所以方法选择不是找万能钥匙,而是划边界。任何光学检测方案都有适用材料、表面状态和节拍窗口,离开这些条件谈精度没有意义。实验室指标搬到车间,往往先败在隔振和遮光上。不是技术不行,是场景没配对。共焦对深孔侧壁有遮挡,偏振对随机纹理容易误报,干涉对粗糙面直接失效。这些限制不该被一句高精度掩盖。
还有个常被忽略的环节:缺陷定义。划痕多长算缺陷?边缘毛刺在A工位判废,在B工位可能修一修就用。标注不一致,模型学到的就是标注员的脾气。数据漂移也不是玄学,换批次、换供应商、换环境光,分布就移。在线检测要先把缺陷定义做成可复现的判据,再谈模型泛化。否则可视化越漂亮,质量会议越吵。
把检测放进工艺闭环,而不是终点裁判
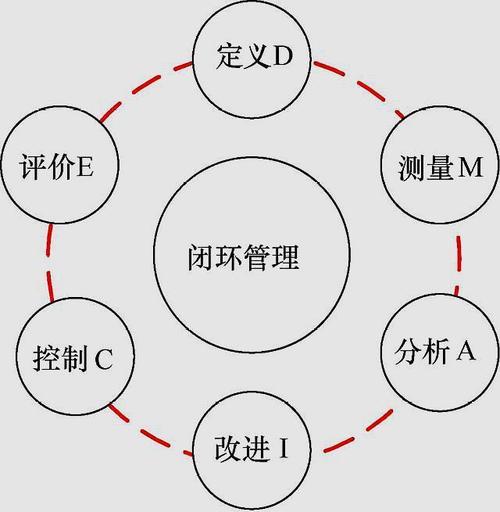 把检测放进工艺闭环,而不是终点裁判
光学检测坐在产线末端当裁判,信息就浪费了。检测结果回传到前道,调整曝光、涂布量、压合压力,才有闭环价值。可这要求接口统一、时间戳对齐、缺陷坐标可追溯。很多厂卡在数据孤岛,不是算法。光学检测技术的价值不在于替代所有手段,而在于在可解释的物理边界内提供高带宽、非接触的测量信号。
边界也要说清。内部裂纹、分层、孔隙,光学看不到就是看不到。硬上,只会把漏杀藏进漂亮的可视化报表。该上超声就上超声,该上X射线就上X射线。多模态融合听着热闹,融合之前先问一句:每种模态的误差相关吗?不相关才值得融。相关性强的时候,融合只是把同一种错误抄两遍。
还有一层风险在质量成本。过杀和漏杀的成本不对称,阈值就不是纯技术参数。换供应商、赶交期、调班次,都可能让同一套系统表现不同。把阈值写死在代码里,等于把质量决策藏进黑箱。更稳妥的做法是让阈值可审计,让误判样本可回溯,让工艺工程师看得懂为什么判废。
趋势方面,计算成像、事件相机、光谱偏振联用都在往前走。别急着追名词。先看光源稳定性、相机响应线性、算法可解释性。产线停线时,先查光源和标定,别急着换算法。这句话不高级,但省时间。