无损检测技术:别拆了,给金属做次“B超”行不行?
上个月老周给我打电话,声音是哑的。他那家化工厂的氢气管线,凌晨三点爆了。幸亏是氢气,烧起来没颜色,巡检的老王刚好没在跟前——要换成剧毒介质,后果我不敢想。
“大修的时候不是刚做过检测吗?”我问他。
“做了。超声测厚。数据全合格。”老周叹了口气,“但漏的是焊缝根部,超声探头搁在表面,那一块根本扫不到。”
你看,这就是我今天想聊的——无损检测技术。听起来特专业,说白了就是给机器零件做体检,不拆不砸,靠声、光、电、磁看看里面有没有裂缝、气孔、夹渣。可它真不是万能的。很多人以为检过就万事大吉,其实鬼门关就在那几毫米的盲区里。
那根管子到底怎么漏的?
 那根管子到底怎么漏的?
咱们先拆这个问题。老周那条线,材质是304不锈钢,设计压力4兆帕。焊缝做了100%射线检测,片子我看过——干干净净,没气孔没未熔合。超声测厚呢,整条线隔一米一个点,厚度全在公差内。
那为什么还漏?
因为射线对体积型缺陷灵,对面积型缺陷——尤其是那种紧贴焊趾的微裂纹——有时候真就看走眼。超声测厚只能测剩余壁厚,它不管裂纹。这两样加起来,还是漏了应力腐蚀裂纹。
说实话,我见过太多人把无损检测当成“过安检”——机器一扫,绿灯亮了就放心。不是的。每种方法都有它看不见的地方,就像你拿手电筒照墙,光打过去的地方亮,灯屁股后头永远是黑的。
超声、射线、涡流,到底该信谁?
先别急着选。你得先问自己:你要找的缺陷长什么样?
裂纹像刀口,又细又尖。气孔是圆咕隆咚的洞。未熔合像两层皮没粘上。夹渣就是焊缝里塞了块渣子。它们形状不一样,对检测方法的“脾气”也不一样。
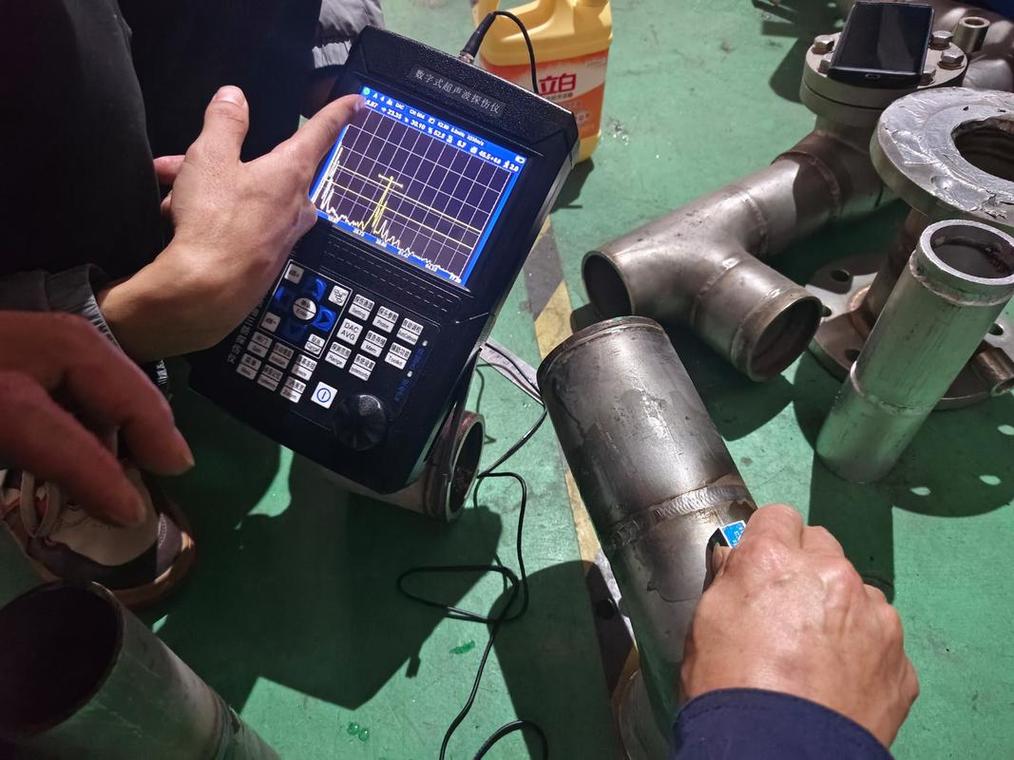 超声波相控阵检测管道焊缝现场操作图
拿超声来说,原理跟蝙蝠差不多。探头发射高频声波,声波钻进金属,碰到缺陷就反射回来。探头收到回声,屏幕上蹦出个波峰。波峰多高、在哪个位置,能反推缺陷大小和深度。优点是穿透力强,几十毫米厚的钢件不在话下。而且它只对面积型缺陷敏感——裂纹这种,超声比射线好使得多。可你要是焊缝表面坑坑洼洼,超声探头贴不实,声波进不去,那就抓瞎。
射线呢,跟医院拍X光一个道理。射线穿过金属,有缺陷的地方密度低,穿过去的多,底片上就发黑。气孔、夹渣这类体积型缺陷在射线底片上清清楚楚。但它对裂纹不敏感——除非裂纹刚好平行于射线束。更麻烦的是,射线有辐射,得清场拉警戒线。现场干过的人都知道,拍一张片子,等清场、贴片、曝光、洗片,大半个小时过去了。工期紧的时候,谁等得起?
 工业射线检测底片上的裂纹缺陷图像
涡流检测是另一路。它只导电材料——金属。探头线圈通交流电,在工件表面感应出涡流。有缺陷,涡流场就变形,线圈阻抗跟着变。这玩意儿对表面裂纹特别灵,比如飞机蒙皮铆钉孔边的微裂纹,涡流探头伸进去转一圈,几秒钟的事。但它只盯表面和近表面,往深了去就瞎了。
所以你看,没有哪个方法能通吃。现场老师傅常讲一句话:“超声看里,射线看体,涡流看表,磁粉看裂,渗透看孔。” 五个指头各有长短,你非让大拇指去抠耳朵眼,那不叫技术,叫抬杠。
我踩过的三个坑,你最好别再踩
第一个坑:以为检测比例越高越安全。 标准里写20%抽检,业主一拍桌子,改100%。钱花了,工期拖了,结果呢?检测的人累得够呛,最后一道焊缝扫过去,探头随便划拉两下就记录了。数据漂亮,缺陷还在。检测比例是统计学问题,不是拍脑袋问题。关键焊缝你哪怕抽20%,但抽的位置得是应力集中区、死口、返修过的位置——那才有意义。
第二个坑:把检测报告当判决书。 报告上写“合格”,不代表这零件永远不会坏。它只代表“按这个标准、在这个时间点、用这个工艺检出来的缺陷没超标”。应力腐蚀、疲劳裂纹是动态发展的。今天合格,三个月后可能就裂穿了。所以在线监测、定期复检才是正经事。老周那条线,要是每年做一次超声相控阵扫查,专门盯焊缝根部,大概率能提前发现那几条微裂纹。
第三个坑,也是最要命的:觉得设备越贵越靠谱。 我见过一个小厂买了台相控阵超声,一百多万,结果操作的小伙子只会按自动扫查键。探头选错了频率,声束角度不对,扫出来的图像全是噪点。他看不懂,就当没问题交差了。说实话,无损检测这行当,七分靠人,三分靠设备。 探头频率选5兆赫兹还是2兆赫兹?焦距调多少?耦合剂用机油还是甘油?这些参数背后是对材料、缺陷类型、工件形状的理解。设备再智能,它不会替你判断“这个波峰到底是不是裂纹”。
边界在哪儿?说点掏心窝子的
 边界在哪儿?说点掏心窝子的
无损检测不是X光透视眼。它有硬边界。
比如复合材料。碳纤维层压板里的分层,超声能看,但纤维走向一乱,声波散射得跟雾一样,图像糊成一团。射线呢?对着树脂基体拍,对比度低得可怜。得用超声相控阵加聚焦探头,再配合敲击法辅助——就这,还得有经验的老师傅盯着波形看半天。
再比如奥氏体不锈钢焊缝。晶粒粗大,超声声波进去就散,衰减得厉害。常规超声根本穿不透。这时候得上低频双晶探头或者射线。可射线对裂纹又不灵。绕来绕去,最后发现——有些缺陷,就是检不出来。 这不是技术丢人,这是物理规律。
还有高温在线检测。炼油厂的反应器,表面四百度,你拿常规探头贴上去,耦合剂瞬间蒸发,压电晶片都能烤裂。得用高温探头、波导杆,还得算温度对声速的影响。一套下来,成本翻几倍,精度还降一截。
所以我常跟新入行的年轻人讲:别迷信仪器。先搞懂冶金、焊接、应力腐蚀是怎么回事。你连裂纹怎么长出来的都不知道,超声波形摆在你面前也是看天书。
老周后来把那条线全换了,加了在线声发射监测。探头贴在管壁上,二十四小时听声音——真有裂纹扩展,声发射信号会突变。上个月系统报了一次警,拆开保温层一看,焊趾果然又裂了。这次发现得早,没漏。
他请我喝酒,说:“还是你们这行靠谱。”
我跟他碰了一杯,心里想的是:靠不靠谱,得看人怎么用。无损检测技术就像一把好刀——刀本身不杀人,也不救人。拿刀的手稳不稳、眼毒不毒,那才是要命的事。