增材制造过程监控:熔池里那团光,究竟能告诉我们多少
金属增材制造有个尴尬的现实:零件下机之前,没人敢打包票说它是好的。
粉末床熔融也好,定向能量沉积也罢,熔池都在极短时间里完成熔化、流动、凝固。尺度百微米量级,寿命常常不到一毫秒。等零件冷却、取件、送去工业CT,缺陷早已定型。监控这件事的紧迫感就来自这里——不是“想了解过程”,而是“必须在下一次铺粉之前知道刚才那一层有没有出事”。
熔池辐射:信息密度高,也容易被误读
同轴高速相机是绕不开的一环。熔池的灰度、面积、拖尾形状,确实和匙孔塌陷、球化、未熔合存在统计相关。红外测温补上温度场,光谱则能捕捉等离子体羽流的元素特征。
但信号与缺陷之间不是一一对应的。熔池亮度的抬升,可能来自激光功率漂移,也可能只是因为这一层粉末铺得更厚,或者上一道扫描留下的表面粗糙度变了。工艺参数、粉末状态、保护气流场、基板散热条件,全都叠加在同一个信号通道里。单一变量阈值报警,误报率和漏报率会同时变得难看。
 激光粉末床熔融熔池同轴高速摄像监测图像
我见过一些产线上的做法相当粗糙——取个固定阈值,超出就亮红灯。工程师后来干脆把报警屏蔽了。这不是技术问题,是信任问题。
声与振动:听得见,未必听得懂
声发射和结构振动监测的吸引力在于传感器便宜、响应快、不需要光学通路。熔池塌陷、裂纹扩展、粉末飞溅都会发出特征性的弹性波。麻烦在于,采集到的信号里混着振镜运动、铺粉刮刀摩擦、设备本体共鸣……
频域特征提取、小波包分解、时频图加卷积网络,方法堆了一箩筐。真正落地时,换一台设备,模型就得重新标定。声学信号与腔体结构、夹具形式、环境噪声的耦合太深,迁移性一直是硬伤。
 增材制造声发射传感器在线监测装置图
多源信号对齐,一个被低估的工程问题
红外相机采样率可能只有100Hz,高速相机是10kHz,声发射传感器到兆赫兹,位移传感器又只有几百赫兹。它们各自有独立时钟,各自有触发延迟。要把“同一时刻”的熔池图像、温度、声信号拼在一起,先得解决时间戳漂移。
这事听着琐碎,做起来要命。几毫秒的对齐误差,在熔池尺度上就是好几次扫描的差距。融合模型再漂亮,输入本身错位,输出就是垃圾。而且这类误差不会在测试集上暴露,它只在现场以“模型怎么突然不灵了”的形式出现。
标注成本:那张CT图很贵
监督学习需要标签。增材制造的标签来自工业CT、金相切片,或者干脆破坏性检测。成本高、周期长,而且缺陷样本天然稀疏——一个合格零件里,孔隙和未熔合本来就少。典型的长尾分布,还带着强烈的类别不平衡。
所以半监督、自监督、异常检测这几条路子最近被反复提起。用大量无标签的正常过程数据建立基线,把偏离基线的行为挑出来。思路合理,但异常不等于缺陷——工艺窗口内的正常波动,有时候幅度比缺陷引起的还要大。
闭环控制:能调的其实不多
从监测走到控制,中间横着热惯性这道坎。激光功率可以调,扫描速度可以调,送粉率可以调。已经凝固的那一层,调不了。控制器的带宽永远追不上熔池的瞬态过程。
现实一点的策略是层间反馈:这一层测出来的偏差,修正下一层的参数。或者在同一层内做局部补偿,把功率按分区调整。全闭环、逐点实时控制,实验室里有,产线上还很少。原因倒不全是算法不行,而是可调自由度和可观测状态之间的匹配度本来就有限。
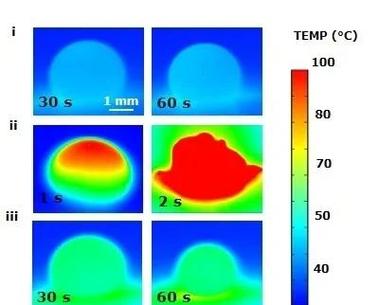 金属增材制造层间红外热像温度场分布图
一些不太乐观的判断
 一些不太乐观的判断
目前相对成熟的用途,其实不是控制,是可追溯性记录。把每层的数据存下来,作为质量档案。出问题时能回溯,能定位是哪一层、哪个位置、什么参数下出的状况。这件事的价值被低估了——它不改变零件质量,但改变了质量责任的归属方式。
至于用监控数据直接判定零件合格与否,我持保留态度。缺陷的位置、尺寸、取向、所处的应力状态,共同决定了它是否致命。表面一个50微米的气孔,和关键截面上同样尺寸的未熔合,性质完全不同。把这些判据塞进一个实时模型里,需要的不只是算法,还有材料、结构、工况的联合建模。
还有一个容易被忽略的问题:数据量。一台多激光设备,全传感器开启,一天能产生几个TB。长时间存储、跨设备比对、模型再训练,成本都藏在暗处。很多团队在项目验收之后就再没打开过那些数据。这挺可惜的。
……
话说回来,方向是清楚的。同轴光学、边缘计算、在线XCT这些手段逐步成熟,监控从“事后解释”走向“事中干预”只是时间问题。只是别指望某一篇论文、某一个模型就把问题解决掉。这条路上,工程细节的重量,往往超过算法本身。