车间的刻度:制造强国技术路径中的慢变量与硬约束
0923,南京。一场产学研对接会散场,纸杯里的咖啡已经凉了。桌上留下一张设备清单:五轴加工中心、工业机器人、CAE软件、数字孪生平台。有人问我,制造强国技术路径是不是就是把这些东西配齐?我没有马上回答。
清单很重要。可清单不等于路径。设备可以买,参数买不来;软件可以装,材料库和验证数据装不来。说实话,真正的分水岭往往不在设备名录,而在工艺窗口、可靠性增长和验证体系。这话听着不新鲜,落到车间里,特别硬。
那台五轴机床旁边的笔记本
前阵子在江宁一个车间,我看到五轴加工中心旁边放着一本翻烂的笔记本。老师傅记的不是鸡汤,是热变形、刀具磨损、切削参数和报警代码。很具体。也很麻烦。
五轴机床的精度不是出厂合格证上的一个数。热误差和几何误差耦合,主轴转速、环境温度、冷却状态一变,误差形态就变。补偿模型要靠温度传感器、激光干涉仪和切削试验反复标定。工艺知识不是文档,是可执行的参数集和边界条件。缺了这层,设备再贵也只能干粗活。
 南京江宁数控机床车间五轴加工中心热误差测试
工业软件也是同理。CAE求解器强不强,不只看界面。材料本构、接触算法、网格质量、前后处理效率,哪一项都能卡住工程应用。南京软件谷有团队做仿真平台,聊到后面,问题往往落在材料数据库和试验对标上。路演PPT里一页页数字孪生,看得我有点走神。没有计量和试验数据喂进去,孪生体就是一个会转的动画,对吧?
中试平台不是展厅
从实验室样机到量产,中间有一段很脏很累的路。中试熟化、可靠性试验、计量校准、工艺放大,每一步都不光鲜。可这段路决定良率。
我见过一条线,样机阶段指标漂亮。小批量一跑,装夹变形和来料波动把节拍打乱。工程师连夜改夹具,采购在供应商那里蹲点。很真实。中试平台的价值不在参观动线,而在把失效模式提前暴露。平台要开放共享,按次收费,数据留痕,试验报告可追溯。做不到这些,很容易变成展厅。
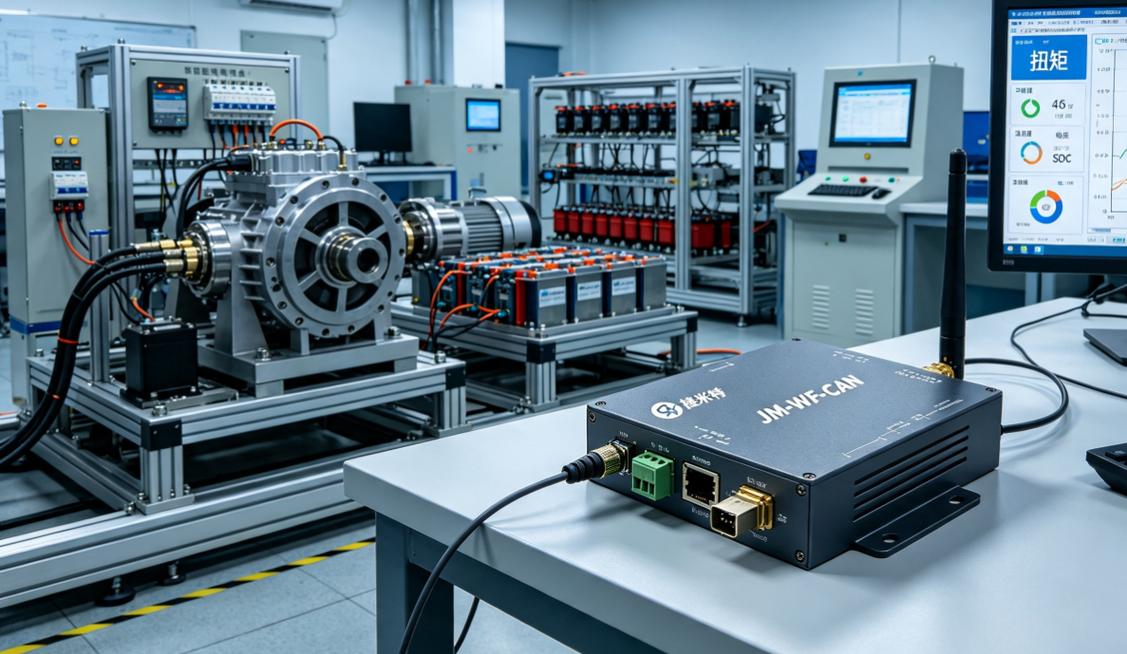 智能制造中试平台可靠性试验台架
这里有个条件:中试平台得跟场景绑在一起。没有真实订单和工况,试验就是温室。反过来,只做场景不沉淀数据,平台也长不出方法。两件事得同时干。急不得。
被低估的公地:计量、标准与人才
还有一个容易被忽视的层面:计量、标准和人才。它们不像整机那样上镜。可没有计量溯源,精度补偿没有依据;没有标准,接口和互联互通各说各话;没有人才梯队,工艺参数断代。
计量不是盖个章。工业机器人关节减速器、伺服系统、机床几何精度,都要有校准方法和测试环境。标准也不是发文就完事,得进检测能力、进采购条款、进验收流程。产业公地投入周期长,回报分散,却决定技术路径的下限。这事不热闹。可绕不过去。
 南京计量院工业机器人关节校准测试现场
趋势上,平台化、模块化和场景开放会变得重要。平台化不是搭个大屏,是把工艺模型、试验数据、软件工具和供应链协同放在一个可复用的底座上。模块化让产线换型快,场景开放让首台套有地方试。条件也清楚:数据权属要讲清,安全边界要守住,否则平台铺得大,风险也集中。
无人化不是万能胶
 无人化不是万能胶
不少地方一谈升级,就上无人线。自动化当然重要。可低批量、多品种、高混线的场景,换型时间、柔性夹具和人工干预成本一算,过度自动化并不经济。人机协同往往稳当。这不是保守,是算账。
工业软件替代也有边界。买源码不等于有生态。求解器要经过大量工程算例验证,用户习惯、二次开发接口、技术支持网络都得跟上。替代路径更像长期迭代,不是一次采购。数据闭环也一样,OT和IT融不到一起,采集上来的数据质量差,模型训出来也不敢用。
风险还落在供应链单点和人才断层上。一个关键轴承、一块伺服驱动板卡,交期一抖,整条线跟着抖。老师傅退休,参数没沉淀,年轻人只能重新试错。怎么办?把工艺知识做成可复用的数据库,把首台套应用风险用保险和场景开放分担,把计量标准往前移。听起来笨。可制造强国技术路径,说到底是把不确定性一点点压下去的过程。
散场时雨停了。那张设备清单还在桌上。把它变成路径,得靠一件件笨功夫。