车间里那三微米:精密测量技术到底在跟谁较劲?
那三微米,把装配师傅逼急了
去年在南京一个装配现场,老周蹲在机床边上,手里捏着塞尺,脸都黑了。主轴端面怎么都塞不进去,差多少?0.003 mm。三微米。就这么点。可三坐标报告明明写着合格,尺寸落在公差带中间,看着挺漂亮。老周骂了一句:这报告是不是糊弄我?
说实话,还真不一定是糊弄。问题在于,测量链和装配链不是同一条链。三坐标那儿是20℃恒温间,零件洗干净,基准找好,测头慢慢采点;装配现场呢,铸铁件刚从货架上搬下来,手心一捂,夹具一压,冷却液还没干透。你让这两个场景给出同一个数,本身就有点强人所难。
精密测量技术,说白了不是“把数读得更细”,而是把“数在什么条件下可信”这件事拆开。你读到0.003,背后站着温度、装夹、基准、测头、算法、溯源。少一环,数就飘。飘了还看不出来,才烦人。
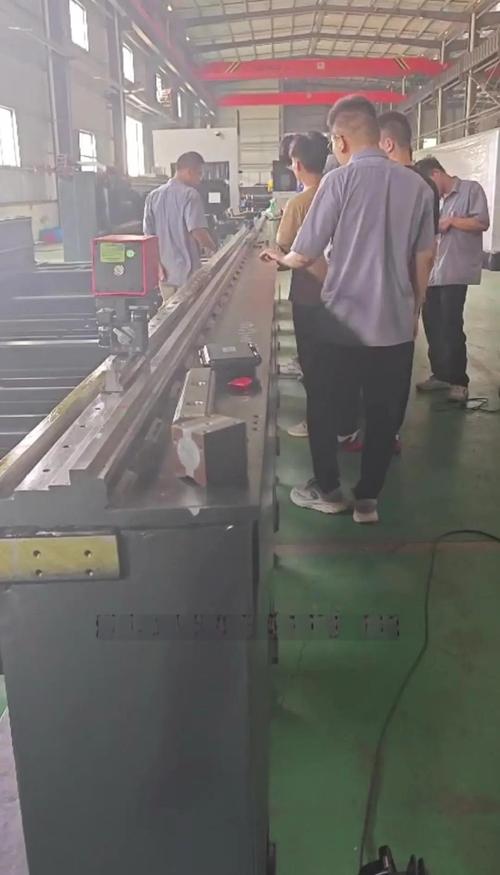
 三坐标测量机车间现场检测精密零件
温度一搅和,铁也会“说谎”
20℃标准不是摆设。南京黄梅天,车间湿度一上来,铸铁件摸上去潮乎乎的,温度梯度也跟着来。一米长的钢件,温度变1℃,长度差不多变11微米。三微米对应多少?不到0.3℃的温差就能凑出来。手摸一下局部,或者机床旁边有个电机烘着,这点温差真不算稀奇。
所以别光盯着传感器分辨率。分辨率0.1微米,不代表准确度就是0.1微米。那是两码事。分辨率像尺子上的刻度线,准确度是你这把尺子本身准不准。刻度再密,尺子热弯了也白搭。
还有一个老坑:阿贝误差。名字听着吓人,意思不复杂——测量轴线和被测轴线不共线,导轨一走,角摆一出现,误差就被杠杆放大。偏100毫米,导轨歪10角秒,账面上就能多出近5微米。你还没算温度呢。设计测量方案时先问一句:基准线有没有跟被测线挤在一起?没挤在一起,就得留神。
测头半径补偿也常出事。红宝石球不是数学点,软件要按法矢方向补一个半径。方向错了,薄壁件上量出来的数能把你带沟里。还有夹紧力。薄壁套筒一夹就变形,松开又回弹,测量报告上圆度漂亮,装配时却别劲。怪谁?怪测量时那个夹子。
别只盯传感器,装夹和基准也在收“过路费”
三坐标报告漂亮,不等于装配能用。图纸基准A、工艺基准、装配基准,三个A可能不是同一个A。基准一转换,数就换了身份。现场经常遇到这种事:测量员按图纸基准判合格,装配师傅按实际配合面找正,两边都没错,可两边说的不是同一个零件状态。
所以我更愿意把测量不确定度预算摆在桌面上。温度贡献多少,装夹贡献多少,测头标定贡献多少,重复性贡献多少。不用写得像论文,但心里得有本账。公差0.01 mm,测量不确定度压到公差的一小段,报告才有底气。压不下去,就别拿报告当判决书。
溯源链也别嫌麻烦。标准件、校准片、测头标定、周期校准,这些动作平时看着像填表,真出争议时就是救命的。你拿一把没溯源过的卡尺去跟三坐标吵架,吵不赢的。
 激光干涉仪机床导轨直线度测量现场
把测量搬到机床边上,还是把零件搬进计量室?
不是二选一。在线测量快,但冷却液、振动、温度、铁屑都在旁边捣乱。离线测量稳,可节拍长,搬运和装夹又会引入新状态。车间里真正要做的,是按公差和不确定度预算选场景。粗加工后测个趋势,在线够了;精加工终检,老老实实进恒温间。别拿在线测量的数去干离线判定的活,对吧。
热误差补偿也一样。模型能补,但有滞后。传感器贴错位置,补出来的数看着在动,其实没补到点子上。薄壁件让刀、刀具磨损、夹具漂移,这些不是靠一个测头就能全兜住的。测量是抽样,不是把整个世界拍成照片。你采了20个点,就敢说整个曲面都听话?顶多是有个把握。
还有重复性和再现性。同一个人测两次,换个人再测两次,数能不能抱团?抱不住团,先别急着改工艺。拿标准件跑一跑,把测量系统本身的问题揪出来。很多争论,吵到后来发现是测头没标定,或者零件没擦干净。哎,现场就这样。
有些误差,测出来也未必补得回去
老周后来没拍脑袋加垫片。他先测了零件和环境的温度,核了图纸基准和装配基准,换了夹具,重新复测。三微米还在,但知道它从哪来了。知道从哪来,处理起来就不慌。该修基准修基准,该改装夹改装夹,该留余量留余量。
精密测量技术说到底,是跟物理世界讲条件。条件讲清楚,数才有分量。你给不出条件,只给一个漂亮数字,那数字迟早会在装配现场跟你翻脸。三微米不大。可它背后那串东西,一点都不小。
 薄壁零件装夹变形测量现场
所以下次再看到报告和现场打架,先别骂人。摸摸零件温度,看看基准是不是同一个,想想测头补没补对,夹具压没压狠。很多时候,答案不在软件里。在车间那阵风里,在那只没擦干的手上。就这样。