看不见的掌舵手:过程控制技术如何守住工业生产的底线
从炉温到新药:稳定是算出来的,不是盯出来的
化工反应炉,差两三度,产物纯度能掉十个百分点。药品结晶,搅拌速度差5转,颗粒大小不合格,整批报废。这些问题,从来不是出在设计配方,而是出在生产过程的波动。
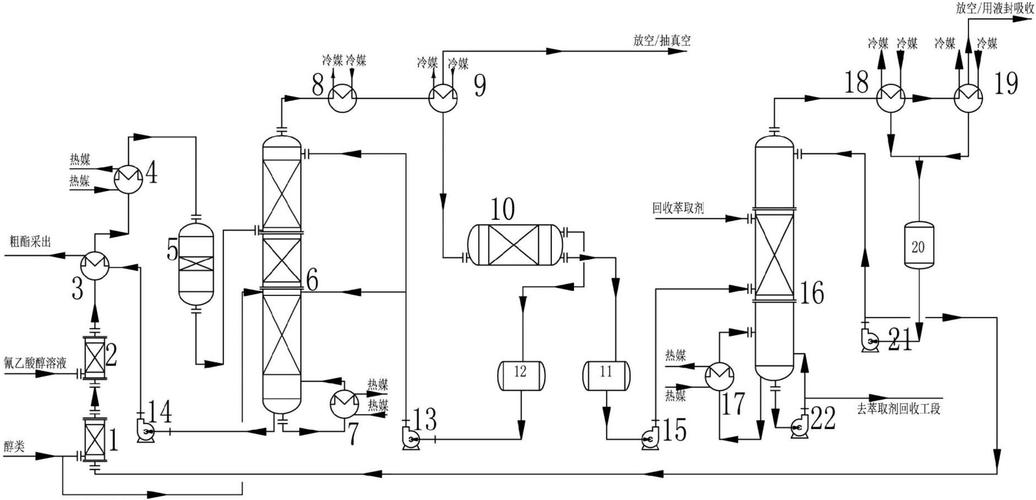 化工连续生产反应器过程控制回路示意图
核心逻辑其实不复杂:把需要控制的参数,比如温度压力流量,实时采回来,和设定值比一比,算出差值,再调整阀门或者加热功率,把差值拉回来。早年没有自动化的时候,全靠工人三班倒盯着仪表盘,手轮调阀门。八个小时盯下来,眼睛发花,夜班打个十分钟盹,压力超了,就是爆管的大事。现在早就不是那样了。从最基础的单回路反馈,到提前抵消扰动的前馈控制,对于大部分简单生产场景,已经能把波动控制在零点几度以内。不过也别神化,普通PID控制只适用于干扰小、滞后短的简单对象,碰到复杂点的生产过程,分分钟露馅。
最容易被忽略的卡脖子环节
很多人聊工业短板,张嘴就是芯片、高端机床,很少有人聊控制层面的细节。实际上,就算给你全套进口设备,控制逻辑不对,参数调不对,照样产不出合格产品。就拿聚氯乙烯的反应釜来说,整个反应过程放热是非线性的,反应物粘度越来越高,传热效率一直在变,从投料至出料,对象特性能变一倍多。再加反应滞后大,温度变化十几分钟才能传到测温点,等反馈控制器算出调整量,早就晚了。还有精馏塔的控制,塔顶温度和塔压、回流量互相耦合,调一个,另外两个全跟着变,单回路控制根本顾不过来。
 聚合反应釜多变量耦合过程控制建模图
说实话,国内很多工厂的先进控制项目,最后变成样子工程,问题大多出在这里。很多方案上来就套大模型、吹人工智能,连对象的基本特性都没摸透,最后精度还不如老师傅手动整定PID参数。应用边界从来都是硬约束:模型预测控制效果好,但是要花一两周做阶跃测试,还要不停维护模型,一条千万吨级的炼化生产线花几百万做测试,小厂一年利润才几百万,根本耗不起。还有算法黑箱的风险,现在很多端到端的智能控制,出了异常之后,操作人员根本不知道算法为什么会突然关阀门,想手动干预都找不到切入点,反而增加了安全隐患。
适配比先进更重要
 适配比先进更重要
现在到处都在讲智能制造,好像不上大模型、不上数字孪生就落后了。其实对于大部分生产场景来说,把基础控制做稳,比什么都强。很多工厂花大价钱上了先进控制系统,最后还是常年切回手动,就是因为方案太复杂,维护成本太高,工人不会用,也用不起。
不过话说回来,这些年的进步确实看得见。原来国内大型炼化装置的先进控制包基本全靠进口,一套卖上千万,维护还要按年收服务费,改个参数还要等外国工程师飞过来。现在国内团队做的方案,价格只有三分之一,适配性还更好,针对国内装置老化、原料波动大的特点做了优化,实际用起来稳定性不输进口产品。趋势也很明确,不会是所有工厂都一窝蜂上最贵的方案,而是分层适配:小工厂改旧设备,用低成本的自适应PID就够,能把波动降一半,合格率提两个点,就是赚;大型连续生产装置,再上多变量模型预测控制,配数字孪生做优化,降本增效的空间才值得投入这么多成本。
从来没有通用的最优方案,只有适合自己场景的方案。这个领域,赚的就是抠细节的钱,差0.1度的控制精度,积累起来就是一年上千万的成本节约,就是产品合格率提高好几个点。你看不到它,它却默默托着整个工业生产的底线。没有它,再先进的设计,再高端的设备,都产不出稳定合格的产品。