精密加工技术,就是一场和分子较劲的赌博
上个月去一家光学镜头厂,看到他们新上的离子束抛光机,一个直径不到20厘米的碳化硅反射镜,加工周期是——三天。就三天,恒温车间里那台机器像一只耐心的啄木鸟,用离子束一点一点修整面形,最终粗糙度逼到0.3纳米。0.3纳米什么概念?差不多三个原子排排坐的距离。说实话,当场我就觉得,人类真能折腾。
可一转头看见报价单,那面镜子抵得上一辆顶配奔驰S。得,这还不是最疯狂的。
纳米级的折磨
搞精密加工的人,大概都有点自虐倾向。我们常说的“精密”,早几年还停留在微米级——头发丝的1/50,那时候觉得够精细了。现在?半导体行业追着3纳米制程跑,光学元件面形精度要几十皮米,连摸都不让摸,人手上的油脂分子就能污染表面。温控得 ±0.005℃,振动得隔绝到地壳背景噪声以下,不然一刀下去,几万块钱的工件就废了。我之前参观过一个超精密车削实验室,地基是整块花岗岩,底下还垫着气浮弹簧,整个房间像飘在海上。研究员开玩笑:楼外有卡车经过,他们这儿能听到轴承哀嚎。
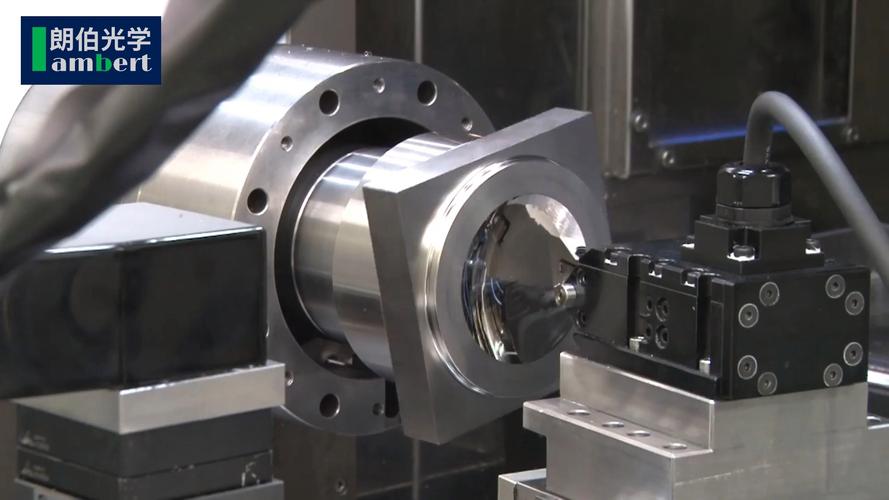 超精密单点金刚石车床加工光学镜头
可气的是,这么娇气的活儿,偏偏要用最硬的材料。碳化钨、蓝宝石、零膨胀玻璃……刀具?金刚石呗,还得是单晶的,刃口半径磨到几十纳米。可金刚石碰上铁基材料就悲剧——高温下会石墨化,俗称“烧刀”。于是又折腾出超声振动切削,让刀尖每秒抖动几万次,间歇性切入,切屑还没粘上来就被甩开。我第一次见那设备,心想这不就是“抖一抖”的事嘛……呵,太天真。振动频率、振幅、相位,一个参数偏了,表面立马出鱼鳞纹。调试时工程师脸都是绿的。
现场见闻:当机床有了“触觉”
传统机加工靠老师傅的手耳眼,听声音、看铁屑颜色,就知道刀钝没钝。现在呢?智能刀柄上塞着三向加速度计、声发射传感器,实时监测切削力、振动频谱,机器学习模型提前十分钟预警刀具崩刃。有次我在一个无人工厂,看见机械臂自己换刀、自己测工件、自己补偿热变形,全程没人碰。黑灯生产,确实酷。但你知道它怎么处理异常吗?突然停机,发条报警到值班手机:“主轴Z轴负载异常波动,请立即检查轴承润滑脂是否发干。” 一看,润滑脂油泵的管子松了。就这么简单的问题,但它能发现,而且比人快。
不过话说回来,传感器多了也有烦恼。数据洪流,你信哪个?有家厂商给机床装了温度补偿模型,结果一到夏天就漂移,查了半年发现是冷却液喷嘴角度变了,导致床身温度场扭曲。最后回归本心——重新标定,顺便给模型喂了三个月的历史数据,才消停。这行当就这样,物理直觉和数据驱动缺一不可,光靠代码搞不定。
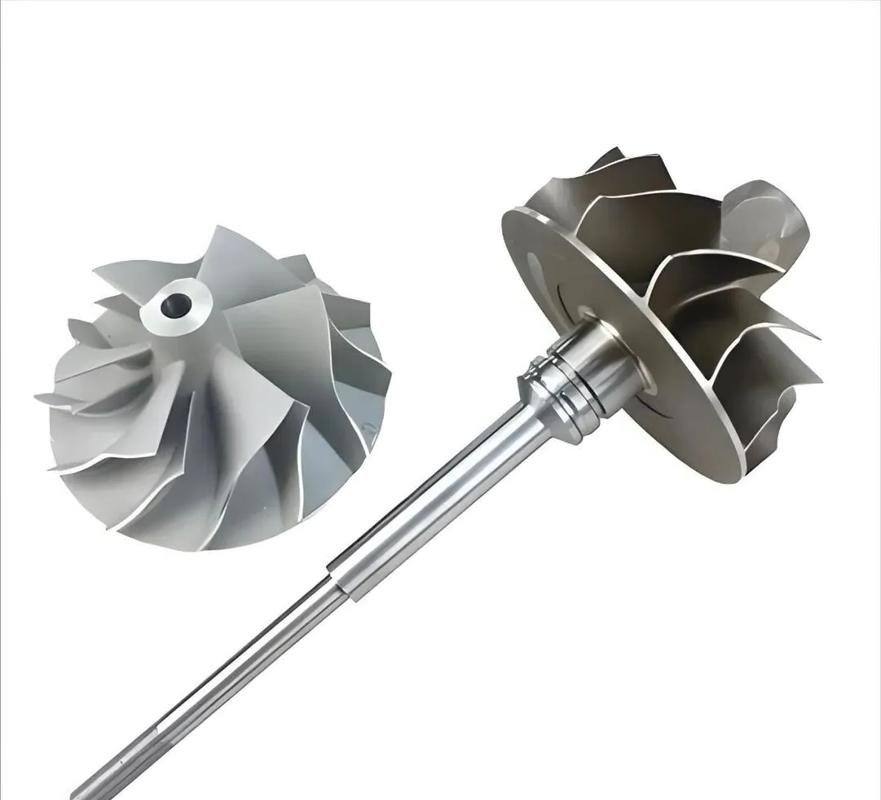 五轴联动数控机床内部加工航空叶片
绕不开的摩擦学
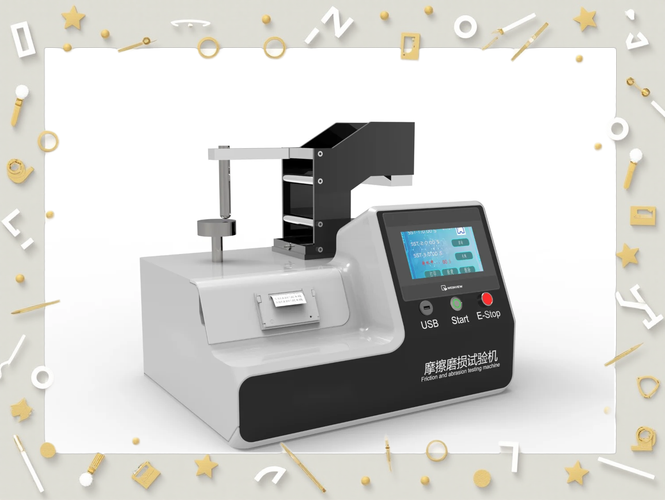 绕不开的摩擦学
精密加工最隐秘的敌人是什么?摩擦。刀尖和工件接触区的应力大得离谱,局部温度能到上千度,材料塑性流动、相变、微裂纹全在那指甲盖大小的区域爆发。所以冷却润滑就成了一门玄学。传统浇注式冷却,一些难加工材料根本不买账。后来出来了微量润滑、低温冷风、高压内冷,还有干脆用氮气冻着切,刀尖寿命翻倍。我试过MQL(微量润滑),在钛合金上攻螺纹,以前一把丝锥干5个孔就哭,现在能干20个,丝锥还是那家厂的,就改了个供油方式。我跟老板说,这不是技术问题,是换位思考——你让刀舒服了,它给你省下的钱够再买一台新设备。
但最让我兴奋的,是这几年兴起的表面织构技术。在刀具前刀面用激光刻出微米级的凹坑或沟槽,像高尔夫球表面的坑,能减摩、储屑、导流。第一次看到扫描电镜照片时,我差点以为那是外星文明留下的图案。现在连滑动轴承、活塞环都用这招,磨损率降30%—50%。谁说结构一定要宏观?微结构设计,才是精密制造的暗线。
未来是光刻的?还是刀尖的?
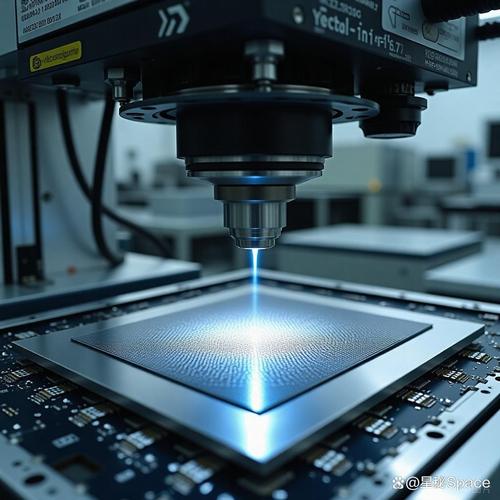 未来是光刻的?还是刀尖的?
有种论调说,传统切削磨削迟早被光刻、3D打印取代。我看未必。增材制造虽然自由度高,但表面粗糙度和亚表面损伤还远远跟不上精密要求。去年一个项目,3D打印的镍基合金叶盘,做完后必须用磨粒流抛光,内部流道还得靠磨料挤过去,折腾程度一点没减。更别提单晶叶片、陀螺仪精密件,那是定向凝固、超精密磨削的天下,几代人的经验沉淀,不是随便能颠覆的。
当然,混合制造确实在冒头。铣削+激光熔覆、磨削+电化学……像瑞士军刀一样多功能。我见过一台机床,先激光预熔表面,再高速铣削,陶瓷都能切得跟切豆腐似的。这种“软硬兼施”的思路,可能才是精密加工的未来——不追求单一极致,而是工艺链上的协同优化。但落实到车间,操作工得会编程、懂材料、还要玩得转激光参数……人才呢?这才是卡脖子的地方。
写到这儿,想起前阵子朋友圈刷屏的那个“原子尺度制造”,用扫描隧道显微镜针尖搬动单个原子拼出图案。那是科学家的玩具,离产业十万八千里,但想想也激动——万一哪天我们能像搭积木一样造齿轮、造镜面,什么粗糙度、公差,统统见鬼去吧。不过,在那之前,还是得老老实实磨刀、控温、跟纳米级误差死磕。毕竟,精密加工这玩意儿,慢,就是快。