一块碳纤维车架摔裂之后:复合材料技术到底难在哪
去年十月,一个骑友推着他那台碳架公路车来找我。车在栖霞山那边摔了一下,前叉看着没事,五通位置就一道白痕,不深。他问:还能骑吗?我拿硬币敲了敲,声音发闷。
那一刻我就知道,这活儿不好干。
表面一道痕,里面可能已经撕开一大片。这就是复合材料技术爱开的玩笑。金属裂了,你看得见,裂纹会往外长,有一段缓慢扩展的窗口期。复合材料不这样。它可能内部已经分层了好几平方厘米,外表光溜得像新的一样。
它压根不是“一种材料”,是几百层贴出来的
先说清楚这东西是什么。碳纤维复合材料,常见的是碳纤维增强树脂基复合材料,纤维负责承力,树脂负责把它粘住、把载荷传过去。
关键在于:纤维和树脂是分开来的。
一束碳纤维,单丝直径七微米左右,大约一根头发的十分之一粗,里面裹着几千根。拉它的轴向,比强度高得离谱;可你要垂直于纤维方向拉,它软得可怜。
这种方向性,术语叫各向异性。
所以做结构件的时候,工程师拿到的不是一块均质材料,而是一张张“布”——预浸料。纤维已经被浸过树脂、半固化,摸上去有点黏,像不太干的双面胶,得放冷柜保存,室温搁久了就废。
然后一层一层铺。0度、45度、90度、-45度,按设计排。铺层顺序和角度,直接决定这块板子往哪个方向扛得住。
这一步是什么意思呢?说白了——复合材料的“结构设计”和“材料设计”是同一件事。你用铝,选个牌号,剩下就是几何形状的事。你用碳纤维,选完纤维选完树脂还不算完,你得亲手把材料造出来。
 碳纤维预浸料人工铺贴铺层车间实拍
铺完,进热压罐。
罐子里那四个小时,决定了这块件行不行
热压罐是个大压力锅。真空袋把铺好的层板包起来,抽真空,然后加温加压,一般几个大气压,温度一百二到一百八。
树脂在里面先软化、流动,把纤维间的空隙填满,把挥发物和多余的树脂挤出去。接着到某个温度,它开始交联——液态变成网状固态,回不去了。
这个过程叫固化。听起来简单,做起来全是坑。
升温太快?树脂来不及流动就凝胶了,里面留一堆小气泡。孔隙率哪怕只有百分之一二,层间剪切强度就能掉一大块。层与层之间主要靠树脂粘,孔隙就是在那儿插刀。
厚件更要命。环氧固化是放热反应,件厚了热量散不出去,中间温度会自己往上冲,冲到两百度以上,树脂可能直接降解发黑,行话叫烧芯。老师傅会盯着热电偶曲线,一段一段爬温,中间还要保温“等一等”,让里外温度匀过来。
降温也不能急。冷却太快,层与层热膨胀系数不一样,残余应力憋在里头,出厂看着好,装上去一加载就翘、就裂。
一台罐子,几个小时的曲线,几十个参数。这套工艺,真不是随便能复制的。这也是为什么同样的设计图纸,不同厂做出来的东西,寿命能差出一截。
说到这儿插一句。很多人以为碳纤维件的性能主要看纤维。不对。纤维是好的,你买得到;把纤维用好,才是本事。
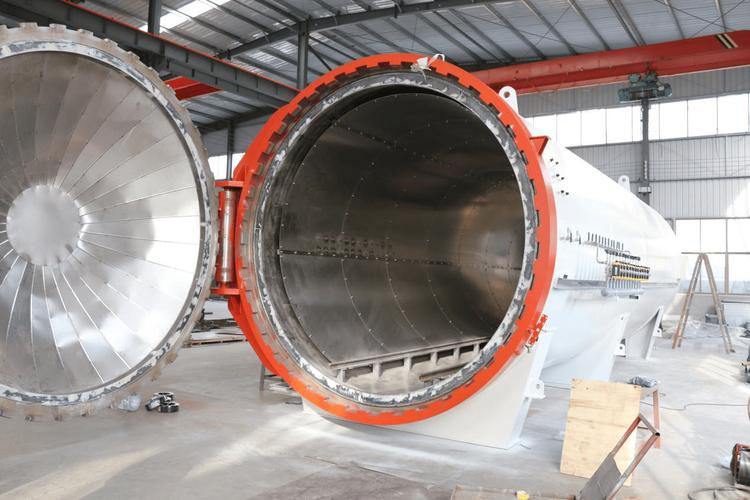 航空复合材料热压罐固化成型车间
看不见的伤,才是这个行业真正的噩梦
回到开头那台车。
碳纤维层合板怕的不是拉,是砸。低速冲击——掉个扳手、石子崩一下、被人用锁撞一下,表面可能就一个小坑,甚至看不出来。但内部,层与层已经分开了。
这叫分层。分层之后,受压的时候,那一片就像没粘住的贴纸,会鼓起来、会扩展,然后承载能力断崖式下跌。
航空上有个专门指标叫冲击后压缩强度,测的就是这件事。设计的时候,许用值要在“完好的”基础上打折,打得很狠。你看到的那些漂亮数字——几百吉帕的模量、几千兆帕的强度——是实验室里贴着标签的单向板测出来的,落到真实结构上,得一层层往下砍。
那怎么知道他内部有没有伤?
超声C扫,拿探头顺着表面走,看反射信号。敲击法,靠声音判断。X射线、工业CT,贵,但看得细。问题是,这些手段要么得接触,要么得拆件,要么价格上去了。
我见过太多凭手感判断的情况。真的不靠谱。
所以,摔过、砸过、撞过的碳架,我一般会建议至少做一次敲击加超声。这不是过度谨慎,这是这类材料的性质决定的。
它能干的活儿,和它干不了的活儿
 它能干的活儿,和它干不了的活儿
风电叶片,八十米长,绝大部分是玻璃纤维和碳纤维的复合结构。为什么?叶片越长越重,自重和疲劳把塔筒、轴承压得喘不过气,减重就是发电量。
压力容器,比如车载储氢瓶,四型瓶是塑料内胆外面缠碳纤维,缠绕角度一层层算,绕的就是环向和螺旋向的受力。
民航客机,机身筒段和机翼大量用复合材料,减重带来的燃油收益,是实打实的账。
汽车呢?用得越来越多,但没到大面积铺开。原因很朴素:贵,而且慢。
热压罐一个周期几个小时,一次一罐。汽车要一分钟一台车。所以行业在推快速固化树脂、树脂传递模塑、预成型体、自动铺丝。自动铺丝机把预浸带一条条铺上去,效率比人工铺层高得多,一致性也好。
局限还有几条。
连接。金属能焊,复材不行,得打孔螺栓或者胶接。孔边是应力集中区,得专门加铺层补强。一个孔的铺层设计,能吵半天。
回收。热固性树脂交联之后不熔不溶,废料基本是填埋,或者粉碎了做低端填料。现在在推热塑性复材和可降解树脂,但离大规模还有距离。
还有环境。湿热老化、紫外、盐雾,树脂会慢慢吸水、变脆。长期服役数据,得靠时间堆。
写给想入行、或者正在做这块的人
复合材料技术听起来是个大词。
落到日常工作里,它可能就是一张铺层图,一条固化曲线,一份超声检测报告,一次失败的返修。
它不是“更轻更强”四个字能概括的。它是一根链条,从纤维出厂、树脂配比、铺层方向、罐内曲线、机加工开孔,一直到装配和检测。哪一环偷了懒,都不会当场报应,而是几年后变成一条裂纹。
我见过设计得很漂亮、被一道划伤毁掉的结构。也见过工艺粗糙、但因为在载荷谱上留了足够余量,一直用得好好的件。
所以说,这行当里,真正值钱的不是材料本身,是知道它什么时候会坏、坏在哪里、坏到什么程度还能用的那点判断力。
那台车最后做了超声,五通附近确实有一小片分层,不大。他舍不得换,我给他做了局部补片修复——打磨、铺几层补片、真空袋压、加热固化。补完之后,他自己骑着上了紫金山。
这事算完了吗?大概吧。反正我每次看到碳纤维件被随手一摔,心里还是会咯噔一下。