3D打印技术应用的硬边界:从几何自由到可认证制造
几何自由不等于材料自由
把一层粉末铺平,激光扫过,零件在几分钟内长高几十微米。这个画面很迷人,却容易让人忽略一个事实:增材制造真正困难的部分,通常不在打印机里,而在打印前后。3D打印技术应用的第一层误解,是把“能成形”当成“能使用”。
增材制造按 ISO/ASTM 52900 分七类:材料挤出、光聚合、粉末床熔融、材料喷射、粘结剂喷射、定向能量沉积、片材层压。名称差异背后是能量源、原料形态和结合机制差异。FDM 靠热塑性丝材熔融挤出,尺寸受喷嘴与层厚约束,层间结合常成为薄弱面。粉末床熔融用激光或电子束熔化金属粉末,可得到高致密度零件,但热梯度会留下残余应力,冷却后可能翘曲、开裂。光聚合精度高,材料却长期受限于树脂体系。把工艺名当成材料性能,风险很大。
各向异性是增材零件的默认状态,不是异常。 沿沉积方向的强度、疲劳寿命、耐腐蚀性可能和横向不同。设计者若直接沿用锻件或注塑件的安全系数,常常低估了这一点。热处理、热等静压、表面加工能改善性能,但也增加工序、成本和交付周期。换句话说,3D打印技术应用不是把CAD文件塞进机器就结束,它把制造问题推到了材料、工艺和后处理之间。

金属3D打印激光粉末床熔融成型舱内景
从数字模型到合格零件:误差链在哪里
数字模型是理想几何,物理零件是误差累积的结果。误差至少来自几段:模型离散化,切片参数,设备运动精度,粉末粒径分布,熔池动力学,热变形,支撑去除,后处理余量。每一段都可控,但连起来就复杂。
以金属粉末床熔融为例。粉末层厚、激光功率、扫描速度、hatch spacing、扫描策略共同决定能量密度。能量密度太低,出现未熔合孔隙;太高,产生匙孔和飞溅。孔隙率哪怕只有千分之几,对疲劳寿命也可能致命。在线监测能捕捉熔池辐射、粉床图像和声发射信号,可目前多数系统仍以记录和报警为主,闭环实时修正并不普遍。为什么?因为传感器信号与缺陷之间的映射受材料、几何、设备状态影响,标定成本高。
支撑结构是另一个被低估的环节。悬垂面需要支撑导热和防塌陷,但支撑与零件接触处会留下粗糙面和残余应力。去除支撑可能划伤表面,也可能让薄壁件变形。于是设计端必须做面向增材的设计,即 DfAM。不是把旧零件原样打印,而是重新分配载荷路径、合并零件、减少接头、把功能集成到几何里。这里有一条边界:
几何越复杂,后处理越可能成为瓶颈。 一个内部流道很精妙的零件,如果内表面粗糙度超标,清洗和抛光无法进入,性能反而下降。
检测也变了。传统抽样检测假设工艺稳定、缺陷分布可预测。增材制造逐层成形,缺陷可能藏在内部。CT 能看见内部孔隙和裂纹,但扫描时间、分辨率和零件尺寸相互制约。超声、涡流、X射线各有盲区。认证机构关心的是可重复性:同一文件、同一设备、不同批次,性能波动多大?粉末循环使用多少次后氧含量和粒径分布仍可接受?这些问题没有通用答案,只能按材料、零件和工况建立证据链。
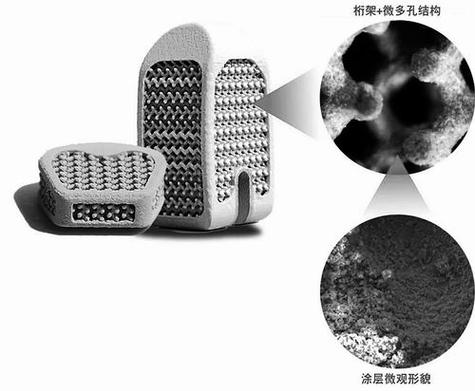
医用3D打印多孔钛植入物微观结构
应用边界:哪些场景值得用,哪些场景不必用
3D打印技术应用的价值通常出现在传统工艺难以经济地实现的场景:小批量、复杂几何、轻量化、定制化、备件长尾、一体化减少装配。航空发动机某些燃油喷嘴把多个零件合并,减少焊缝和装配,这是公开案例。医疗植入物利用多孔结构促进骨长入,钛合金和聚醚醚酮等材料已有临床路径。模具随形冷却水道能缩短注塑周期,但模具钢打印后的硬度、韧性和抛光性需要平衡。
边界同样清晰。大批量简单零件,注塑、铸造、冲压仍占优势。原因不是精度,而是单件成本曲线。增材制造的单件成本对产量不敏感,模具工艺前期投入高、后期摊薄快。产量越过某个阈值,传统工艺更经济。这个阈值取决于零件尺寸、材料、后处理和合格率。把它说成一个固定数字没有意义。
建筑打印是另一类。混凝土挤出可做异形墙体、景观构件和低层建筑,但结构钢筋、节点连接、层间冷缝、材料流变和现场质量控制仍是难题。它更像一种特定施工方式,不是所有建筑的替代方案。消费品打印则受表面质量、色彩和耐久性限制。原型验证、夹具检具、个性化鞋垫、牙科模型,这些场景对精度和定制敏感,对批量不敏感,因而更容易落地。

建筑3D打印混凝土挤出喷头施工现场
风险与趋势:分布式制造的另一面
风险与趋势:分布式制造的另一面
增材制造的数字化程度高,文件可远程传输,粉末和设备可分布式部署。这带来供应链韧性,也带来治理难题。知识产权如何追踪?武器零件、违禁品、受控材料的打印如何监管?设备开源与安全审查之间存在张力。环境与职业健康同样不能忽略:金属粉末可吸入,树脂有挥发物,清洗溶剂需要处理。粉末回收、筛分、换料过程中的暴露控制,是很多车间容易松懈的环节。
趋势上,几条线值得关注。其一是混合制造,把增材与减材、成形与热处理集成到同一流程,减少装夹和等待。其二是多材料与梯度结构,让零件在不同位置具备不同性能,但界面结合和热膨胀匹配仍是难点。其三是过程认证与数字孪生,用传感器、仿真和数据追溯建立工艺—性能关系。其四是生物打印与组织工程,水凝胶、细胞和可降解支架的组合有研究价值,但离规模化临床还有距离。其五是微纳增材,用于电子、光学和微流控,精度与产量需要权衡。
这些方向并不都通向同一个终点。3D打印技术应用更像制造体系里的补位者:它把设计自由换成了工艺控制负担,把模具成本换成了材料与认证成本。理解这种交换,比追问它能否取代传统制造更有意义。真正决定成败的,往往是那些不显眼的环节——粉末批次记录、热处理曲线、支撑去除、CT判读、责任追溯。打印那一刻很酷。可制造从来不止那一刻。