全检合格的货,客户还是炸了:质量控制体系到底在管什么
凌晨两点十七分,手机响了。
屏幕上是个陌生号码。这个钟点打来的,基本没好事。
客户的质量经理,声音压着火。你们上礼拜那批支架,装到整机上,通电自检挂了三个点。
我第一反应是不可能。那批货出货前是全检的。一万两千件,件件过检具。报告在系统里躺着,绿的。
但没人会半夜打电话来跟你开玩笑。
那份漂亮的全检报告,为什么救不了我
先把话说清楚:全检不等于全对。
检验这件事,本质是一次测量。是测量就有误差。你的检具本身准不准?重复性怎么样?同一个件,同一个检验员,上午测和下午测,读数会不会差半个丝?这些都是问号。行业里管这个叫 MSA,测量系统分析。听着玄乎,其实就是先把「尺子靠不靠谱」这件事查一遍。
还有个更隐蔽的问题:全检合格,只证明「按我的标准看,这批货没毛病」。它压根不证明「客户装到整机上会没事」。
两个标准之间那道缝,才是质量控制体系真正要管的地方。
我见过太多厂子,把体系做成了「检验记录归档系统」。每一张表单都签了字,日期都填了,审核一来,齐齐整整。可你问一句「这个尺寸的公差为什么是正负五个丝」,现场没人答得上来。
 车间质检工位使用专用检具全检金属零件的实拍
合格率,是个会骗人的指标
说说数据。
大部分工厂的日报上,「合格率 99.7%」这句话本身没撒谎。但它把最关键的信息全扔掉了。
举个例子。某个孔径,公差是 10 正负 0.05。今天抽 30 件,都在范围内。明天再抽 30 件,也都在范围内。合格率都是百分之百。
可如果今天这 30 个数据全挤在上限附近,明天继续往上飘呢?
合格率看不出来。控制图能看出来。
控制图干的事,是把「合不合格」和「稳不稳」拆成两件事。它不看单点有没有超线,它看这一串点有没有规律——连续七个点往上走、点子在中心线上下反复横跳、极差突然变大……这些都是过程要变脸的前兆。
再往上还有过程能力。Cpk 这东西,说人话就是:你的数据分布,被塞进公差带之后还剩多少余量。算法不复杂,公差上限减掉均值,除以三倍标准差;下限那边也来一遍,取小的那个数。
数字大,说明你干活有余量,今天状态差一点也兜得住。数字小,说明你每天都在钢丝上走。
说实话,很多现场只统计合格率不做 Cpk,不是因为不会,是因为不敢看。一看全是零点几,等于把家丑写在了墙上。
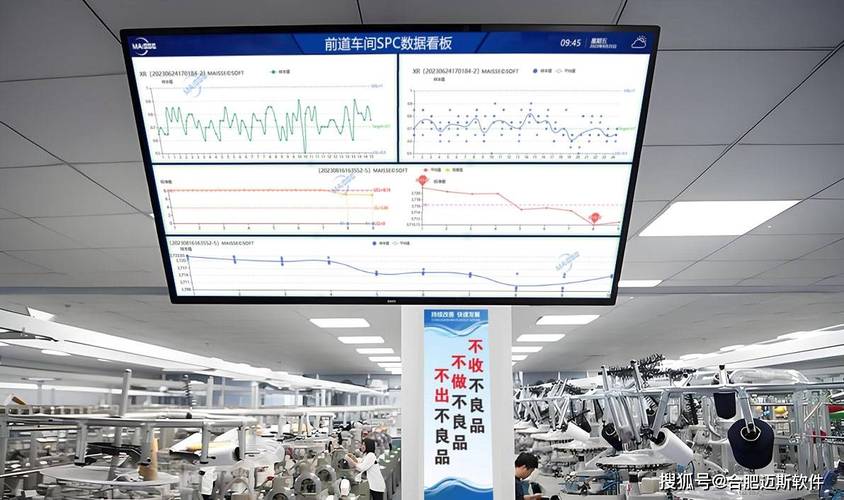 工厂SPC控制图看板实时监控产线数据
体系里最脆的那一环,通常是变更
前面说的这些,都是「稳态」下的功夫。真正让体系崩掉的,十次里有八次不是稳态,是变更。
行话叫 4M 变更——人、机、料、法、环。这五个字里随便哪个动了,过程的性格就变了。
那批支架最后查出来的原因特别普通:供应商换了脱模剂的牌子。就这一件事。他们自己觉得「效果一样啊」,没通知,没送样,没做小批验证。
结果就是模具表面那点脱模残留变了,喷涂附着力掉了一截。肉眼看不出来,装到整机上过振动试验才露馅。
你可能会说,那就多抽检呗。
问题就在这儿——抽检是概率游戏。GB/T 2828 那套抽样方案,本质是在「批质量」和「漏放风险」之间做交易。它给你的是一个可接受的风险水平,不是一句保证。你把抽检频率翻一倍,漏出去的窗口缩小了,但没有关闭。
真正该干的,是把变更这条路修得又宽又好走。
我见过一家厂子,变更审批要签五个字,走三天。现场等不起,就偷偷改了,反正没人知道。后来改成两小时内响应,先登记再补签。奇怪的是,反而没人偷改了。
体系不是靠堵住的,是靠让正确的路比错误的路好走。
顺带说一句防错。比起检测,防错是另一个思路:让错误根本做不出来。比如装配工位,两个形状相近的零件,你把其中一个的定位孔做成不对称的,装反了根本插不进去。这就叫 Poka-Yoke,成本常常比多雇一个检验员低得多,效果还更稳。
 生产线上装配防错工装定位夹具实物照片
它也不是万能的
 它也不是万能的
得泼点冷水。
质量控制体系管的是「过程有没有按说的做,产品有没有达到定的标准」。它管不了「这个标准本身定得对不对」。
如果设计端留给制造的余量本来就不够,你后面把 SPC、MSA、8D 全上齐,也只是在给一个注定要出问题的东西做体检。质量是设计和制造出来的,检验只是最后那道关。这话被说烂了,可每次出事,大家追的还都是检验那一环。
还有一层:文件厚,不等于体系强。
我见过柜子里锁着几大本程序文件,写得漂亮,审核年年过。可现场那本首件检验记录,最近一次填写是三个月前。
文件是给审核看的,行为才是给产品看的。这两样东西一旦分家,体系就只剩个壳。
成本也是。全检听着最保险,实际上它把所有质量成本堆在最后一道工序。返工、报废、甚至退货,全在末端爆发,那时候钱已经花出去了。往前推一步,FMEA 做扎实,关键特性做上过程能力,该防错的地方防错——钱花在前面,单价便宜得多。
不过话说回来,前面这些也一样有边界。一个新产品、一条新线、一批新来的操作工,别指望控制图立刻给你答案。数据攒不够,图上的线就是画着好看的。这时候靠的是首件、靠的是人盯、靠的是小批试产把坑先踩一遍。
那晚的结尾
回到凌晨两点十七分。
客户那边其实也没指望我立刻飞过去。他们要的是一句话:这事你们知道原因,以后不会再发生。
我们第二天调了记录,查了供应商,最后交了 8D。但真正起作用的动作,是把变更的通知义务写进了合同,加了一条:换任何辅料,先送样,再做小批跑验证,通过了才放行。
说白了,质量控制体系不是一堆文件和一张证书。它更像一套机制,让「我觉得没问题」变成「我能证明没问题」。
而在这套机制里,最难的从来不是技术。是承认自己会犯错,然后提前给这个错误留好位置。