可制造性设计:图纸上那0.05毫米,最后是谁在买单
车间主任把图纸摊在机床上,拿油性笔圈了一个尺寸:0.05毫米。他说,这个我们做得出来,但一年里大概有一半批次要返工。那是我第一次意识到,图纸上的一根细线,在车间里是用钱、用时间、用工人的耐心来兑现的。
可制造性设计这个词被用得太滥,也被讲得太简化。它常被压成一张检查表:拔模角不小于多少度,孔径不要小于多少毫米,焊盘外延不要小于多少。这些条目当然有用。但真正的问题从来不是“设计符不符合规则”,而是——这份设计,落在具体的设备、具体的班次、具体的供应商手里,能不能稳定地做出来,并且值得做。
公差不是精度,是成本
工程图上的公差,本质上是在和工艺能力做交易。假设某台机床的尺寸分布标准差是σ,公差带是T,那么过程能力指数Cpk大致等于T与6σ的比值,均值有偏移还得再打折。Cpk小于1意味着什么?意味着几乎每一批都会冒出超差的零件,检验、返修、挑选,这些动作不会写进图纸,但一定会写进报价单。
不少设计者对公差的感觉来自课本:最坏情况叠加。三个零件各差0.05,装起来最坏差0.15。这个算法保险,也保守得可怕——它要求每个零件都恰好走到公差边缘。换统计方法做堆叠分析,同样三个零件,落在极限附近的概率小得多。但这有个前提:过程稳定,分布大致对称,没有刀具磨损,没有换料,没有白班夜班的差别。前提一旦不成立,统计公差就是自欺。
 机械装配公差堆叠分析示意图
所以公差分配这件事,很难只在CAD里完成。它需要知道:谁来加工,用什么设备,夹具怎么做,测量用什么手段。机床的重复定位精度和三坐标测量机的分辨力是两码事,混在一起谈,后面全是麻烦。
成本,在你画第一根线的时候就冻住了
有个说法流传很广:产品成本的七成到八成,在设计阶段就被决定了。越往后拖,改动的代价越陡。结构定型后挪一个卡扣位置,可能只是几小时的事;模具开好之后再改,是几周和好几位数的钱;量产爬坡时再改,还要搭上客户停线的风险。
注塑件是个典型。壁厚不均匀,厚的地方冷却慢、收缩大,表面起缩痕,内部可能窝着气孔。补救的办法往往是加长保压、延长冷却,周期变长,能耗上去。若是把厚薄过渡做得圆滑,把加强筋根部厚度控制在主壁厚的一定比例以内,问题在源头就轻了。这时候设计师改的是一个倒角和一个筋厚,代价近乎为零,对吧。
 注塑件壁厚过渡与缩痕缺陷剖面示意图
反面同样存在。有些团队把“可制造”理解成“尽早开模”,为了赶一个还没被验证的需求匆匆投模。市场一变,模具报废,或者改模改到项目利润归零。可制造性设计不是让制造来抢方向盘。工艺、采购、供应商早一点进场,是为了让方案在早期被证伪,而不是被盖章批准。
板级与芯片:另一套账,同一场博弈
板级装配的约束是另一种味道。焊盘环宽留不够,钻孔一偏就破环;阻焊开窗比焊盘大太多,回流时焊料往两边跑;细间距器件的钢网开窗面积比偏小,锡膏释放不足,虚焊就来了。还有拼板——提高板材利用率是省钱,可分板时的机械应力会顺着板边传到元件上,脆性电容最容易裂。这些约束彼此冲突,很少能同时满足,只能按产品定位去取舍。
 PCB焊盘环宽与阻焊开窗DFM检查示意图
再往上游走一层,集成电路把这个逻辑推到极致。设计规则检查把工艺窗口翻译成一堆几何约束;光学邻近校正反过来在版图上预补偿光刻的畸变。目的和机械行业一样——让良率在量产时不塌方——但手段更像一场提前开打的博弈:你先按规则画,规则本身又在被工艺持续修订。换一个工艺节点,规则手册几乎重写一遍,过往经验没多少能直接搬过去。
顺带说一句,可制造性设计常被和可装配性设计、可测试性设计混着讲。三者关心的事并不相同:一个盯加工,一个盯零件数和装配节拍,一个盯测试点够不够、故障能不能被隔离出来。放在一起评审是合理的。可当它们的诉求打架时,得有人拍板。各退一步,往往退到没人负责。
规则会过期,而且一个厂一个样
DFM规则库有个尴尬的性质:它记录的是过去的工艺能力,不是物理定律。增材制造是最直白的例子。过去被判“不可制造”的随形冷却水道,现在做得出来,注塑模的冷却设计规则因此被改写。可新约束又冒出来了:悬垂角超过某个阈值就要加支撑,各向异性让Z向强度打折,残余应力引起翘曲,支撑还得靠人去抠。所谓45度,是某类材料、某套参数下的经验值,换了粉末和激光功率,这个数字就该重算。
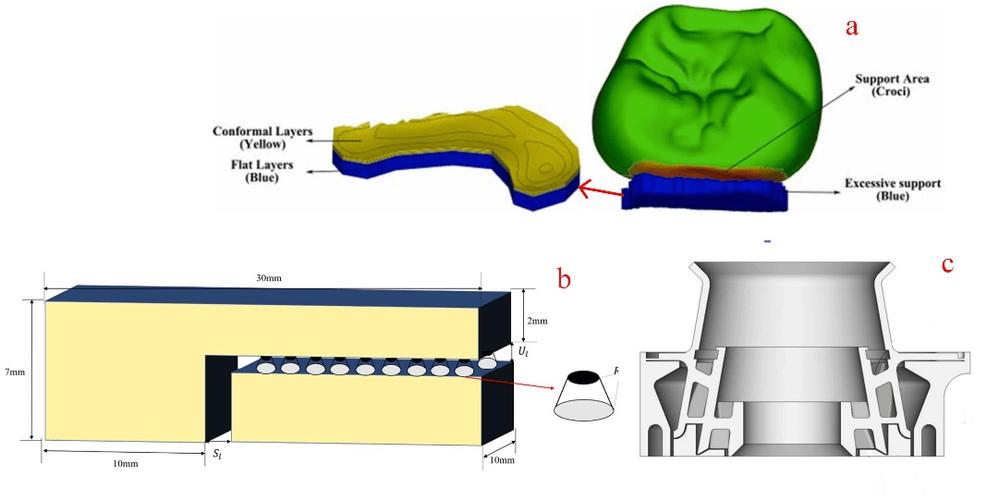 增材制造悬垂角与支撑结构剖面示意图
同一份图纸在不同工厂的表现也会分叉。设备精度、夹具刚性、操作习惯、车间温湿度,都会把同一道工序推向不同的分布。这边良率九成八,那边八成二,图纸一模一样。这说明什么?说明可制造性不是设计单方面的属性,是“设计—工艺”这一对的属性。脱离具体产线谈通用规则,只能谈到很粗的层面。
还有个少被提起的代价:过度迁就工艺,会让产品趋同。为了好装配、好加工,把该留的散热通道压扁,把该做的圆角改成直角,制造是省事了,性能也就平庸了。规则要守,但得知道它在保护什么。
怎么把它变成流程,而不是一张墙上的海报
几个能落地的动作。评审要拿实物或仿真说话,别只对着图纸和PPT,模流、切削仿真、装配干涉检查,把问题在数字样机上先暴露一遍。把关键特性识别出来,关键尺寸用能力去管,非关键尺寸用成本去放,别让所有尺寸都背上严苛公差。试产数据必须回流到规则库,形成闭环,否则规则只会越来越旧。度量也要具体:首次通过率、报废率、变更单数量、单件返修工时。
还有个组织层面的问题。可制造性设计不能是设计部门的独角戏,也不该由工艺部门单方面裁决。责任边界得写清楚:谁定义关键特性,谁承担公差带来的成本,谁签字放行设计冻结。这几条不落地,评审会就会变成互相推锅的现场。
说点别的。规则本身不难记,难的是判断力——什么时候必须守,什么时候值得为性能、为体验、为差异化去违反一次,并且愿意承担后果。图纸上那0.05毫米,最后总得有人在车间里替它买单。