0.8秒的幽灵:自动化生产线设计里那笔容易漏算的节拍账
凌晨两点半,客户厂房里只剩空调嗡嗡响。连接器装配线在验收,机器人手臂伸到清洗机门口,停住。等门开到位。0.8秒。班组长打了个哈欠,说就眨个眼。我盯着节拍表没说话——这条线CT六秒,每件多等0.8秒,一小时少七十二件。一天两班,谁替这七十二件买单?
说实话,自动化生产线设计里很多争论都围着机器人转:品牌、臂展、重复定位精度。可现场把产线拖垮的,常常是这种不起眼的“等”。
先别谈机器人,先算那0.8秒
 先别谈机器人,先算那0.8秒
CT,cycle time,工位完成一个循环的时间。注意,不是切削那一下,也不是贴片那一下。它从物料到位开始,夹紧、扫码、加工、检测、松开、信号握手,全算。很多人拿设备样本上的“动作时间”去拼产线,拼出来很漂亮,一落地就漏。
产线节拍由瓶颈工位决定,不是由跑得快的机器人决定。 这句话听着像废话,可设计评审时经常被忘掉。上游工位再快,到了瓶颈前也得排队。排队不是问题,排多久才是问题。
那0.8秒从哪来?拆开看很土:气缸到位传感器亮,PLC收到信号,发“允许开门”,安全门锁解锁,伺服门开,门开到位传感器亮,机器人收到“可取件”。每个环节都合理,加起来就成了一小截幽灵时间。你单看每个元件响应都是毫秒级,可信号链路、扫描周期、机械动作、互锁逻辑叠在一起,0.8秒不稀奇。
我见过更冤的:视觉相机拍完照,PLC要等结果,结果通讯用了Modbus轮询,周期设了200毫秒。每件等三轮。设计图上没人写这一笔,调试时全在节拍里现形。
所以算账要算全。理论产能=3600/瓶颈CT,这是小学算术。真实产能还得乘可用时间、良率、OEE。OEE是设备综合效率,简单说就是“计划时间内,真正干出好活的占比”。别拿它当遮羞布,但设计阶段就得给它留位置。
缓冲区不是仓库,是减震器
再说缓冲。自动化线不是一根绷紧的弦,工位之间得有缓冲。缓冲可以是输送线上的缓存位,可以是托盘库,也可以是机械手旁边的双工位转台。
但缓冲区不是越大越好。堆多了,故障被埋住,追溯变难,占地还涨。更麻烦的是,操作员会把缓冲当仓库,缺料时去那里翻,先进先出就乱了。
我常用一个比喻:缓冲区像地铁站台。站台太小,车一到就挤爆;站台太大,乘客散着走,车来了还在买奶茶。缓冲要接住波动,不是消化所有波动。
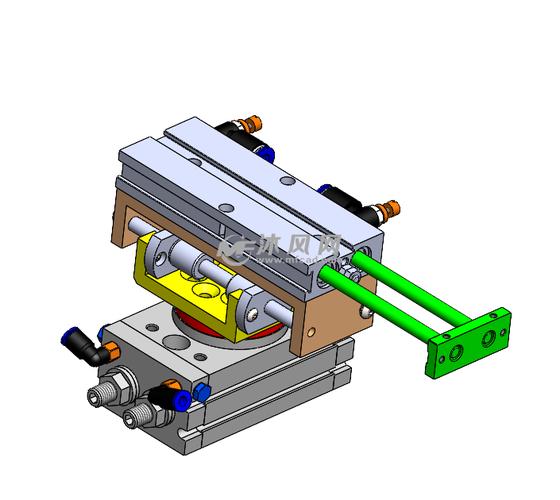 自动化装配线瓶颈前缓冲滑台机构示意图
缓冲放哪?瓶颈前要护住瓶颈,瓶颈后要防止下游停机反压。 瓶颈前没缓冲,上游一卡,瓶颈就饿着;瓶颈后没缓冲,下游一停,瓶颈干出来的件全堵在出口。两头都满,线就变成停车场。
有个做电机定子的项目,测试工位是瓶颈,CT 11秒。测试机前面只留了两个缓存位。上游的绕线机换一次线轴要停四十秒,一停,测试机就断粮。后来加了六个缓存位,产能拉回来一截。可六个不是拍脑袋,是按绕线机平均停机时间除以测试CT估的,再留点余量。现场还要看托盘尺寸、输送线长度、安全门位置。算完发现,六个刚好塞进原来的检修通道。再多,人得侧着走。
换型那一下,才是产线的真面目
很多自动化线设计得像一条专用跑道:只跑一个品种,节拍漂亮。可老板接单不会只接一个品种。换型来了。
SMED,快速换模,说穿了就是把换型动作分成“内”和“外”。内换型要停机做,外换型不停机做。设计阶段不把外换型留出来,调试时就只能停机找扳手。
 自动化装配线快速换型工装夹具实景图
我看过一个锁螺丝工位。换型要换治具、调扭矩、改配方、做首件确认。原来二十七分钟。怎么压?快换盘把治具变成插拔式,扭矩配方跟着产品条码自动切换,首件检测用视觉对位,不再靠人拿卡尺量。压到六分钟。听着不错吧?可别高兴太早,六分钟里还有两分钟是操作员走到工位、拿新治具、扫流转卡。自动化能干掉动作,干不掉动线。
所以自动化生产线设计里,换型不是附属功能,是主线。工装定位面、气路快插、通讯接口、配方管理、防错逻辑,得一起想。只买一台快换机器人,不解决治具找不着的问题。
仿真不是给老板看的动画
 仿真不是给老板看的动画
现在做线,很多人会跑离散事件仿真。输入工位CT、故障间隔、修复时间、换型时间、物料配送周期,跑一小时看看堵在哪。好事。但模型太干净,现场就会脏给你看。
我见过仿真报告里MTBF写800小时,现场实际300小时;输送线速度按额定值,实际托盘打滑;操作员走动时间没算,换料时整线等。 仿真不是算命,是把账算细。 故障率、换型、来料波动、人员节拍,能填就别空着。
还有安全。设计时为了节拍把安全门做成快速卷帘,结果光幕位置挡了上下料;为了省一个传感器,机器人多等一次握手。安全不是节拍的敌人,烂设计才是。
边界也得说清楚。不是所有工位都值得自动化。来料一致性差、批量小、换型频繁、工艺窗口窄,这些场景上自动化线,节拍账算不过来。柔性线也不是万能,柔性是靠换型时间、缓存、调度算法换来的,钱和空间都得给够。
那条连接器线后来验收过了。机器人还是等那0.8秒。我没让改门,改的是信号逻辑:门锁解锁和机器人预取件并行,省掉0.3秒;缓存位从两位加到四位,吃掉清洗机换液时的断流。验收单上我加了一行:FAT要测连续两小时节拍,不测单件表演。
产线设计不是拼图,是算账。算节拍账,也算人账。那0.8秒不吓人,吓人的是没人把它写进表里。