从废料到高纯品:化工新技术应用打开生产新范式
去年在南京江北的化工园跑项目,跟着工程师蹲了三天中试线,亲眼见原来要十吨反应釜做的东西,在不到半人高的装置里出了成品,纯度比原来还高两个百分点。那时候就觉得,很多人嘴里的新技术,不是写在论文里的花架子。
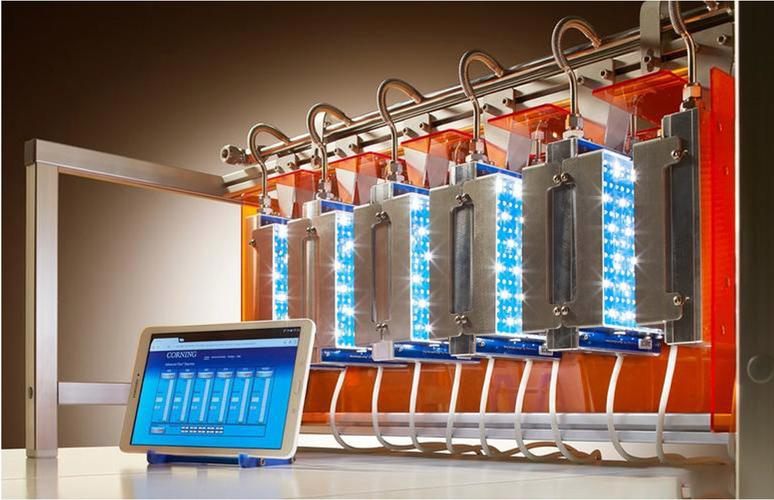 化工微通道反应器连续生产现场图
现在行业内解决这个问题的方向,不是盲目把通道做大——做大了就直接失去了微尺度的传质优势——是做结构化的内壁负载设计,把催化剂直接固定在通道内壁,避免颗粒堆积,同时把应用体系的固含量控制在5%以内,超出这个范围,再好的设计也白搭。
也就是说,这项技术的应用边界本来就很清晰:适合高附加值、强放热、低固含量的精细化工产品,你让它用来处理大吨位的大宗化工原料,现阶段还不现实。
 二氧化碳羰基化合成碳酸酯实验装置图
这项技术的核心卡脖子问题在哪里?催化剂稳定性。现在实验室数据里,催化剂循环15次以后,活性会下降超过20%,怎么再生?主流方法是焙烧再生,但是每次再生都会掉一部分活性组分,算下来,催化剂的使用成本还是比传统路线高两成。而且,就算解决了催化剂的问题,整个装置的腐蚀性比传统装置高,因为反应体系里有微量游离酸,普通碳钢用不了,全用特种合金,初始投资直接上去了。
所以,现阶段这项技术最先落地的场景,不是大炼化厂,是本来就有低浓度二氧化碳排放源的企业,比如水泥厂、合成氨厂,就地捕集就地转化,不用长距离运输,才能把整体成本压到可接受的范围。
 被低估的适配门槛:不是所有生产线都能改
现在很多园区推技术升级,喊的声音大,真正落地的项目其实不算多。为啥?大部分人以为,买台新设备换上去就行,不对。
就拿微反应来说,它对进料的流量精度要求是±0.1%,原来老厂的进料泵精度只有±1%,你换泵还不行,整个公用工程的压力控制系统都要改,改完的成本比新建一条同产能的线还贵三分之一,很多中小企业算完账直接就放弃了。
还有绕不开的放大效应,实验室里千摩尔级的实验做得顺,放大到百吨级,并联的几十上百个微通道,流量分配不可能完全均匀,有的通道走料多,有的走料少,最后成品收率比实验室数据掉了快十个百分点。这种问题,你在顶刊论文里看不到,都是工程师在现场一点点调、一点点试出来的。
不过话说回来,新技术的发展本来就是这样,不可能一出来就完美无缺,直接替换所有旧技术。现在很多做装备的企业,已经开始做标准化的微反应模块,不用企业自己设计拼接,整体成本降了不少。催化剂企业也在不断做载体改性,把二氧化碳转化用的催化剂寿命往上提。
再过三五年,很多现在卡在中试的项目,应该就能走到规模化落地了。你说它能一下子把整个化工行业改头换面?不可能。它就是一点点,在原来做不好的产品、解决不了的痛点里,慢慢挤出新的空间。就像我去年在南京看到的那个中试线,出来的产品比进口货还便宜一成,这就够了。对吧。
从连续生产痛点里长出来的微反应重构
传统间歇式生产,碰到强放热反应就头疼,硝化、氧化这类,稍微控温不好就飞温,出安全事故,收率还掉一截。微反应技术靠的是把反应通道做到毫米甚至微米级,传质效率比传统釜式高几十倍,换热速度快一个数量级,本质上解决了飞温的隐患。 很多人只说它好,不说它的硬门槛。通道堵塞问题是绝大多数项目迈不过去的坎。只要反应体系里有固体生成,或者催化剂是固态颗粒,运行超过七十二小时,通道压降就能涨三倍,必须停车拆解清理。说实话,我见过一个做农药中间体的项目,就因为这个,中试拖了一年多。化工微通道反应器连续生产现场图
现在行业内解决这个问题的方向,不是盲目把通道做大——做大了就直接失去了微尺度的传质优势——是做结构化的内壁负载设计,把催化剂直接固定在通道内壁,避免颗粒堆积,同时把应用体系的固含量控制在5%以内,超出这个范围,再好的设计也白搭。
也就是说,这项技术的应用边界本来就很清晰:适合高附加值、强放热、低固含量的精细化工产品,你让它用来处理大吨位的大宗化工原料,现阶段还不现实。
羰基化路径下的二氧化碳资源化落地
双碳目标下,全行业都在想怎么把排出去的二氧化碳用起来,原来的路线要么能耗太高,要么产物附加值太低,算完账根本撑不起工业化。现在走羰基化合成碳酸酯的路线,算是实打实走通了中试阶段。 原来的工艺是用环氧烷和二氧化碳反应,副产大量二元醇,原子经济性不到70%,现在新技术直接用二氧化碳和甲醇偶联,新型铋负载分子筛催化剂,能把反应压力从原来的10MPa降到3.5MPa,转化率稳定在15%,产物选择性超过99%,原子经济性直接拉到接近100%。产物碳酸二甲酯是目前市场需求增长很快的锂电溶剂,缺口不小。二氧化碳羰基化合成碳酸酯实验装置图
这项技术的核心卡脖子问题在哪里?催化剂稳定性。现在实验室数据里,催化剂循环15次以后,活性会下降超过20%,怎么再生?主流方法是焙烧再生,但是每次再生都会掉一部分活性组分,算下来,催化剂的使用成本还是比传统路线高两成。而且,就算解决了催化剂的问题,整个装置的腐蚀性比传统装置高,因为反应体系里有微量游离酸,普通碳钢用不了,全用特种合金,初始投资直接上去了。
所以,现阶段这项技术最先落地的场景,不是大炼化厂,是本来就有低浓度二氧化碳排放源的企业,比如水泥厂、合成氨厂,就地捕集就地转化,不用长距离运输,才能把整体成本压到可接受的范围。
被低估的适配门槛:不是所有生产线都能改
被低估的适配门槛:不是所有生产线都能改
现在很多园区推技术升级,喊的声音大,真正落地的项目其实不算多。为啥?大部分人以为,买台新设备换上去就行,不对。
就拿微反应来说,它对进料的流量精度要求是±0.1%,原来老厂的进料泵精度只有±1%,你换泵还不行,整个公用工程的压力控制系统都要改,改完的成本比新建一条同产能的线还贵三分之一,很多中小企业算完账直接就放弃了。
还有绕不开的放大效应,实验室里千摩尔级的实验做得顺,放大到百吨级,并联的几十上百个微通道,流量分配不可能完全均匀,有的通道走料多,有的走料少,最后成品收率比实验室数据掉了快十个百分点。这种问题,你在顶刊论文里看不到,都是工程师在现场一点点调、一点点试出来的。
不过话说回来,新技术的发展本来就是这样,不可能一出来就完美无缺,直接替换所有旧技术。现在很多做装备的企业,已经开始做标准化的微反应模块,不用企业自己设计拼接,整体成本降了不少。催化剂企业也在不断做载体改性,把二氧化碳转化用的催化剂寿命往上提。
再过三五年,很多现在卡在中试的项目,应该就能走到规模化落地了。你说它能一下子把整个化工行业改头换面?不可能。它就是一点点,在原来做不好的产品、解决不了的痛点里,慢慢挤出新的空间。就像我去年在南京看到的那个中试线,出来的产品比进口货还便宜一成,这就够了。对吧。