从实验室到产业端:陶瓷材料研发藏着的隐形暗坑
上个月9月23号在南京江北新材料园,跟几个蹲实验室快十年的老师喝茶,聊出来一肚子哭笑不得的故事。很多人只看到这块出论文、拿项目、融大钱,没人说那些铺在半路的烂摊子。
烧成率背后的矛盾陷阱
现在行业里默认把致密度当成烧成好坏的核心指标,越高越牛。很多团队发论文,开篇就放致密度99.5%的金相图,转头就被应用方打回来。问题出在哪?致密度和功能性能根本不是正相关,最常见的就是做离子传输陶瓷的时候,致密度提上来,晶界阻抗跟着涨三倍。
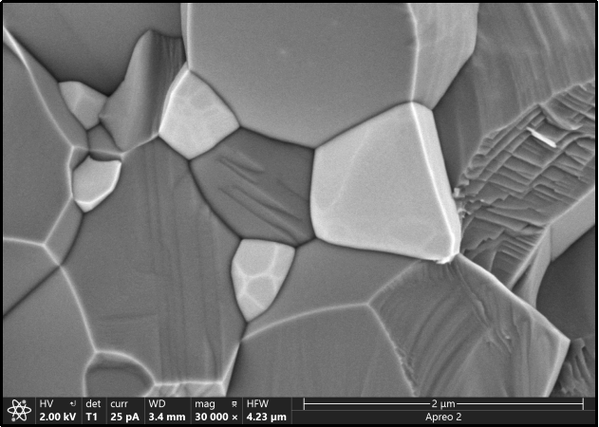 陶瓷固态电解质烧结晶界偏析显微镜图
原因说穿了不复杂,为了降烧结温度,几乎所有人都会加助烧剂。高温下助烧剂变成液相填充气孔,帮你把密度烧上去,降温之后助烧剂就停在晶界上,析出第二相。如果你做的是结构陶瓷,要强度,那没问题。要是做功能陶瓷,比如离子传导、介电绝缘,那连续分布的第二相就是堵路的墙。之前见过一个拿了千万经费的项目,做固态电解质,烧出来密度99.2%,测出来室温离子电导率比目标差两个数量级,翻来覆去找原因,最后才发现是助烧剂偏析全堆在晶界,把能走离子的晶界通道全堵死了。说实话,这种坑,平均每年都能在学术会议上见到三五个。不是大家笨,是跟着前人的指标走,太容易偷懒了。
跳出烧结惯性的新尝试
既然高温烧结绕不开晶界偏析的问题,那干脆就不烧了?最近几年慢慢起来的原位结晶路线,就是奔着这个问题去的。不用上千度的高温把粉体熔成块,而是常温下把粉体成型,再放到水热体系里让晶粒慢慢原位长大,整个过程最高温度不超过200度,助烧剂都不用加,自然也就不会有偏析的问题。比如做骨科植入用的羟基磷灰石陶瓷,原来高温烧完晶粒长大到微米级,生物活性差,还要再做表面改性,现在原位水热结晶出来,晶粒尺寸稳定在100纳米以内,强度比烧结的还高15%,生物相容性直接达标,省了两步工序。
 原位水热合成羟基磷灰石陶瓷扫描电镜图
不过话说回来,这条路的边界卡得很死。只适合那些本身可以在低温水热条件下结晶的体系,比如磷酸盐、碳酸盐陶瓷,像碳化硅、氮化铝这类工业上用量极大的高温结构陶瓷,根本没法走这条路。就算是能做的体系,放大生产也有绕不开的问题:批量水热合成的时候,釜内不同位置的温度、压力差能到10%,出来的产品晶粒尺寸不均匀,良品率一直卡在85%左右上不去,现在只能做小批量定制的医用植入物,没法支撑汽车、风电这类大工业的需求。不是方向错了,是还有一堆细节没啃完。
被忽略的表征错位问题
 被忽略的表征错位问题
聊到最后,几个老师都提到了一个很少有人公开说的问题:现在大部分研发的表征体系和实际工况是错位的。你做航空发动机的热障陶瓷,实验室测热导率都在常温下测,实际工作环境是1300度,还要承受上千次热循环,常温下测出来热导率够低,高温下发生相变析出四方相,热导率直接翻一倍,到了发动机里用不了两个循环就裂了。再比如做封装用的介电陶瓷,实验室测介电损耗都是在常温常压下,实际封装到芯片里,工作温度能到125度,还有1000多psi的压力,介电损耗直接涨三倍,满足不了要求。
为什么会有这个问题?一方面是原位工况表征的成本太高,一套高温高压原位阻抗测试装置要大几十万,很多小团队根本买不起。另一方面,项目考核的指标都是实验室的静态指标,没人要求你按实际工况测,自然也就没人花那个功夫。很多成果发了顶刊,专利也写了一堆,拿到企业那边一试,完全不对,就是这个原因。
现在资本进来,一窝蜂追热点,固态电池热就全扎进去做电解质,第三代半导体热就全做封装陶瓷,很少有人愿意沉下来啃基础问题。比如晶界偏析的动态过程,之前大家都是烧完了之后看电镜,猜烧结过程中发生了什么,原位观测的装置很少有人做。上次在南京那个实验室,看到他们花了五年,改了一套原位加热电镜,终于拍到了1000度下助烧剂偏析的动态过程,推翻了之前学界坚持了二十年的“降温偏析”假说,原来偏析从烧结升温阶段就开始了。
这种东西发不了大顶刊,也拿不到热点项目的经费,但却是整个领域往前走的基础。哪有什么凭空冒出来的突破,都是把这些藏在水面下的暗坑一个个踩实了,路才真的走得通。