自动化生产线设计:别迷信大厂方案,适合你的才是真省钱
前阵子跟朋友去东莞跑工厂,见了一个做小家电外壳的老板,差点把我吓死。他已经跟某大厂签了意向,要掏两百万上一条全自动化生产线,就等打款了。坐下来聊了三个小时,最后改了方案,总造价不到八十万,产能还比原来的方案高5%。你说找谁说理去?
 离散加工自动化生产线冗余分析图
我一贯的看法,能半自动化就别急着全自动化。哪段工序最累人、不良率最高、缺工最严重,你先自动化哪段。剩下的,先让工人干着,没什么丢人的。
 多品种柔性自动化生产线快换夹具图
不过话说回来,柔性化也不是让你一步到位做到能生产一万种产品,那也不现实。你根据自己最近两三年的产品规划,留够余量就行,别过度设计。
 没人说的秘密:维护成本才是长期吞钱的黑洞
我接触过的工厂老板,十个有九个,算预算的时候只算设备采购价,从来不算十年用下来的维护成本。这真的是最大的坑。
比如说,很多设计师为了“保证精度”,全给你用进口品牌的传感器、电机,算进去采购价,好看。一个原装进口编码器,大几千,坏了你换不起,订货还得等半个月,停线一天损失多少钱?谁算过?实际上呢,现在国产的核心零件,精度已经够满足绝大多数行业的需求了,价格只有进口的五分之一,货期两三天就能到,性能差不了2%,你说选哪个?
还有更细节的,易损件的设计。很多线,换个传动皮带得把半个线体拆开,停线四五个小时,工人还得爬进去装。你设计的时候做成快拆结构,给易损件留够操作空间,换皮带二十分钟搞定,这一天下来,多产的货都能赚回设计费了。
还有预防性维护的预埋检测点,很多设计根本没有。现在可以在关键部位加个低成本的温度、振动传感器,后台实时看数据,快坏了提前换,别等坏了停线再修,那损失才是最大的。
我见过太多拿了设计奖的自动化线,建起来之后半年就闲置,老板看着就头疼。也见过很多不起眼的小设计,投产第一个月就把三分之一的投资赚回来了,换产品不用停线,坏了零件工人自己就能换。
真的,别被所谓的高端概念忽悠了。花的每一分钱都落在产能、质量、效率上,那才是好的自动化生产线设计。对吧?
别上来就堆设备,先算「线体冗余」这笔账
现在行业里有个歪风。一提自动化生产线设计,开口就是六轴机器人、视觉检测、全流程无人,好像不堆点高端零件,就显不出设计师水平。说实话,绝大多数中小工厂,根本吃不下这么满的配置。 就说这个东莞老板的单子,原来的方案里,连最后装外箱封胶带的工序,都要上一台四轴机器人。那台机器人带夹具,小二十万。干什么呢?封箱。他们工人招一个,月薪五千,干同样的活,一天封一千两百箱,比机器人还快。碰到异形尺寸的箱子,工人随手就改了,机器人改程序得调试大半天。这不就是纯纯的冗余吗? 很多人算帐只算“省了几个工人”,不算“设备投了多少钱,多少年能回本”。一条线用十年,你堆十万块没用的设备,加上每年的维护耗电,十年下来亏的不止二十万。想想都肉疼。离散加工自动化生产线冗余分析图
我一贯的看法,能半自动化就别急着全自动化。哪段工序最累人、不良率最高、缺工最严重,你先自动化哪段。剩下的,先让工人干着,没什么丢人的。
柔性化设计不是噱头,是给订单波动留后路
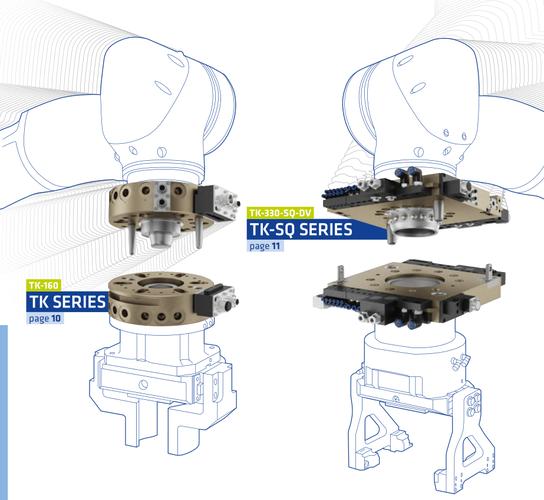
这几年没几个行业敢说自己能稳定做单一产品做十年吧?消费电子换款快,汽配跟着新能源车型换,连做包装的,订单大小说变就变。原来那种一步到位的刚性自动化生产线,现在真的死得很快。 我去年接触过浙江宁波一个做汽配的工厂,18年花三百万建了一条做传统燃油车零件的生产线,全自动化,当时看着挺风光。21年开始转做新能源汽车的结构件,原来的线根本用不了,卡在哪了?夹具是定制死的,工位数固定,轨道宽度改不了,想改?整个线体拆了重来,相当于重新建。最后不得已,贱卖了,重新投了两百万,亏到肉疼。 那什么才是靠谱的柔性化设计?不是给你堆两台AGV逛圈就是柔性了。核心就是三点:工位数可快速调整、夹具支持快换、工艺参数一键调用。设计的时候,线体导轨用标准拼接块,多留两个工位的空位,以后加工序直接拼一段,不用拆整个线。夹具做标准化接口,换产品的时候,工人十分钟就能把夹具换完,不用等工程师来改。现在很多国产的控制系统已经做得很成熟了,提前把几十套产品的参数存在系统里,换产品直接调出来就行,哪用停线大半天?多品种柔性自动化生产线快换夹具图
不过话说回来,柔性化也不是让你一步到位做到能生产一万种产品,那也不现实。你根据自己最近两三年的产品规划,留够余量就行,别过度设计。
没人说的秘密:维护成本才是长期吞钱的黑洞
没人说的秘密:维护成本才是长期吞钱的黑洞
我接触过的工厂老板,十个有九个,算预算的时候只算设备采购价,从来不算十年用下来的维护成本。这真的是最大的坑。
比如说,很多设计师为了“保证精度”,全给你用进口品牌的传感器、电机,算进去采购价,好看。一个原装进口编码器,大几千,坏了你换不起,订货还得等半个月,停线一天损失多少钱?谁算过?实际上呢,现在国产的核心零件,精度已经够满足绝大多数行业的需求了,价格只有进口的五分之一,货期两三天就能到,性能差不了2%,你说选哪个?
还有更细节的,易损件的设计。很多线,换个传动皮带得把半个线体拆开,停线四五个小时,工人还得爬进去装。你设计的时候做成快拆结构,给易损件留够操作空间,换皮带二十分钟搞定,这一天下来,多产的货都能赚回设计费了。
还有预防性维护的预埋检测点,很多设计根本没有。现在可以在关键部位加个低成本的温度、振动传感器,后台实时看数据,快坏了提前换,别等坏了停线再修,那损失才是最大的。
我见过太多拿了设计奖的自动化线,建起来之后半年就闲置,老板看着就头疼。也见过很多不起眼的小设计,投产第一个月就把三分之一的投资赚回来了,换产品不用停线,坏了零件工人自己就能换。
真的,别被所谓的高端概念忽悠了。花的每一分钱都落在产能、质量、效率上,那才是好的自动化生产线设计。对吧?