半夜三点那匹布断了头:纺织技术创新里最不性感的那个变量
夜班两点四十,三号织机的效率表掉下去了。挡车工小刘绕着机台跑,灯照着一排经纱,纱没断几根,可停台次数一下午翻了一倍。浆料换了?没换。纱批换了?没换。空调湿度?控制在标准区间里。
后来是老师在停经架后头蹲了二十分钟才看出来的——导纱瓷眼上磨出一道沟。就这么个不起眼的小坑,纱线每过一次就被刮一下,毛羽慢慢起来,毛羽一多,相邻的纱就黏成片,开口不清,纬纱一吹就打结。全线效率跟着往下掉。
你说这事跟“纺织技术创新”有什么关系?关系大了。我们天天聊智能制造、聊AI验布、聊数字孪生车间,可真正把一家厂子按在地上摩擦的,往往还是那个老得掉渣的变量——张力。
张力不是“拉紧一点”,它是整条产线的隐形宪法
先把话说直白。张力就是纱线截面单位线密度上承受的力,行里习惯用 cN/tex 表示。数字很小,一克力都不到的量级。但它管的事特别多:纱线的伸长、弹性回复、毛羽的倒伏方向、织造时开口的清晰度、卷绕成筒的形状,全都跪在它面前。
为什么?因为纱线不是钢筋。它是纤维抱合、加捻缠起来的半松散体。你拉它,纤维之间的抱合点会滑移,一部分滑移是弹性的,松开能回来;另一部分滑移是塑性变形的,回不来。回不来的那部分,就是永久伸长。织造区对伸长特别敏感,经纱在织机上反复经受开口、打纬的拉伸,循环次数上万次,一旦超过它的弹性区,纱就“疲劳”了,细节变弱,断头就来了。
还有个更阴的东西,叫应力松弛。你把纱拉到一个固定长度保持住,它内部的应力会随着时间慢慢下降。所以你今天调好的张力,明天早上可能就不一样了。这跟人的肌肉有点像,你绷着一根弦不动,久了反而松了。车间里“早上开机头两小时不稳定”这句话,很多时候就藏在这里。
再说片纱——也就是上机经纱的那一整片。总张力合格,不代表每一根都合格。片纱张力不匀,行里叫“片纱张力CV值”,这个数字才是要命的。某几根特别紧,它们先断;某几根特别松,它们垂下去,开口不干净,容易跟邻纱纠缠。断头从来不是平均发生的,它专挑片纱里最紧和最松的那几根下手。
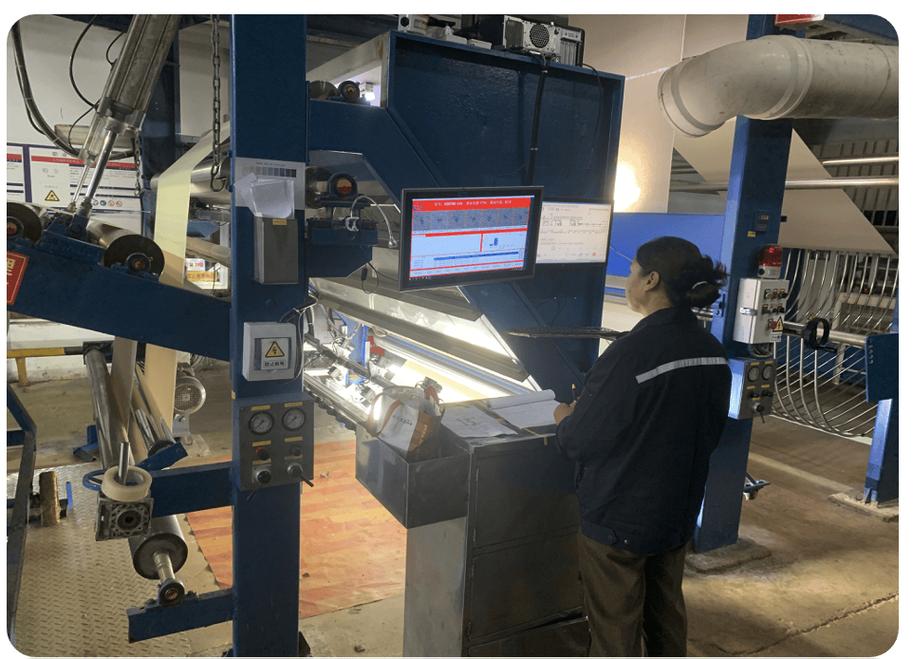 织机经纱片纱张力检测装置现场实拍图
所以调张力这事,外行看是拧几个螺丝。内行知道这是在一堆互相打架的目标里找平衡点:紧一点开口清,但断头多;松一点断头少,但织口不清、纬缩多。没有最优解,只有此刻这类纱、这批浆、这种机型下的可接受解。
片纱张力不匀,问题往往出在你没盯着的地方
我在车间里见过太多人盯着前道看,其实病灶在后头。
比如后梁高度。后梁决定经纱从后往前走的路径,也就决定了上下层经纱的张力差。后梁抬高一点,上下层经纱张力差变了,织口处打纬时的反作用力也跟着变。改一个位置,纬密均匀度、布面风格都能看出来。
再比如停经架。停经片本身有重量,纱线经过它的时候要担着这点重量。片与片之间摩擦、落灰、磨出毛刺,都会造成个别的“局部阻力”。这种不匀是离散的,机器上任何传感器都测不到,只有拆下来一片片看。
还有卷绕区。筒子卷绕的时候,卷绕密度和锥度决定了退绕张力。锥度不对,退绕时会“脱圈”,一根纱从筒子表面滑脱下来缠成一团,直接把机台干停。这问题在高速退绕的时候特别明显,车速一上去就暴露,车速低的时候看不出来。
说白了,张力的病根经常不在张力本身,而在路径、接触面、几何。 张力是果,几何和摩擦是因。
这也是为什么我不太相信“一键调机”那套。机器能替你调参,但它看不见瓷眼上的沟,也闻不出来浆槽里浆液发酸了。有一回我去看一家厂,说效率怎么都上不去,我到浆槽边上一站,一股酸味。浆液变质,渗透变差,纱线内部没吃透浆,表面倒糊了一层壳。表面看着挺好,一上机就掉粉、断头。改配方之前先改这些,问题基本就解决一大半。
老工艺的新解法:预湿上浆、泡沫上浆、在线检测
 老工艺的新解法:预湿上浆、泡沫上浆、在线检测
上浆这步在纺织技术创新里经常被忽略,因为它太传统了。但它恰恰是张力问题的上游源头之一。
传统上浆是纱线直接进浆槽,浆液靠浸透和压辊挤进去。问题是纱线表面和内部的吸浆量差异大,容易“外糊内生”。预湿上浆的思路是先让纱线过一道热水,把纤维润湿、让毛细通道打开,再进浆槽,浆液渗透更均匀,上浆率可以往下压,浆料省了,烘燥能耗也省了。这不是新概念,但在国内的推广一直不算快,因为改了这道工序,前面配方、车速、烘筒温度全得重调,厂家嫌麻烦。
泡沫上浆是另一个方向,用泡沫代替水做浆液载体,带液率大幅下降,烘燥那一段的蒸汽消耗能省掉一大截。缺点也明摆着:泡沫稳定性难控,发泡均匀性直接决定上浆均匀性,对设备和操作要求高。适合大批量单品种,不适合小批量多品种乱着做的厂。
再说在线检测。现在不少机型开始装张力传感器,压电式的、应变片式的都有,装在关键区位,实时把张力信号送到控制系统,做闭环调节。这确实有用,但它管的是总张力和大趋势,管不了片纱内部那几十根纱的离散。有一种思路是用机器视觉拍片纱,算每根纱的位置和弯曲形状,反推张力分布。理论上成立,实际用起来受光照、飞花、粉尘影响很大。车间不是实验室。
横向看:碳纤维、安全气囊,都在跟同一个老对手打架
纺织技术创新最有意思的地方,是它的很多难题,在其他行业里换了个马甲又出现。
碳纤维织造。碳纤维丝束脆、几乎不伸长,弹性区极窄。张力稍微一过就起毛、断丝。而且碳纤维的毛丝不能像棉纱毛羽那样“被浆糊住”,它只能靠更精密的张力控制和更低的摩擦接触面来防。同一个张力问题,在棉纺这里只是效率下降,在碳纤维这里直接是性能报废。
安全气囊织物。气囊要的是展开速度,展开速度靠的是织物透气性和涂层。而织造时的经纱张力会影响织物孔隙分布和经纬密度的均匀性。这批布在哪一段张力波动过,那一块的展开时间就是不一样的。这种事,出厂抽检不一定会查到,但装上车的每一只气囊都要用。
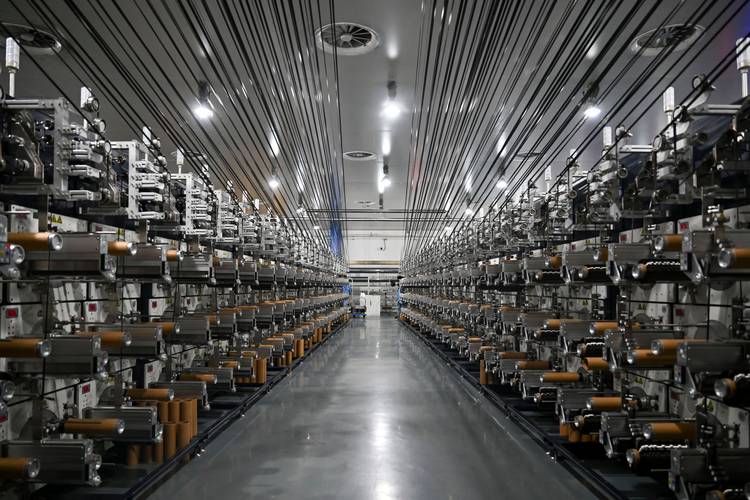 碳纤维丝束织造过程张力控制车间照片
医用缝合线、人造血管、牙线、渔网、降落伞……这些看着八竿子打不着的东西,底层逻辑是同一套:纤维集合体的力学,在张力和摩擦这两个变量上做文章。谁能在这两个变量上往前挪一点点,谁就能拿到新的产品窗口。
边界在哪:别迷信“全闭环”,也别迷信“老师傅手感”
我见过两种极端的厂。
一种是老厂,全靠老师傅手背蹭纱看松紧,摸得准的时候神了。问题是这手艺传不下去,老师傅一退休,徒弟再摸三年也不敢断言。这叫什么?知识没被量化。手感其实是身体在长期训练里对离散张力的统计知觉,它可以被传感器数据反过来校准,但前提是有人去做这件事。
另一种是新厂,设备铺满传感器,中控大屏上数据滚得飞快,一报警所有人围过去,最后发现是探头积灰。这叫数据噪音。闭环控制有个天花板:传感器只能测它装的那个位置,反馈有延迟,而且它对纱线“内部”的状态一无所知。
所以我的态度是偏保守的。张力这块,全自动能管住80%的常规波动,剩下20%得靠人。人干什么?盯接触面、盯浆液状态、盯飞花积尘、盯瓷眼磨损、盯环境湿度变化。这些东西没有一个能进控制回路,但它们才是断头的真凶。定期保养换件这种土办法,效果比什么算法都硬。
还有个常被忽略的边界——环境。车间相对湿度一变,棉纱的回潮率就变,回潮率一变,纤维之间的摩擦系数和纱线的弹性模量都跟着变。同一个张力设定值,在湿度55%和65%的车间里,表现是两回事。温湿度不是背景板,它是张力这套系统里的一个实际输入量。很多“时好时坏”的生产问题,答案就挂在墙上的湿度计上。
半夜三点那匹布断了头,没断在纱上,没断在机器上,断在一个磨出沟的瓷眼上。你看,纺织技术创新这么热闹,值得盯的东西一大堆,但最后能救你明天订单的,往往还是这些磨秃了的、灰扑扑的、没人愿意写进PPT的小零件和小参数。
别嫌它不性感。真正撑住一家厂子的,就是这些不性感的东西。