过程控制技术,早就不只是PID了:聊聊模型、算力与现场那些坑
凌晨两点,某炼厂常减压装置又波动了。操作工盯着趋势,手改PID参数。改完更糟。后来一查,进料性质变了,阀门还有粘滞。你看,过程控制技术从来不是把Kp、Ti、Td算对就完事。
它更像一套“感知—决策—执行—评估”的闭环。少一环,现场就给你脸色看。
PID还是老炮,但光靠它真不够
先说结论?不。先说现实。流程工业里,PID回路仍然占大头,九成以上都不止。温度、压力、流量、液位,这些单回路,PID配上前馈、串级,能干得挺漂亮。
可一旦碰上大滞后、多变量强耦合,PID就有点“手忙脚乱”。比如精馏塔。塔顶温度动一下,回流、采出、加热蒸汽全跟着动。你调这个,那个飘。对吧?
于是模型预测控制(MPC)上场。动态矩阵控制、状态空间MPC,在炼油、石化、化工里跑了几十年。它不是拍脑袋,而是用阶跃测试、辨识模型,在线滚动优化。未来一段时间的偏差,提前算进去。约束?也塞进去。
这几年科研圈的热点,是鲁棒MPC和经济MPC。前者对付模型失配,后者直接把经济效益写进目标函数。听起来很美。不过话说回来,现场最怕的不是算法不新,是模型没人维护。阶跃测试做完,模型一锁,三年不更新。工况一变,先进控制变“先禁控制”。啧。
 化工过程控制多变量预测控制MPC响应曲线对比图
行业动态也很有意思。国产DCS厂商把APC模块越做越集成,边缘控制器直接跑预测控制。以前要上位机、要服务器,现在一个盒子加OPC UA,能顶不少事。但工具越顺手,越考验工艺理解。不懂装置,模型就是一堆参数。
软测量和数字孪生,给装置装“透视眼”
有些质量变量,在线分析仪测不了,或者维护烦到你想哭。比如汽油干点、柴油倾点、聚合物熔指。怎么办?软测量。
用温度、压力、流量、阀位这些容易拿到的数据,去推断难测变量。偏最小二乘、LASSO、高斯过程回归、神经网络,方法很多。科研上,混合建模很热:机理模型打底,数据模型补残差。这样外推稳一点,不是纯黑箱乱猜。
数字孪生也类似。不是搞个三维动画就叫孪生。真正的孪生,要能实时映射、能预测、能反演。常减压、催化裂化、乙烯裂解,这些复杂装置,现在不少在做机理+数据双驱动。边缘计算把软测量模型放到现场,延迟低,数据不出厂。安全上也省心。
但坑在哪?工况漂移。原料一变、催化剂一老化,数据分布就偏。科研里的迁移学习、在线更新,就是冲这个来的。现场如果只上线不迭代,软测量会慢慢“变傻”。真的。
 炼油厂常减压装置数字孪生三维模型操作界面
强化学习和工业大模型,别急着封神
深度强化学习在游戏、机器人里很猛。放到过程控制,仿真里也能把一些多变量耦合回路玩出花。可是现场敢不敢让它直接动阀门?大多数厂:不敢。
原因不复杂。安全约束、样本效率、可解释性,三座大山。化工过程试错成本太高。一次误动作,可能就是非计划停车。所以现在科研更关注安全强化学习、约束策略优化、离线强化学习。先在历史数据里学,再在仿真里验,最后小范围监督投用。
工业大模型呢?别一上来就想让它替代MPC。它更像一个懂工艺、懂报警、懂操作票的“老师傅助手”。报警根因分析、操作规程问答、趋势异常解释,这些场景反而落地快。行业里,中控、和利时、西门子、施耐德都在推自己的工业AI平台。热闹。但数据质量不行,模型再大也白搭。垃圾进,垃圾出。老话,真没错。
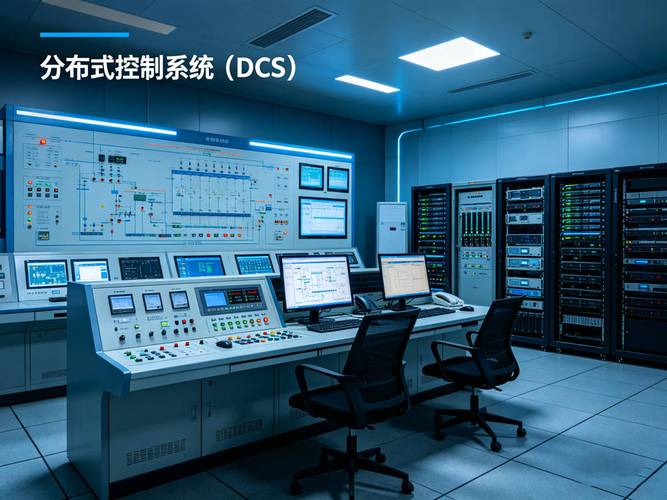 工业控制室DCS报警管理画面与操作员站
落地最难的,往往不是算法
做了这么多年项目,我越来越觉得,过程控制技术的瓶颈在算法之外。
阀门回差、仪表漂移、通信延迟、时钟不同步……随便一个,都能让先进控制“翻车”。你模型算得再准,执行器不动,等于零。
所以现在很多企业先做控制回路性能监控。用数据算振荡、算方差、算阀门粘滞。回路体检完,再谈APC、谈AI。这个顺序,别反。
科研也在往这边走。基于数据的振荡检测、阀门粘滞诊断、控制器性能评估,论文不少,工业软件也在集成。说实话,这些工作不炫,但值钱。
要上过程控制技术,我的建议很土:小步快跑,先点后面。选一个回路,做软测量,或者做一个MPC试点。把数据链路、模型维护、操作员信任,一个个打通。别一上来就全域大模型。那不叫创新,叫冒险。
过程控制技术是活的。它要人盯,要工艺和数据一起磨。买不来,也急不得。下次再看到趋势图发疯,先别骂PID——去看看阀门、仪表和数据,说不定答案就在那儿。