生物技术应用:把塑料瓶喂给酶,卡在哪个环节?
上个月在园区中试线,我盯着一个两吨的反应釜。操作工把一袋淡黄色酶液倒进去,里面是提前破碎的透明PET瓶片。六个小时后取样,瓶片边缘发毛,液体变浑。旁边刚毕业的同事很兴奋,说这数据比摇瓶还好。我没接话——中试线里“看起来不错”和“能算过账”之间,隔着一条沟。
这条沟,正好是生物技术应用从论文走进车间时,容易踩空的地方。今天不聊宏大叙事,就聊酶解塑料这个切口。
先别急着聊“降解”,酶到底在剪什么?
PET瓶片是聚对苯二甲酸乙二醇酯,分子链像一条拉链,酯键就是拉链齿。水解酶干的事,说白了是往酯键上“加点水”,把它剪开。剪完得到对苯二甲酸和乙二醇,前者简称TPA,后者简称EG。这两个东西是聚合PET的原料。
注意,酶是蛋白质催化剂,不是活菌。它不吃饭、不繁殖,只负责把反应活化能拉低。温度高了会变性,pH偏了会罢工,跟人一样有脾气。所以工业反应釜里,温度、pH、离子强度都得盯着。
那为什么不用机械回收?因为每次熔融再造,分子链都会断一点,强度掉一截。行业里叫降级。化学回收呢,高温高碱,能耗和颜色杂质都是麻烦。生物酶法的想象空间在于选择性:它只认特定酯键,混纺面料里的棉和涤纶可以分开,有色瓶片也能绕开颜色。但别急着鼓掌——酶制剂可不便宜。
 实验室PET塑料碎片酶解反应瓶取样
酶从哪来?改造方向不是玄学
2016年有团队在塑料回收点筛到一株细菌,它能拿PET当碳源,后来大家把里面的水解酶叫PETase。故事听着像科幻,其实微生物在自然界早就开始啃塑料了,只是速度慢得感人。工程师干的事,是把这慢动作提速。
提速有两条路。一是定向进化:把酶基因丢进突变库,筛选耐热、耐pH、活性高的变体。二是理性设计:看晶体结构,改底物结合口袋。听着高级,落到车间就是一句话——酶要够皮实。反应温度每往上走一点,反应速度加快,但酶失活也快。找平衡点,靠实验堆。
还有个现实问题:酶发酵生产成本。大肠杆菌、毕赤酵母表达,下游纯化,每一步都是钱。实验室用毫克级酶做实验,工厂按吨算,账本完全不一样。
从摇瓶到反应釜,先崩的往往不是酶
实验室里,研究生把PET粉末放进缓冲液,加酶,放进摇床,一天后测失重。数据漂亮。到了中试,瓶片不是粉末,是几毫米到一厘米的碎片,堆在釜底像小山。酶液只在外围打转,传质跟不上。还有结晶度:PET有非晶区和结晶区,非晶区先被啃掉,结晶区像压缩饼干,酶啃起来费劲。所以很多工艺要先做预处理,熔融拉丝、碱处理或者机械研磨,把表面积做大。这就有成本了。
搅拌也是个坑。转速低了传质差,转速高了剪切力大,酶蛋白三维结构被扯散,失活。我们试过固定化酶,把酶绑在载体上,回收方便,但载体占体积,传质更差,还容易堵。对吧,工程问题从来不是单点。
还有产物抑制。TPA和EG积累到一定浓度,反应速度就往下掉。要么连续补料,要么边反应边分离。中试线里,pH控制、温度波动、灭菌防杂菌,每一项都能让实验数据打八折。
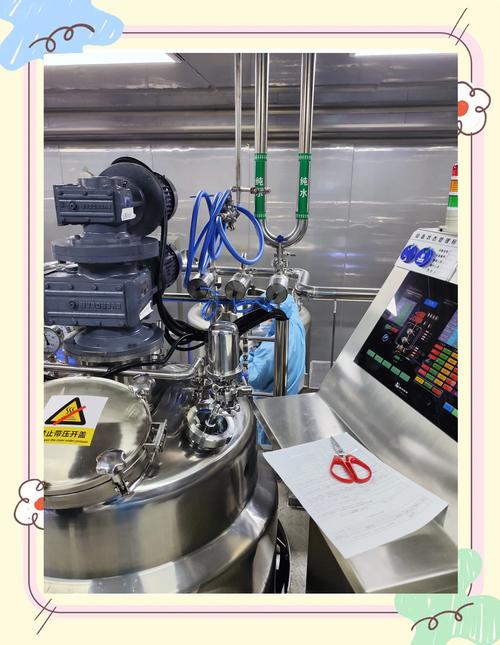 中试规模酶解反应釜搅拌与固定化酶填充柱
真正落地的,不是“吃掉所有塑料”
我见过比较实在的落地场景,是混纺纺织品分离。一件涤棉混纺衣服,机械回收分不开,烧了可惜。用酶把涤纶组分解聚成TPA,棉纤维留下来,各自有去处。还有个案例,某回收厂收了一堆有色瓶片,颜色杂,造粒卖不上价。他们用酶解把瓶片变成单体,再重新聚合,颜色问题直接绕过去。这属于补位,不是替代所有回收。
 涤棉混纺面料酶解分离前后纤维对比
横向看,生物技术应用在废水处理、农残检测、抗体药生产里都有成熟案例。但塑料酶解的特殊性在于,产物要回到聚合环节,纯度要求高。你解出来的TPA里有色素、有添加剂、有残留酶蛋白,下游聚合会骂人。所以分离纯化往往比酶解本身还贵。
误区与边界:别被宣传片骗了
有人以为所有塑料都能酶解。PE、PP这种只含碳氢键的聚烯烃,水解酶没地方下嘴。PET、PLA、PU这类含酯键或氨酯键的,才有戏。也有人以为倒点酶就降解。实际要控温、控pH、控底物粒径、控反应时间。还有一点容易被忽略:添加剂。塑料里有增塑剂、阻燃剂、颜料,酶解后这些东西进到产物里,食品接触再生塑料的法规评估很严。
工程边界也很清楚:停留时间不能太长,否则反应釜周转不过来;酶要回收或成本摊薄;废水里残留的缓冲盐要处理。所以生物技术应用在塑料回收里,更像一条细分路线的补丁,不是一键解决。
回到那个中试线。六个小时的数据确实还行,但算上预处理、酶成本、纯化,吨成本还是比原生料高。同事问我,那还做吗?我说做,但别吹。生物技术应用的魅力就在这儿:它不 magic,它是一堆参数和账本之间的拉扯。哪天酶便宜了,或者固定化传质突破了,这条线才真正跑起来。