质量控制体系不是一摞文件:从0.02毫米超差说起
去年夏天,南京江宁一家做变速箱壳体的厂子,夜班给我打电话。声音都劈了:“老张,三坐标打出来,轴承孔位置度超了0.02毫米,整批两百多件,明天早上主机厂来拉货。”
0.02毫米什么概念?一根头发丝的三分之一。但在那个位置上,它意味着轴承装进去会偏,跑个两万公里,异响、磨损、甚至卡死。主机厂的质量工程师第二天真来了,翻我们的控制计划,翻PFMEA,翻首件检验记录。翻了四十分钟,抬头问了一句:“你们这体系,是给审核员看的,还是给自己用的?”
这话扎人。但也把我问醒了。质量控制体系这五个字,在很多厂里被供成了文件柜里的塑料夹子。可真出事的时候,救命的不是夹子,是夹子里那几个数字有没有人真看、真调、真拦。
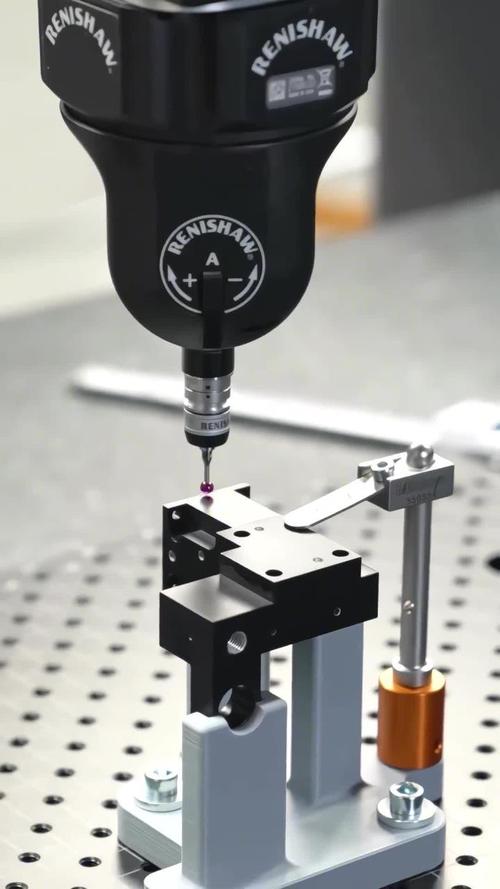 汽车零部件轴承孔三坐标检测现场
那0.02毫米,其实早就在控制图上冒头了
事后复盘,我们调了加工中心那台机床的SPC控制图。Xbar-R图,孔径尺寸。前三天,均值已经开始往上飘,从φ62.015爬到φ62.022,没出控制限,但连续七个点往上走。这叫趋势,不是失控。操作工看见了,没当回事。巡检员看见了,签了个字。质量工程师……那天请假了。
质量控制体系最怕什么?不是没数据。是数据在那儿,没人有权限、有动力、有习惯去踩一脚刹车。
我们后来把这件事拆成三层。别嫌土,这三层比任何体系条款都好使。
第一层,预防。说白了就是别让错误有机会发生。PFMEA不是填表,是提前问自己:这个工序如果装反了会怎样?如果刀具磨损了会怎样?如果冷却液浓度掉了会怎样?问完了,得落到防错装置上。比如轴承孔加工,我们后来加了一个气检喷嘴,孔径小了,气流量不够,机床直接报警停机。操作工想干都干不出不良。这比培训一百遍“注意尺寸”管用。
第二层,监控。SPC不是画给客户看的。控制限也不是拍脑袋定的。你得先做MSA——测量系统分析。量具本身重复性差,你测出来的波动分不清是零件真变了还是量具在抖。我们那次三坐标的重复性就有点悬,后来重新做了GR&R,把测量误差压到公差带的10%以内,控制图才敢信。
第三层,追溯。出了问题,两小时内要能圈定范围。哪批原材料、哪台设备、哪把刀、哪个班次、哪几个参数。这靠批次管理和MES扫码。别小看扫码,很多厂扫了码但数据是死的,只用来算工资。真正的追溯是:输入一个零件号,能拉出它当时加工时的主轴转速、进给、刀具寿命、操作工、检验员。没有这个,隔离就是拍脑袋,召回就是全检,成本哗哗的。
 工厂SPC控制图趋势异常看板
体系不是写出来的,是“疼”出来的
说实话,我见过太多质量手册写得跟教科书似的,一到车间全变形。为什么?因为写体系的人不下车间,下车间的人不写体系。中间断层。
有个比喻可能不太恰当:质量控制体系像南京的梧桐树。你看它枝繁叶茂,其实根扎在路牙子底下,天天被踩、被挖、被管线施工切断,能活下来是因为根须自己找水。体系也一样,它得长在具体的工位、具体的量具、具体的交接班记录里。你把它供在办公室,它就死了。
那怎么让它活?我的经验就一条:把质量指标翻译成钱和停线时间。你跟老板说“过程能力CPK只有1.0”,他可能没感觉。你说“这个月因为尺寸超差停线四次,每次两小时,直接损失八万,客户还扣了质量分”,他马上就问怎么办。跟操作工说“要遵守控制计划”,他可能翻白眼。你说“这个防错装置装上,你不用再每件拿卡尺量,机床自己会停”,他觉得你在帮他省事。
质量控制体系落地,靠的不是惩罚,是让每个角色都觉得这套东西对自己有好处。检验员的好处是少扯皮,操作工的好处是少返工,计划员的好处是少插单救火,老板的好处是少赔钱。你得把这个账算给他们看。
那些容易踩的坑,比想象中更常见
 那些容易踩的坑,比想象中更常见
第一个坑:把体系认证当成终点。拿证那天喝大酒,第二天该咋样还咋样。审核前补记录,审核后锁柜子。这种体系叫“审核体系”,不叫“质量控制体系”。真正的体系是每天早会看前一天的异常,每周复盘Top3不良,每月评审一次过程能力。没有节奏,就没有体系。
第二个坑:控制计划跟现场两张皮。控制计划上写“每两小时抽检五件”,现场操作工说“忙起来哪顾得上”。你问他知不知道,他说知道。知道但不做,说明这个频次本身就不现实。要么改频次,要么改抽检方式,要么上自动检测。别硬压,压到最后就是假记录。
第三个坑:把SPC当装饰。控制图贴了一墙,没人看判异规则。八个判异准则,最常用的就是“连续七点上升或下降”和“超出控制限”。你让巡检员背一下,背不出。那就别怪图是死的。我们后来把判异规则做成MES自动报警,超趋势直接推送到班长手机。人靠不住的时候,让系统靠得住。
第四个坑:追溯粒度太粗。只知道“这批是三月生产的”,不知道“三月哪一天哪台机哪个班”。一旦客户投诉,只能整批隔离。整批隔离听着安全,其实成本高得吓人,而且容易把好件也判死。追溯粒度应该跟风险匹配:安全件、关键特性,粒度到单件或小批;一般件,批次级即可。别一刀切。
第五个坑:纠正措施只写“加强培训”。这是我最烦看到的。培训要是能解决所有问题,要防错干嘛?纠正措施得落到系统变更:改工装、改程序、改检具、改流程、改权限。人是最不可靠的环节,能用人以外的手段锁定,就别只靠人。
它也有边界,别指望包治百病
 它也有边界,别指望包治百病
质量控制体系不是万能药。它擅长解决的是已知的、重复性的、过程可控的问题。比如尺寸波动、装配错漏、材料批次差异。它不擅长解决什么?设计缺陷、全新工艺的未知风险、供应商突然换料不告诉你。这些得靠设计FMEA、样件验证、供应商现场审核去兜。
还有一点,小批量、多品种、定制化的产线,SPC那套统计过程控制有时候玩不转。样本量不够,控制图还没画出来订单就结束了。这时候更管用的是首件检验+防错+全检的组合,别硬套大批量生产的体系模板。体系是工具,不是宗教。
最后说回那0.02毫米。后来我们没全检,也没报废。用MES圈定了那台机床、那批刀具、那两个班次,一共四十七件可疑品,三坐标全测,挑出九件超差的,其余放行。客户那边看了我们的追溯记录和纠正措施,没扣分。你看,体系的价值不在墙上,在你半夜接到电话时,能不能两小时内把范围缩到四十七件,而不是两千件。
质量控制体系,说到底就是一套让“坏事发生得少一点、发生后查得快一点”的习惯。习惯这东西,写不出来,只能练出来。