旧件不是废料:再制造技术的边界与代价
旧件不等于废料。可它也不当然等于毛坯。把这句话说清楚,很多争论会安静下来。
再制造常被误解为“修一修、洗一洗、换个包装”。这不对。它指向的是把失效或退役零件恢复到可用的尺寸、形貌与性能,并让这批恢复件具备可验证的一致性。翻新关注外观与短期功能;再循环关注材料回收;再制造卡在两者之间,要求剩余寿命可评估、损伤可去除、工艺可重复、责任可追溯。四件事缺一件,产线就会在某个环节停住。
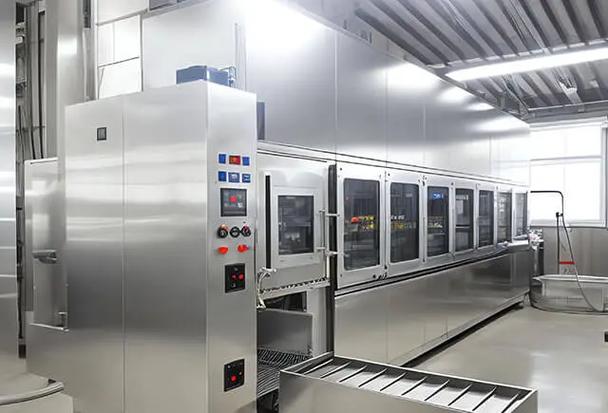 再制造发动机缸体拆解清洗线实景图
旧件体检:检测覆盖率先于加工精度
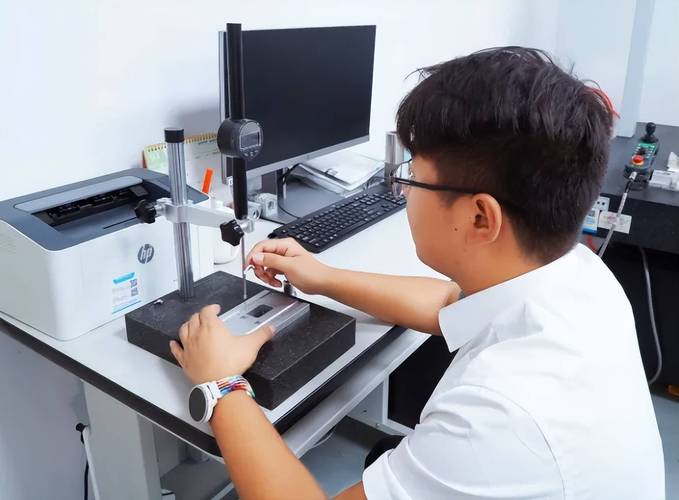 旧件体检:检测覆盖率先于加工精度
加工中心很贵,检测线更贵。更麻烦的是,检测往往没有唯一答案。新件毛坯有材料证明、有锻造批次、有热处理曲线。旧件只有服役史,而且服役史经常不完整。它被超载过吗?被补焊过吗?表面之下有没有微裂纹?这些问题不解决,后面把尺寸做回去只是表面功夫。
于是拆解、清洗、分类、无损检测构成再制造的前置工序。它们不产生漂亮成品,却决定成品能不能签字。磁粉、渗透、超声、涡流、工业CT各有盲区:表面裂纹容易发现,闭合裂纹和内部缺陷不一定;铸铁件与铝合金件的检测策略不同;薄壁件在夹持和清洗中可能引入新损伤。检测覆盖率不足时,工艺参数越精确,风险反而越隐蔽。说实话,这条线容易被低估。
工程上常用“状态基线”来约束不确定性:记录旧件入厂几何、材料牌号、硬度、关键尺寸、缺陷分布,建立可追溯档案,再决定修复还是降级使用。没有基线,批量一致性无从谈起。短句说:旧件不听话。
工艺窗口窄,参数不能照搬新件
恢复尺寸的路径很多:激光熔覆、冷喷涂、电刷镀、堆焊、增材修复,配合热处理与精加工。路径多不代表选择容易。旧件基体经历长期服役后,组织可能退化,残余应力分布复杂,热输入稍大就变形,稍小又结合不良。新件工艺窗口是一段宽区间;旧件窗口常被缺陷、壁厚减薄和局部补焊切成碎片。
以激光熔覆为例,稀释率、粉末供给、扫描速度、搭接率共同决定结合质量与热影响区。参数照搬新件,可能得到漂亮外观与不合格的结合强度。冷喷涂热输入低,适合温度敏感件,但沉积效率与致密性受粉末和喷嘴约束。电刷镀适合局部修复,镀层厚度与结合力又受前处理和电流密度制约。这里的关键不是设备清单,而是工艺参数随旧件状态自适应。没有在线监测与闭环调整,批次一致性只能靠事后筛选。
 再制造旧件疲劳裂纹无损检测现场图
认证与责任链:一件旧件的身份问题
再制造件进入售后市场,问题从车间转到纸面。谁证明它达到原厂性能?按什么标准?检测报告覆盖哪些缺陷?寿命预测依据什么模型?这些问题不回答,保险公司、主机厂和终端用户都不会轻易签字。认证不是盖章,它是责任链的重新分配。
可追溯体系需要记录旧件来源、拆解编号、检测结果、修复工艺、热处理曲线、终检数据。听上去繁琐。可一旦缺失,返修责任会沿着供应链回弹。更棘手的是知识产权与商标边界:再制造件的标识、包装、质保承诺若处理不当,容易引发商业争议。工程问题到此变成制度问题。别急着叫好。
经济性不是口号,是场景筛选器
再制造有经济性,但有条件。高价值、失效模式可检测、几何可恢复、材料可修复、批量足够,这几个条件同时成立时,账才算得过来。工程机械液压泵、发动机缸体、变速箱壳体、航空发动机某些叶片与叶片盘,常被讨论;低值易耗件、小批量非标件、复合材料分层严重件,往往不划算。反例要摆出来,否则容易把示范线当成普适方案。
成本结构也不只是加工费。逆向物流、拆解清洗、检测、报废处置、库存与质保准备金都要计入。旧件回收半径过大,运输与分拣成本会吃掉修复收益。批量过小,检测线开动率不足,单件分摊上升。还要注意“降级使用”的边界:修复后性能若低于原设计等级,应明确标注适用工况,不能混入原等级流通。
 激光熔覆再制造零件残余应力检测图
从设计端看,面向再制造的设计比末端修复更有价值。模块化接口、可拆解连接、材料标识、可检测结构、预留修复余量,都会降低旧件状态的不确定性。数字孪生与工艺数据库能把单件经验沉淀为可查询的参数域,但它依赖数据质量;数据噪声大,模型只会更自信地犯错。
趋势上,混合制造与在线监测会继续推进,标准体系与责任保险也会被迫细化。可边界仍在:再制造适合可检测、可恢复、可追溯的旧件,不适合把不可见缺陷包装成一致性。旧件不是废料。它也不是无限可能的毛坯。把这句话记住,产线会少走弯路。