被卡脖子的微米级游戏:精密加工技术到底难在哪
不是所有高精度加工都配得上这个定义
很多人对精度的认知停留在“比普通的准一点”,实际上行业内有明确的划分:普通加工精度是10μm以上,这里说的加工,精度区间落在1μm到0.1μm,低于0.1μm的才叫超精密范畴。
这个区间划分不是拍脑袋定的。每往下走一个数量级,对加工系统的要求完全不是线性提升,是指数级跳变。
举个例子,我们常见的汽车发动机曲轴,公差要求大概是10μm,普通的数控铣床就能做,良率能到99%以上。换到航空发动机的涡轮叶片叶冠合缝处,公差要求收窄到0.5μm,这个门槛直接把90%的加工厂拦在外面。
精度要求跨过1μm这个线之后,所有之前可以忽略的干扰因素,全部变成了决定成败的关键。
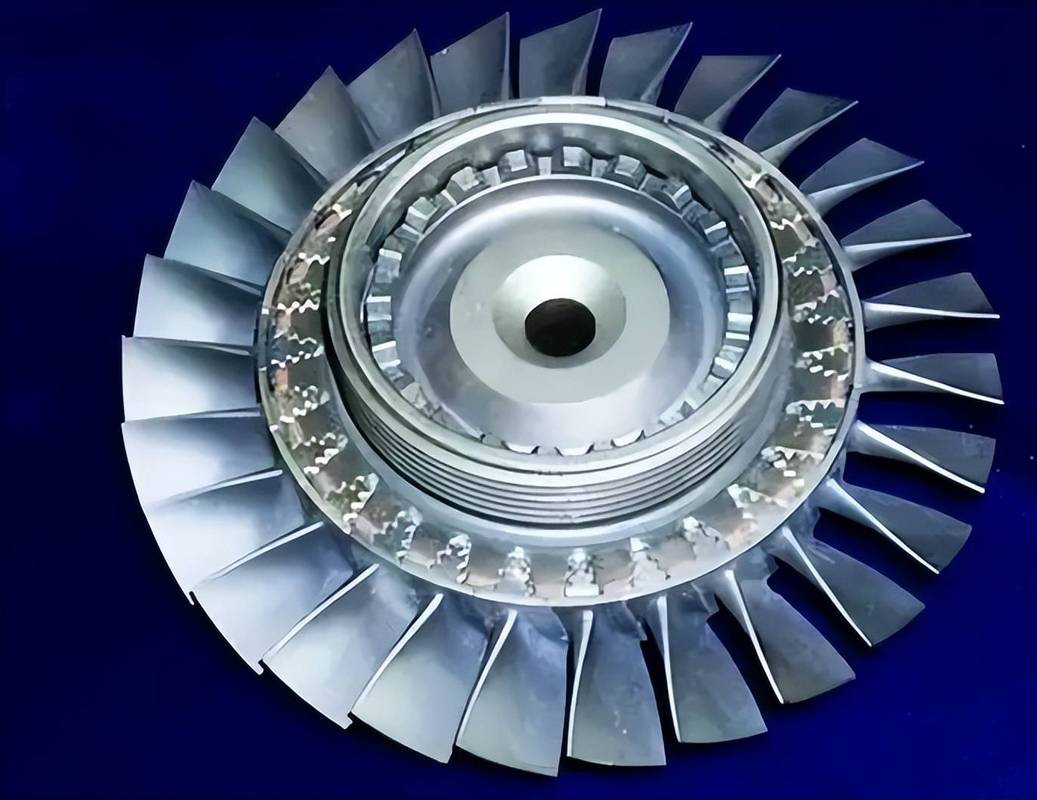 航空发动机涡轮叶片精密加工成品图
卡脖子的从来不是单台机床,是整条误差链
说实话,现在只要出得起钱,国际上顶级的加工机床都能买到。但很多厂子买了一模一样的机床,做出来的零件良率就是比别人低二三十个百分点,问题出在哪?
不是机床不行,是你控不住整条误差链上的几十上百个误差源。
环境温度的变化是第一个坎。一根长度1米的不锈钢工件,温度变化1℃,热变形就能达到11μm左右。要把加工精度控制在1μm以内,整个加工环境的温度波动必须控制在±0.1℃以内。很多厂子的恒温车间只做到±1℃,看起来差的不多,实际加工出来公差直接飘了。
然后是刀具。超精加工用的金刚石刀具,刃口半径要磨到几个纳米,刃口只要有一个1nm的缺口,加工出来的工件表面粗糙度就会差一个数量级。还有刀具磨损,加工几个零件之后,磨损量就会超过允许的公差阈值,必须重新磨刀校准。
还有振动。地下车间隔振做到位了,机床本身的主轴跳动呢?哪怕是顶级电主轴,端面跳动也有几十纳米,累积起来就是几百纳米的误差。更别说车间里的空压机、水泵运行带来的微振动,哪怕幅度不到10纳米,刚好落在加工系统的共振频率上,就能直接毁了工件。
所有这些误差加起来,就是误差链的累积效应,任何一个环节差了一点点,最后结果就是不合格。
 精密加工地下车间隔振地基结构图
精度不是越高越好,找对边界才是破局路
 精度不是越高越好,找对边界才是破局路
现在行业里有个很歪的风气,就是比谁的精度高,动不动就吹纳米级加工,好像不做到10纳米以内就不够先进。
不过话说回来,工业生产是要算成本的。精度的边际成本是陡增的,精度从1μm降到0.1μm,加工成本可能翻5到10倍,良率从90%降到30%,如果你的产品不需要这么高的精度,那就是纯纯的浪费。
举个实际的例子,光伏行业的硅片切割,原来国外企业做的切割精度是±10μm,成本很高,国内企业切入的时候,没有去追更高的精度,而是针对硅片切割的需求,把精度稳定在±15μm,刚好满足光伏电池的转换效率要求,成本直接降了三分之一,良率提到了98%以上,很快就把市场拿下来了。
反例也有,前些年有个项目,为了冲指标,把某个民用产品的结构件精度要求从2μm提到0.2μm,最后成本涨了八倍,量产之后卖不出去,整个项目直接烂尾。
还有一个容易被忽略的风险,精度越高,零件对使用环境的要求也越高。你做一个0.1μm公差的零件,放到普通的车载环境里,温度变化个十几度,热变形直接就把公差吃掉了,反而不如1μm公差的零件好用。
现在国内产学研的破局方向,其实已经慢慢清晰了:不跟国外抢顶级实验室的精度指标,针对国内庞大的细分产业需求,做适配性的精度控制,把良率提上去,成本降下来,慢慢就能把原来被国外垄断的细分市场啃下来。
你在这里赚不到快钱,差一纳米就是天差地别,要一点点磨误差,磨工艺,磨十年二十年才能磨出一条路来。但只要走对了,就不怕路远。