从芯片到深空:被低估的精密测量技术
很多人聊高端制造,张口就是工艺、材料、设计,很少有人提,你做出来的东西,到底准不准,得先量对才行。
一块指甲盖大小的SoC芯片,塞着上百亿个晶体管,刻蚀的线宽差了一纳米,整个芯片就是废片。一片航空发动机的叶片,型面误差差了五个微米,飞的时候振动能翻一倍,寿命直接砍半。这些误差,你测不出来,就永远做不出合格的产品。
卡脖子?卡在了没人注意的细节里
国内制造业往高端走的这些年,最容易被忽略的就是测量环节的约束。很多工厂能把工艺参数背得滚瓜烂熟,到了批量生产的时候良品率上不去,翻来覆去查,最后发现是测量本身就错了。
国内之前某家承担航空发动机叶片加工任务的工厂,花了近两千万进口了测量设备,出来的良品率一直比对方标称值低了近15个百分点,折腾了大半年才发现,工厂选址靠近国道,夜间重型货车经过带来的地基振动,刚好落在设备测量系统的敏感频段,而原厂的技术文档只模糊提了一句需要放置在防震实验室,完全没标注敏感频段的范围。
这就是核心问题:大多数公开资料只讲能做到什么精度,从来不说,这个精度是在什么条件下才能拿到的。
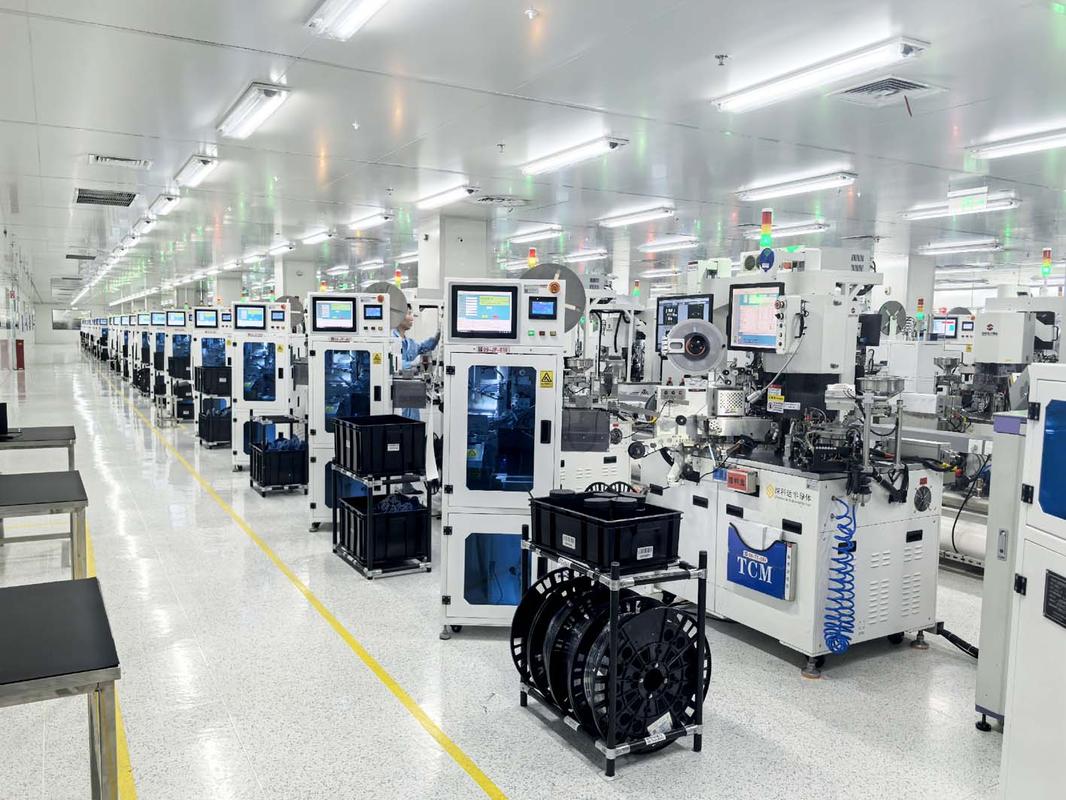 高端芯片光刻后线宽精密测量车间场景
从原理上说,目前主流的测量方案无非是光学干涉、扫描探针、CT断层这几类,核心逻辑都是把待测量的物理量,转化成可读取的电信号或者光信号,再换算成实际尺寸。但是只要是转化,就一定会有误差,误差从哪里来?90%以上来自环境。
温度波动、地基振动、空气湍流,甚至测量探头表面的灰尘颗粒,都会把结果带偏。实验室里能做到10^-10米级的精度,放到工厂的生产线上,能稳定保持10^-8米就已经是顶尖水平了。很多人拿实验室的精度说事儿,本质上就是偷换概念。
原理早已经透明,工程全是没人说的坑
干涉测量的公式100年前就推导出来了,任何一个本科生都能算,但是真的把设备做出来,能稳定用,难如登天。
就拿最常用的激光干涉测量来说,空气折射率直接影响激光波长,空气温度变化0.1℃,折射率变化1e-7,对应的一米长度测量误差就是100nm,这个误差已经超过了很多高端加工的公差要求。怎么解决?现在通用的做法是加温度、湿度、气压传感器,用经验模型修正折射率误差。这个方法在常温常压的车间里够用,但是放到高空无人机的测绘测量场景,或者极地科考的低温环境里,经验模型的误差直接翻三倍,根本没法用。这就是明确的应用边界,没碰过的人根本不知道。
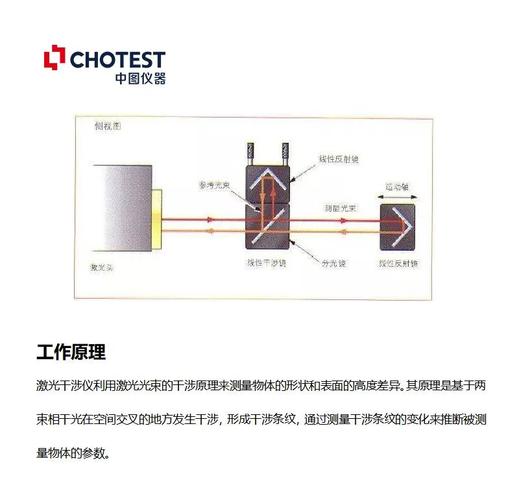 工业激光干涉测量折射率补偿装置样机
现在主流的实现路径无非两个方向:一个是硬隔振,把所有环境干扰都挡在外面,另一个是软补偿,用算法实时修正环境带来的误差。硬隔振到一定程度就摸到天花板了,被动隔振最多到10^-8g,再往上做主动隔振,整套设备的成本直接翻十倍,绝大多数中小企业根本承受不起。
说实话,我见过很多纸面参数很漂亮的设备,一到实际生产就拉胯,核心就是走了硬堆指标的歪路,为了追求极致精度把成本堆到天上去,完全不考虑实际场景的需求。很多高校课题组发了顶刊顶会的成果,到工厂里连一个星期都跑不下来,就是这个原因。
不过话说回来,也不是精度越高越好,对大多数工业场景来说,稳定比极致精度重要一万倍。你能稳定输出1微米的精度,比你有时候能做到0.1微米有时候偏10微米,有用多了。
接下来的方向,别都挤在一条赛道上
 接下来的方向,别都挤在一条赛道上
现在一提到更高精度的测量,所有人都往量子测量挤,资本也追着投,没错,量子的精度上限确实更高,但是量子测量对环境干扰的敏感程度,比传统方法高一个数量级,现在除了少数国家级的科研项目,根本没法落地工业化应用,挤得太猛,容易摔。
真正能解决当前制造业痛点的,其实是两个很少被炒作的方向。一个是自适应环境补偿算法,不用花大价钱把所有干扰都隔掉,让设备本身实时感知环境变化,自动修正测量误差,成本只涨不到两成,精度能提升一个数量级,非常适合现有生产线的改造。另一个是多源融合测量,把不同原理的测量设备拼在一起,用光学测量扫全片快速找大致误差,再用接触式测量测关键位置提精度,效率和精度能同时兼顾,解决了大尺寸工件测量慢的痛点。
最大的风险其实不在技术,在供应链。现在高端测量设备用的核心光电传感器,大部分还是依赖进口,国内能做的,大多只能满足中低精度的需求,你自己做的测量设备,核心传感器是别人的,你就算算法再厉害,人家卡你脖子,你还是没法出货。
未来的趋势很清晰,就是从线下实验室走到线上生产线,原来都是加工完了拉到实验室测,合格就用不合格就废,以后肯定是边加工边测,实时调整工艺参数,把不合格品消灭在生产过程中,能省不知道多少成本。举个例子,现在新能源汽车的动力电池极片,厚度差一微米,循环寿命就差几百次,在线实时测量能及时调整辊压参数,把极片厚度的公差控制住,整箱电池的寿命一致性能提10%以上,这个收益已经非常可观了。
当然,在线测量也不是万能的,高速生产线上,每秒要走几十米的极片,采样率提上去,信噪比就会掉,精度必然会受影响,这个矛盾现在还没有完美的解决方案,很多厂家吹自己的设备能做到多高的精度,都是在静止状态下测出来的,一开起来误差直接翻十倍,这个底,很多人都不说。
它藏在所有高端制造的背后,大多数人连名字都很少听到,但是没有它,再先进的设计也做不出来。路还长,一步步走吧。