被卡脖子也得啃:精密加工技术才是高端制造的隐形天花板
上个月去东莞找一个做加工的老朋友喝茶,跟着进了一趟他们的超精密加工车间,刚进门那股带着淡淡机油味的冷气吹过来,我就知道这地方不一般。整个车间连说话都得压着嗓子,就怕说话的震动影响机床加工精度。
别扯概念,精密加工技术的门槛真不是谁都能跨
很多人对加工的印象还停留在车铣刨磨,觉得不就是把铁块切成想要的形状吗?错得离谱。
精密加工,核心是公差控制在微米甚至纳米级。一微米是一毫米的千分之一,一根头发丝直径大概80微米,你感受一下这个精度要求。现在手机摄像头的光学镜片,航空发动机的涡轮叶片,芯片封装的基座,差一微米,直接报废。
不说别的,光是维持加工环境的稳定,就够烧钱。超精密加工车间要求恒温恒震,温度波动控制在正负0.1度以内,地面要做十几层防震,连机床放的位置都得避开城市主干道,就怕路过个大卡车震一下,活就废了。
真的贵。一平米的造价赶上一线城市核心地段的房价了。
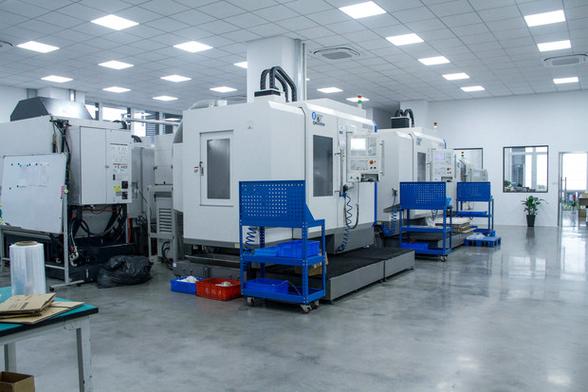 五轴联动精密加工车间恒温内部场景
刀具也是个大坑。之前国内做超精密加工,金刚石刀具全靠进口,一把刀卖几十万,人家还给你加条条框框,说只能用来做民用产品,不能碰航天军工领域,你想买还得提前大半年排队,想想就气。
很多人说我们能造火箭能造航母,怎么搞个加工刀具都难?不是造不出来,是稳定性达不到要求。国产刀具之前加工几十个零件就崩刃,进口能加工上千个,成本差出几十倍,根本没得比。
最近两年的国产突破,真的超出很多人的预期
说实话,我之前也觉得我们在精密加工领域跟欧美日差至少二三十年,直到去年看了几个公开的科研成果,直接惊着我了。
哈工大的团队搞出了自主知识产权的微纳级镜面车削技术,自研的金刚石刀具涂层,加工出来的大口径光学镜片,表面粗糙度不到0.1纳米,完全满足天文观测和航天探测的要求。之前这种技术只有德国蔡司能做,人家给我们报价是一平米镜片五百万,现在我们自己做,成本直接砍到六分之一,还不用看人家脸色。
还有广东一家做碳化硅加工的民企,去年搞出来了两米口径碳化硅反射镜的完整精密加工工艺,之前我们国家造大口径天文望远镜,反射镜只能送欧洲加工,光运输风险就提心吊胆大半年,现在国内直接搞定,交付时间从两年缩到半年。
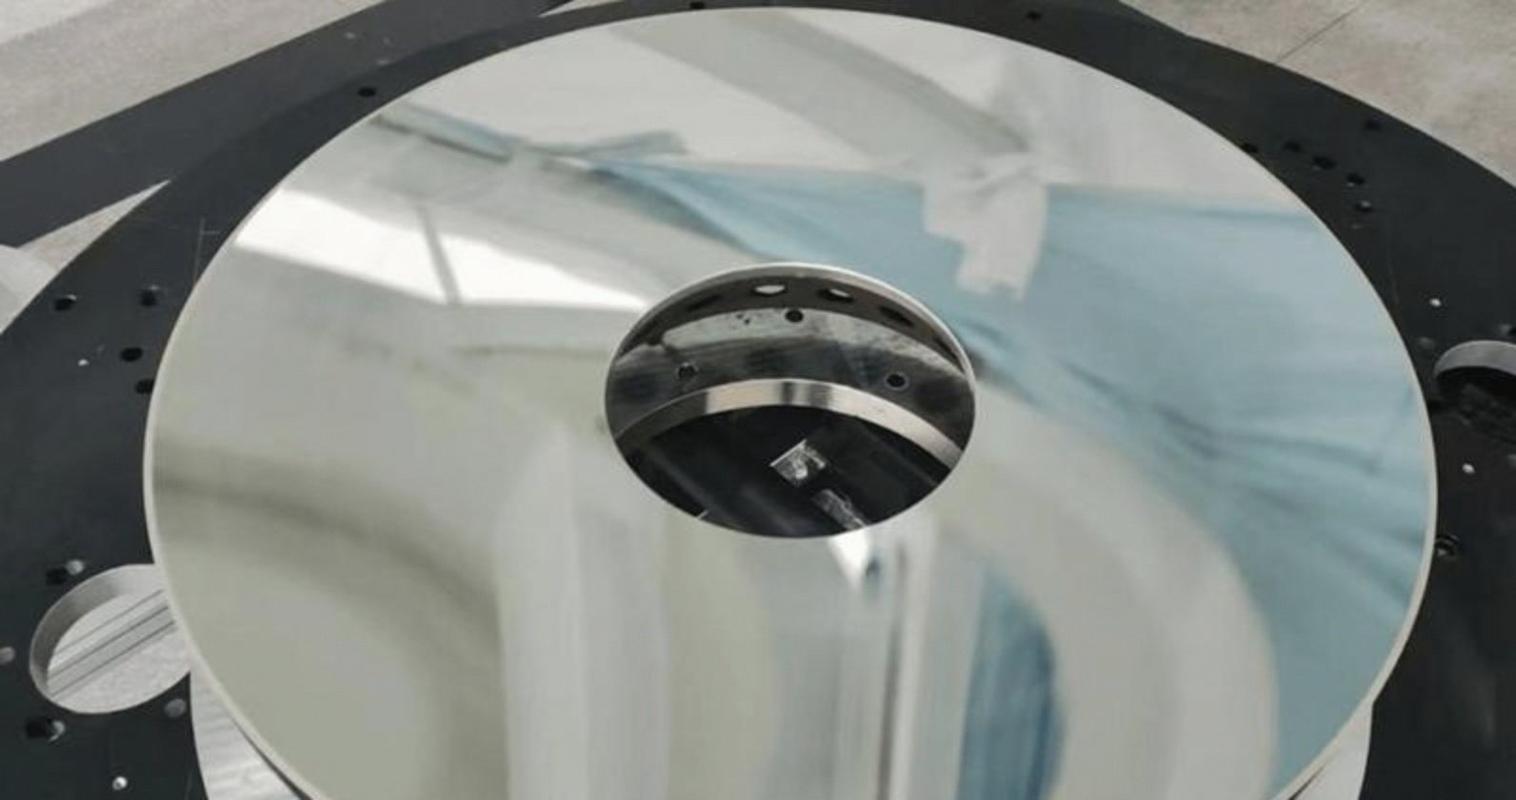 国产两米碳化硅反射镜精密加工成品检测图
不过话说回来,高兴归高兴,差距还是得认。现在我们在单点技术上追上来不少,但整个系统的稳定性还是差口气。比如进口的超精密机床,能连续跑一万小时公差不飘,我们国产的大多跑个四五千小时就得停下来调一次,批量生产的时候,良品率还是差一截。
m这东西急不来,都是靠时间堆出来的经验,不是砸几个钱就能立马追上的。
精密加工技术,才是高端制造真正的命门
 精密加工技术,才是高端制造真正的命门
现在网上天天吹芯片设计,吹新能源,吹人工智能,没几个人提加工。但你翻一翻所有高端领域卡脖子的清单,最后十有八九都落在加工上。
你设计的芯片结构再先进,材料性能再好,加工不出来要求的精度,全是废纸。现在新能源车用的IGBT功率芯片,衬底加工的公差要求不到1微米,差零点几微米,散热性能就差一半,用不了三个月就烧管子。
卫星姿控发动机的喷嘴,那个喷油小孔的圆度要求差不能超过0.5微米,差一点,推力偏个千分之一牛,卫星就入不了预定轨道,几个亿的项目直接打水漂。
最难的是,这东西赚快钱难。一个技术路线啃个十年八年才出成果,没几个资本愿意等。这么多年能坚持下来的,要么是国家队的科研团队,要么就是一帮干了一辈子加工的老厂长,凭着一口气硬扛。
我那个东莞朋友,干了三十年精密加工,头发全白了,现在还天天泡在车间里调机床,他说就想这辈子能看到国产的五轴精密机床卖到欧美去,给中国人争口气。我当时听完,半天没说出话。
哪有什么天生的制造强国,都是一帮人闷着头啃硬骨头,一口一口啃出来的。这条路还长,还有好多坑要填,但至少我们已经走在路上了,对吧。