可制造性设计:被中小制造企业忽略的降本核心
前阵子跑东莞三家消费电子加工厂,碰到一个老板拍着茶几骂设计部。新品拿了国际设计奖,外观打得过同行,结果开模开了八次还不合格。光模费烧了小两百万,还错过了618的销售窗口,硬生生把一个爆品做成了亏本买卖。
说白了,问题就出在没人提前做可制造性设计。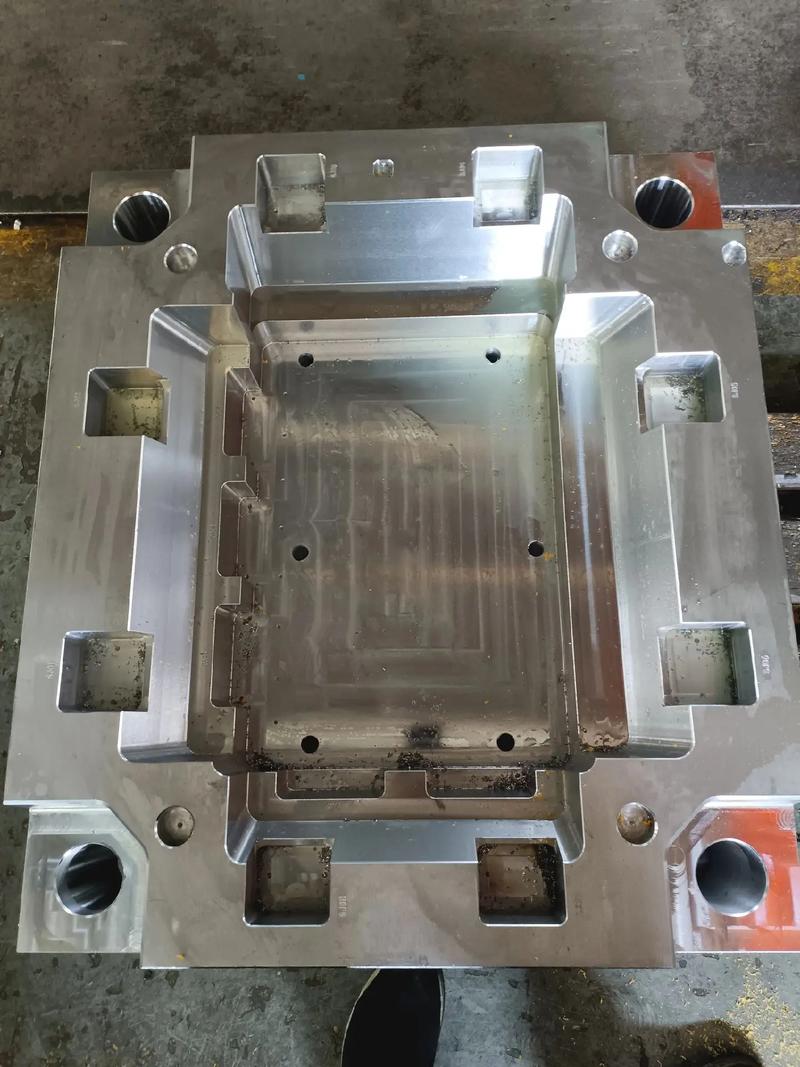 电子产品结构设计开模失败报废模具实拍
很多创业团队踩的最大的坑,就是拿着设计师出的效果图就去找工厂开模,觉得改图是浪费时间。结果呢,省了一周的设计评审时间,赔了几百万的开模费,还耽误两三个月的上市周期,算帐算到脚后跟都知道亏。
 汽车内饰零件量产批次色差对比图
也有很多人误区,觉得可制造性设计就是为了降本牺牲性能。不对。真正的可制造性设计,是在性能、成本、良率三个维度找最优解,不是一味砍成本。
我之前看过华为供应链的一个5G基站散热片改造案例,原来的设计是一体铣削,强度够但是成本高还重。后来改成鳍片插装焊接,散热性能没降一分,重量减了20%,成本直接降了35%。这不比原来的设计香?
不过话说回来,现在很多中小厂为什么不重视?还不是赶订单赶的。老板天天催,设计赶紧出,出了赶紧开模,哪里有空坐下来评审一遍可制造性?运气好碰不到问题,运气不好就直接把利润亏没了。
 AI时代,可制造性设计已经变了玩法
这两年工业软件起来了,可制造性设计早不是老师傅对着图纸看一天了。现在的AI工具,几分钟就能扫完一张上千个特征的工程图,哪里公差定严了拉高了加工成本,哪里圆角太小容易应力开裂,哪里开模没法脱模,直接给你标得明明白白。
但是AI也替代不了有经验的工艺工程师。对吧?AI能找出规则内的问题,但是你家机床的精度就是比别家差一丝,你的开模成本就是控制在某个区间,这种个性化的调整,还是得靠懂生产的人来拍板。
现在整个制造业都在转自研,很多原来拿国外现成方案的厂,现在要自己做产品,可制造性设计直接就成了核心竞争力。同样的产品,你做出来比别人便宜两块钱,良率还高10个点,投标的时候你不赢谁赢?
我上个月碰到一个做户外电源的创业团队,他们设计阶段就拉着代工厂的工艺师改了三版结构,把原来六个螺丝固定的地方改成了卡扣连接,不仅装配速度快了一倍,还省了螺丝和人工的钱,一台省一块五,一年卖一百万台就是一百五十万纯利润。
这就是抠细节抠出来的钱。
制造业从来赚的不是风口的快钱,是抠细节抠出来的辛苦钱。可制造性设计就是那个最值得抠的细节,你把它做透了,比跑一百个客户抢订单都管用。
好看的设计,一投产就死是常态
很多坐在写字楼里的设计师,只会盯着参数、颜值抠细节,毕业一年没进过车间摸过机床,连普通注塑机的开模行程都不知道是多少。画出来的图,好看是好看,就是造不出来,或者造出来贵得离谱。 可制造性设计的核心说穿了一点都不玄:在你画第一张工程图的时候,就把能不能造、造贵了还是造便宜了想清楚。不是等样件做错了,再拆了重新改。 我见过一个智能门锁项目,为了外观一体感,把中框做成了整体斜切。CNC加工的时候得换三次夹具,良品率直接掉到40%,单台成本直接翻了一倍还多。其实只要把斜切拆成两个零件拼接,普通消费者根本看不出差别,良品率直接拉到98%,单台成本降了近30块。 这就是做不做可制造性设计的差距。电子产品结构设计开模失败报废模具实拍
很多创业团队踩的最大的坑,就是拿着设计师出的效果图就去找工厂开模,觉得改图是浪费时间。结果呢,省了一周的设计评审时间,赔了几百万的开模费,还耽误两三个月的上市周期,算帐算到脚后跟都知道亏。可制造性设计不是死板清单,是踩坑踩出来的经验
不少人觉得,可制造性设计就是打印一张checklist,对着打勾就行。什么圆角不能小于R0.5,公差不能超过多少,写完就完事了。 说实话,哪有这么简单。 真能落地的可制造性设计,全是车间里一点点踩坑堆出来的。不同工厂的机床精度不一样,原材料批次不一样,甚至工人的装配习惯不一样,标准都得调。 之前接触过新势力车企的内饰项目,设计师一开始定了哑光软塑材质,看着高级。结果量产的时候发现,不同批次的原料色差根本控不住,同一条生产线出来的货,摆一块就能看出深浅,最后差点整批报废。改了三次配方,加了细纹理遮盖色差,才解决问题——这个问题,不在生产线上摸过三五年根本想不到。汽车内饰零件量产批次色差对比图
也有很多人误区,觉得可制造性设计就是为了降本牺牲性能。不对。真正的可制造性设计,是在性能、成本、良率三个维度找最优解,不是一味砍成本。
我之前看过华为供应链的一个5G基站散热片改造案例,原来的设计是一体铣削,强度够但是成本高还重。后来改成鳍片插装焊接,散热性能没降一分,重量减了20%,成本直接降了35%。这不比原来的设计香?
不过话说回来,现在很多中小厂为什么不重视?还不是赶订单赶的。老板天天催,设计赶紧出,出了赶紧开模,哪里有空坐下来评审一遍可制造性?运气好碰不到问题,运气不好就直接把利润亏没了。AI时代,可制造性设计已经变了玩法
AI时代,可制造性设计已经变了玩法
这两年工业软件起来了,可制造性设计早不是老师傅对着图纸看一天了。现在的AI工具,几分钟就能扫完一张上千个特征的工程图,哪里公差定严了拉高了加工成本,哪里圆角太小容易应力开裂,哪里开模没法脱模,直接给你标得明明白白。
但是AI也替代不了有经验的工艺工程师。对吧?AI能找出规则内的问题,但是你家机床的精度就是比别家差一丝,你的开模成本就是控制在某个区间,这种个性化的调整,还是得靠懂生产的人来拍板。
现在整个制造业都在转自研,很多原来拿国外现成方案的厂,现在要自己做产品,可制造性设计直接就成了核心竞争力。同样的产品,你做出来比别人便宜两块钱,良率还高10个点,投标的时候你不赢谁赢?
我上个月碰到一个做户外电源的创业团队,他们设计阶段就拉着代工厂的工艺师改了三版结构,把原来六个螺丝固定的地方改成了卡扣连接,不仅装配速度快了一倍,还省了螺丝和人工的钱,一台省一块五,一年卖一百万台就是一百五十万纯利润。
这就是抠细节抠出来的钱。
制造业从来赚的不是风口的快钱,是抠细节抠出来的辛苦钱。可制造性设计就是那个最值得抠的细节,你把它做透了,比跑一百个客户抢订单都管用。