无损检测技术:从老师傅的摸一摸,到AI的扫一眼
讲个真事儿。早年在车间见习,看到一位老探伤工蹲在压力容器旁边,用个小刷子来回刷,然后再用电筒照。我好奇地问:“这是干嘛?”他说“磁粉检测,看表面裂纹”。可是那表面光溜溜的,哪有什么裂纹?结果是,他真给我指出一条比头发丝还细的线。我当时就惊叹:这技术绝了!但后来才慢慢明白,靠肉眼找裂纹只是入门,真正的难题,都在里子。
那阵子我有个错觉,以为无损检测就是“看看表面,听听声音”。直到接触了超声、射线,才知道这行当的水有多深。今天就跟你唠唠,这些不着痕迹的“体检术”,最近几年到底折腾出了什么新花样。
老师傅的“玄学”里,藏着多少硬功夫?
老一辈的检测,讲究的是手感。焊缝里有没有缺陷,探头搁上去,慢慢移动,看波形变化。碰上复杂波形,还会“咚咚咚”地敲两下,听回音的闷响。这些经验从哪来的?是拿废板子磨出来的,是干了几十年挨出来的。可现实很骨感。
磁粉检测只能找表面或近表面的裂纹,渗透检测就更娇气了,表面打磨不干净,直接罢工。而射线检测虽然有底片,但对平面型缺陷不敏感,比如焊缝里的未融合,角度稍微偏一点,就“隐身”了。更别说,每张底片都得靠人眼盯着,时间久了,眼神一飘,缺陷就溜过去了。你说,靠“玄学”能扛多久?
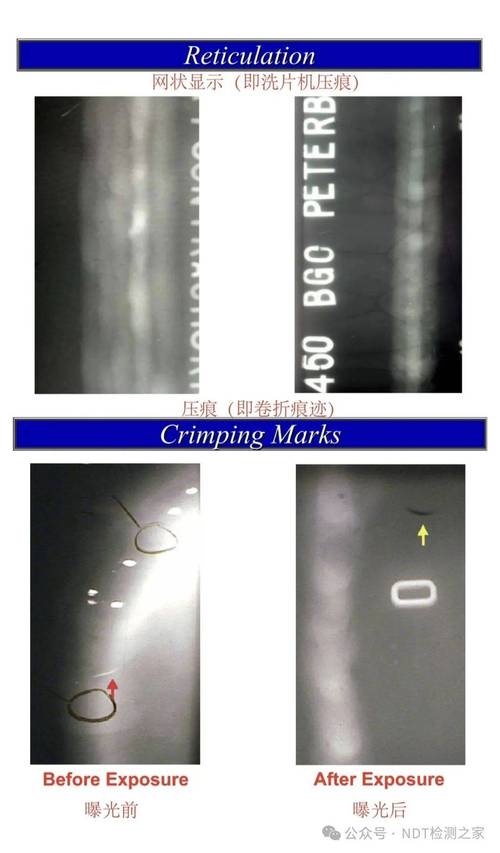 射线底片焊缝缺陷人工评片工作台照片
相控阵和TOFD,把缺陷变成看得见的3D图
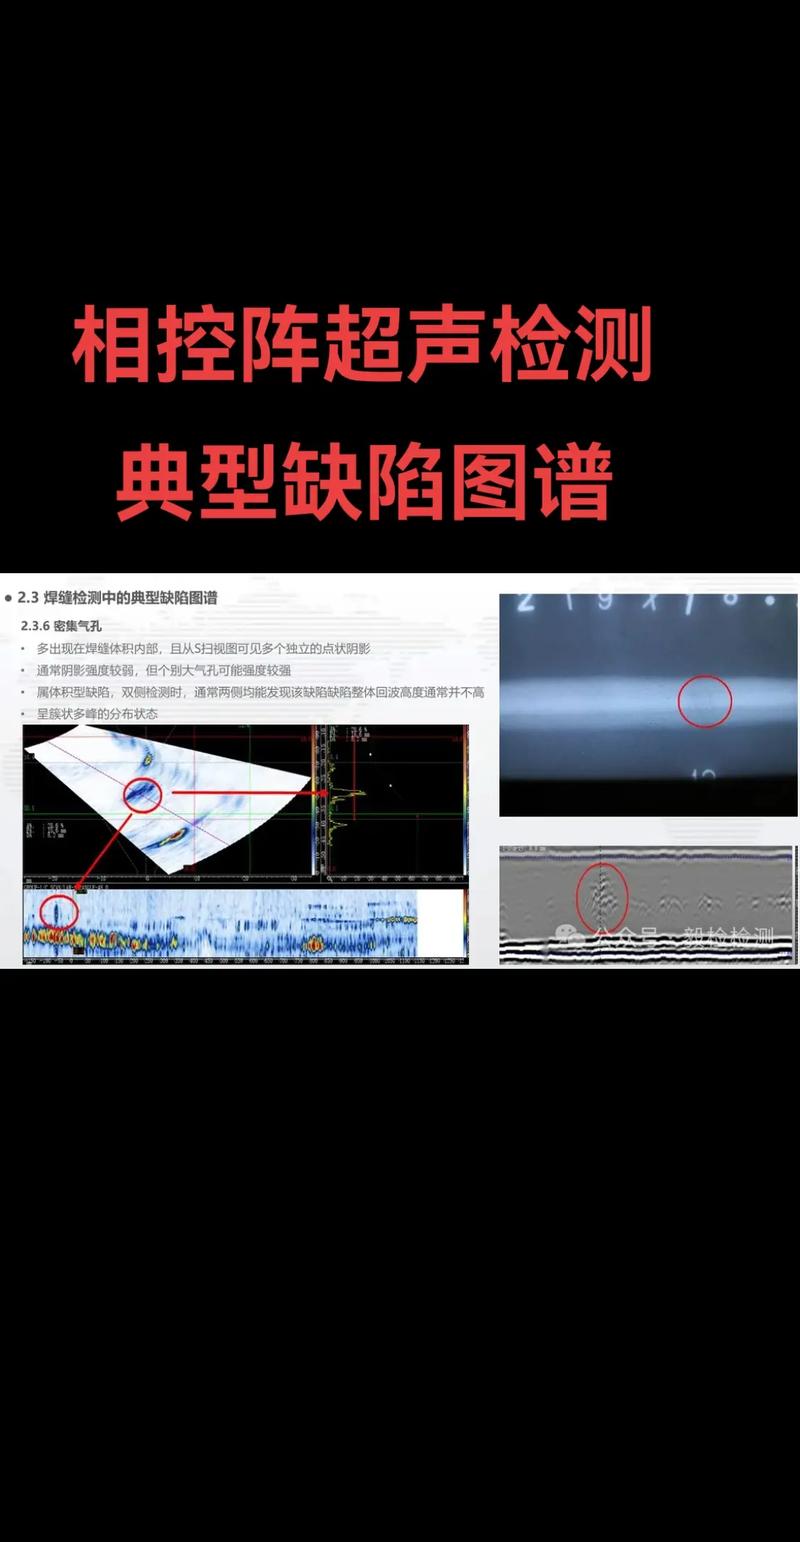 相控阵和TOFD,把缺陷变成看得见的3D图
大概是十年前,超声相控阵开始在管线和压力容器上铺开。这玩意儿说白了,就是用一个探头,发出几十条不同角度的声波,然后把反射信号拼成一张实时扇形图,哪儿有缺陷,立马变成一个光斑。再配合扫查器,能直接出个3D立体图,缺陷深度、长度甚至倾斜角,全摆在你面前,清清楚楚。
还有TOFD(衍射时差法),专门抓小裂纹,特灵敏。我见过一个案例,一条隐蔽在厚壁管里的疲劳裂纹,传统的A超愣是没发现,TOFD一上,裂纹上下端点衍射波看得明明白白。这类技术极大降低了“人眼判断”的门槛,连新手也能一眼看出缺陷位置。
AI加持的无损检测,是真的“狠”
技术虽好,但检测量爆炸,人才缺口巨大。你算算,一条管道焊接一个接头,就要拍2张底片,一条管线下来,几万张底片,靠人看到猴年马月?于是呢,深度学习就跑来抢饭碗了。
我们现在常用的模型,就是拿几万张带标注的CR、DR图像训练,让它自己去学气孔、夹渣、未融合、裂纹长什么样。检测的时候,模型一秒钟能扫完十几张底片,把可疑区域用红框标出来,再让人去复核。我亲测过,在薄板焊缝里,AI找到的微小气孔,比老师傅的目检还多两成。尤其是那种藏在热影响区的微小裂纹,人眼早放过它了,AI却紧咬不放。
不过,AI也有让你脑溢血的时候。有一次处理铝合金板材,表面粗糙,油污一层,AI把指纹都当成了缺陷,差点让我们把整个批次废掉。所以说,还是得有人把关。
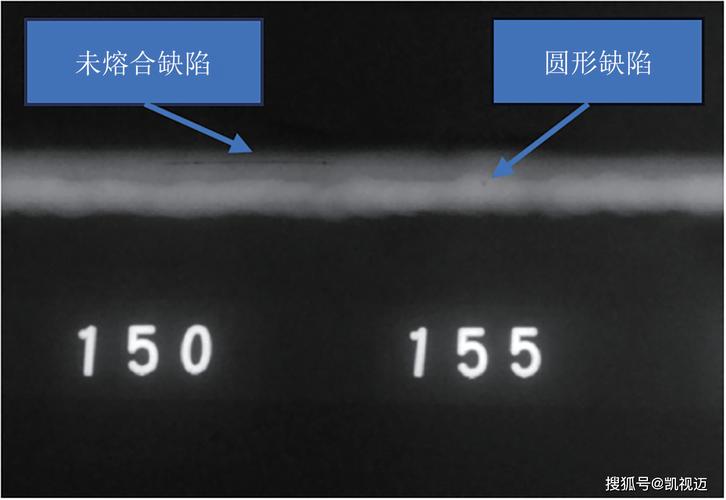 工业DR图像AI检测缺陷框选标记界面截图
增材制造和新能源,新赛道已经卷起来了
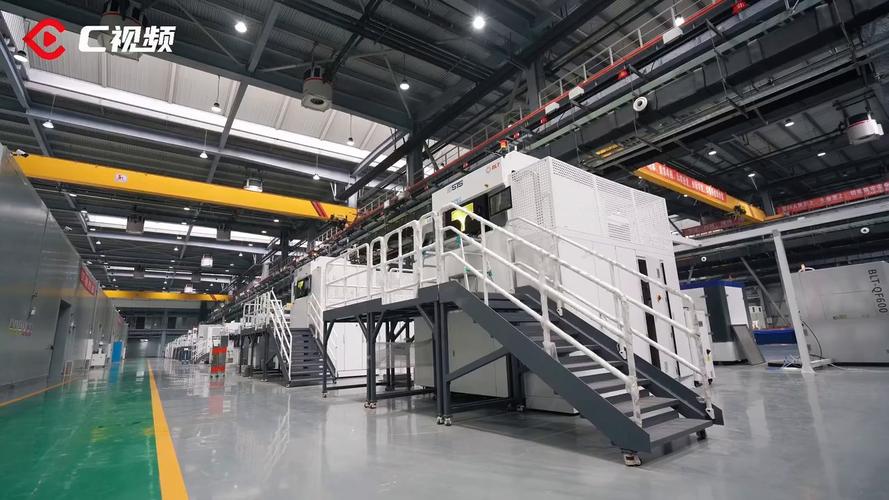 增材制造和新能源,新赛道已经卷起来了
现在无损检测的用武之地,已经不只是压力容器和钢结构了。比如说增材制造,打印室里,一层金属粉熔融完,旁边就有个探头实时扫一遍,排查有没有气孔或者未熔合,这种在线监测是传统检测想都不敢想的。
新能源电池,更是把CT用到了极致。你知道一个圆柱电池电芯里头卷了多少层吗?只要哪一层稍微拉偏一点,就可能引起内短路起火。现在直接用工业CT拍出立体图像,让极片对齐度、褶皱情况一目了然。还有风电场的叶片,无人机挂载红外热像仪整个扫过去,温度差就暴露了内部分层。
落地之痛:价格、标准、责任谁敢拍板?
 落地之痛:价格、标准、责任谁敢拍板?
但是,聊得再嗨,也得面对现实。成本是最直接的一堵墙。一套能出3D图像的多轴超声系统,报价很多都是十几万起,加上定制工装,真不是小工厂能随便上的。标准也滞后啊。AI识别缺陷,说到底是个概率输出,比人工稳得多,可现有的验收标准都是基于“人眼”的,AI的判断在法律上老是站不住脚。
我认识一个江苏的供应商,他们的AI焊缝分析软件精度早就超过90%了,但是每次评标,评审专家一句“没有依据”,就把它打回原形。你说气人不?但实际上,数据都在那里趴着,只是没人敢说第一句“我信它”。
另外,现在搞检测的人偏老,年轻人都觉得这行当枯燥。数字化工具的普及,虽然让工作轻松了些,但真正的专家型人才还是稀缺。唉,行业要真正起飞,还得靠更多新鲜血液。
好吧,今天就聊到这里。写这篇稿子的时候,我看着自己在车间拍的模糊照片和那些“魔法版”的波形图,心里既感慨又兴奋。这行当的变革,正从“手感”走向“算法”,可最终,还是得靠我们这些动手的人去推动。