自动化控制系统为什么总在凌晨‘抽风’?从一条包装线的幽灵停机说起
南京江宁,凌晨两点十七分。包装线又停了。
不是大故障。触摸屏上连红报警都没有,就是输送带突然一顿,整段停在原地。现场师傅拎着螺丝刀过来,嘟囔一句:再复位一次。我盯着趋势图看了十来分钟,发现一个很别扭的细节——每次停机前,光电传感器的信号会抖一下,持续时间短得离谱,不到一个扫描周期。
说白了,自动化控制系统有时候不是‘坏了’,是它看见了你没看见的东西。这句话听着像玄学,拆开看全是现场活。
那条‘幽灵停机’,多半是扫描周期在作怪
很多人把自动化控制系统想成一个大脑:传感器进来,大脑一算,执行器出去。听着顺,但PLC——可编程逻辑控制器,也就是现场常说的那套控制柜里的主控——并不是实时操作系统。它干活有个循环:采样输入、执行程序、刷新输出,然后再来一轮。这个循环一圈的时间,就是扫描周期。
几毫秒?几十毫秒?看程序量和硬件。问题是,现场一个灰尘引起的光电信号抖动,可能只有一两毫秒。你程序里没做滤波,或者滤波时间设得太短,它要么被漏掉,要么被当成一次有效跳变。然后呢?顺控程序正走到一半,条件突然不满足,啪,停了。
别急着骂PLC。它也挺冤。
我常拿后厨传菜打比方:服务员每三十秒进后厨收一次单。你在这三十秒里把单子抽走又放回,他可能根本没看见。自动化控制系统的输入采样也这样——不是所有现场变化都能被完整捕捉,采样窗口之外的抖动,系统可能压根不知道。所以现场排查时,我习惯先看趋势,再看程序,再蹲下去看传感器安装支架有没有松。顺序反了,容易在程序里绕半天。
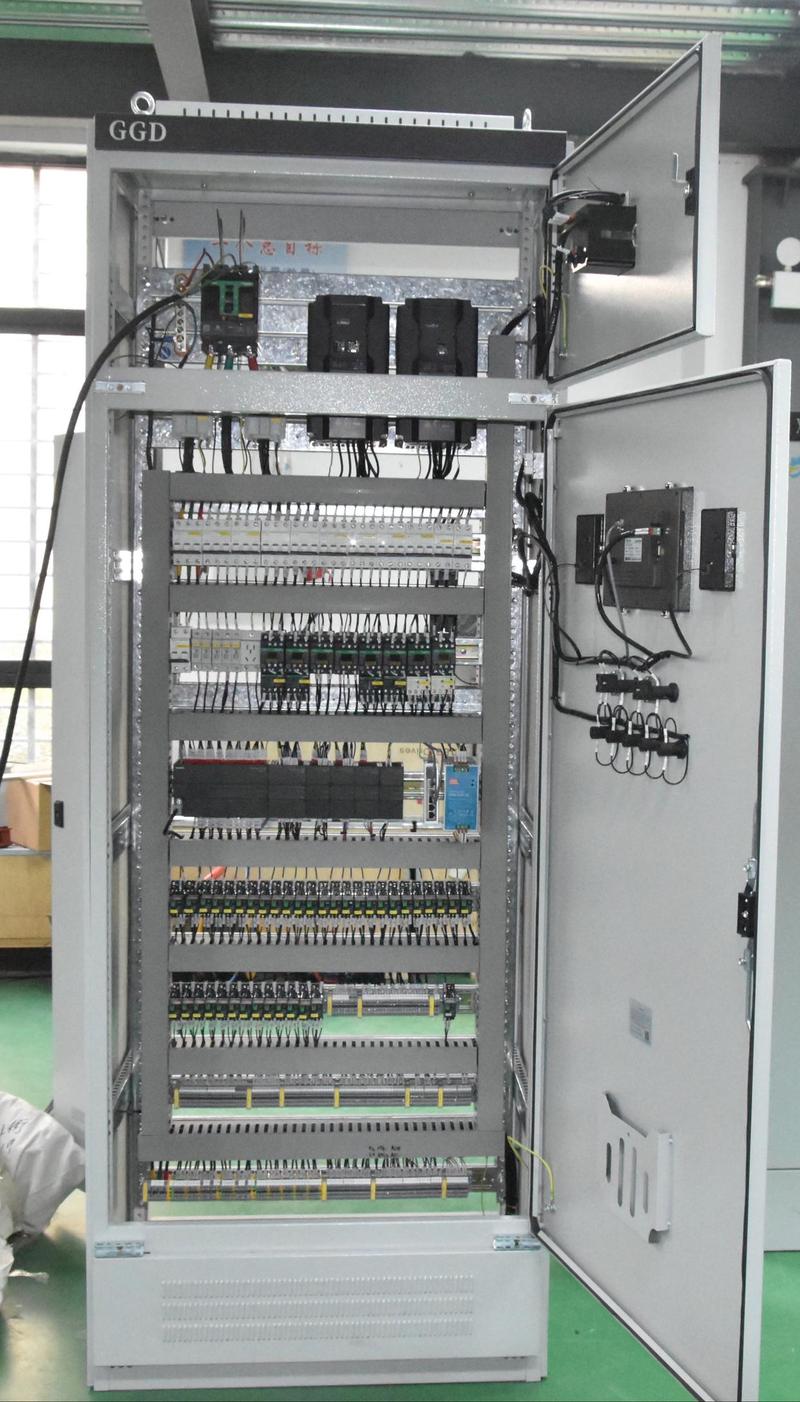 PLC控制柜端子排接线现场照片
自动化控制系统不是‘无人系统’,它更像一套规矩
 自动化控制系统不是‘无人系统’,它更像一套规矩
有些老板一听自动化,脑子里就是无人车间。机器自己跑,人喝茶。说实话,这个误解很贵。
自动化控制系统真正的价值,是把一套规矩稳定地执行下去:什么条件允许启动,什么条件必须停机,什么顺序不能乱,什么联锁不能碰。联锁是什么?就是硬规矩。安全门没关,不许进自动;液位高了,泵必须停;急停拍下去,输出必须断。它不跟你讲情面。
顺控呢,更像流程脚本。包装线先扫码、再推料、再封口,一步接一步。中间哪一步条件丢了,流程就挂起。现场很多‘假自动’就出在这儿:为了调试方便,有人把安全门开关短接了,把某个报警屏蔽了,把联锁旁路了。调完忘了恢复。系统看着在自动跑,其实规矩已经漏风。
我在水处理、暖通、汽车焊装线上都见过类似场景。水处理泵站怕干转,暖通怕冻管,焊装线怕夹具没到位就焊接。控制逻辑写起来不复杂,难的是变更管理——今天加个手动按钮,明天短接个信号,后天改个延时。没人记录。自动化控制系统一旦变成‘谁都能改一点’的黑箱,故障就会开始讲鬼故事。
现场常见的三个错觉
有人觉得响应越快越好。于是滤波全去掉,延时全改零。结果传感器沾点灰、变频器一干扰,系统就抽风。快不等于稳。控制周期和滤波时间是要跟工艺匹配的,不是拍脑袋。
有人觉得报警越多越安全。触摸屏上堆几十条报警,一停线满屏红。操作工看麻了,直接按复位。真正要命的联锁报警反而被淹没。报警不是给工程师看的,是给夜里困得睁不开眼的人看的。少而准,比多而糊强。
还有人觉得上了自动化控制系统就能降本。账不是这么算的。传感器要维护,程序要版本管理,网络要防入侵,人员要培训。系统越自动,隐性依赖越多。现场那根接地线没接好,可能比程序里少写一个常闭点还折腾人。
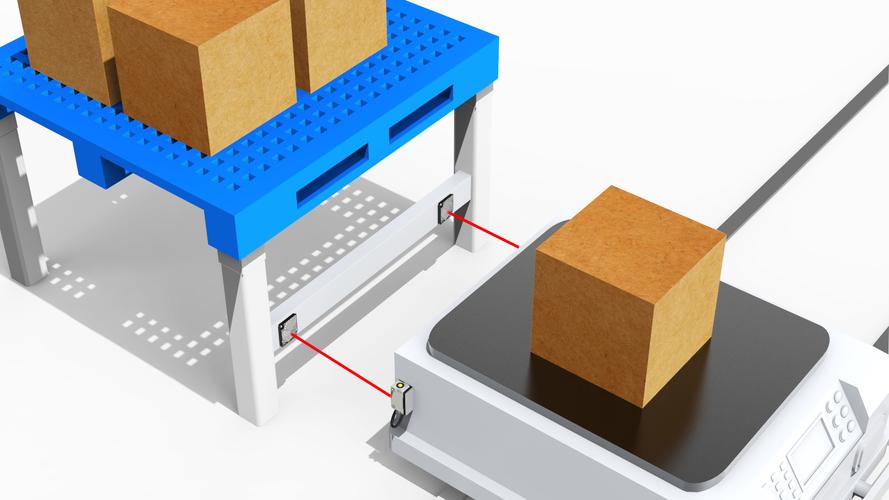 工业包装线光电传感器安装位置实拍图
边界在哪:别让系统替你扛所有异常
 边界在哪:别让系统替你扛所有异常
自动化控制系统擅长处理已知的、重复的、有明确信号支撑的逻辑。它不擅长处理模型外的怪事:物料突然换批次、机械卡滞但电流还没超限、传感器漂移但没到报警阈值。这些时候,人的经验仍然值钱。
所以我现在做项目,会刻意留几个观察点:关键传感器加安装防松标记,联锁旁路必须登记并限期恢复,程序版本和现场接线图对得上。听起来琐碎,对吧?可凌晨两点把你叫醒的,往往就是这些琐碎。
自动化控制系统是个好工具。好工具不等于万能工具。它像一套规矩,规矩得有人守,也得有人知道边界在哪儿。