别再硬扛高库存了!搞懂批量生产优化,工厂半年省出一辆特斯拉
上周去东莞的一家五金加工厂,老板蹲在车间门口抽了半包烟,跟我吐槽说去年接了三个大订单,算下来居然没赚钱。
货是出了。
人累垮了。
设备磨得快废了,最后一算毛利还不到3%。他说自己想破头都没明白,明明每道工序的效率都比去年高了10%,怎么利润反而薄得像张纸?
你以为的批量生产优化,根本不是真优化
我给他翻了翻去年浙大工业工程系针对国内离散制造场景的调研数据,国内62%的工厂做的所谓“批量生产优化”,本质上是把换线环节的显性成本,偷偷转嫁到了库存积压、质量返工、客户延迟交付的隐性成本里。
很多老板对批量生产的认知,还停留在老掉牙的经验里:单批生产的数量越大,摊到每台产品上的换线成本就越低,效率就越高。这话放在30年前原材料供应稳定、客户需求单一的时代可能没错,放在今天消费者要个性化、订单要碎片化的市场里,简直是刻舟求剑。
之前接触过一家做小型厨房小家电的代工厂,之前雷打不动把单批生产数量定在5000台,算下来换一次线要45分钟,每台产品摊的换线成本是1毛2,账面上看着特别划算。但实际呢?因为批量太大,整批货的生产周期被拉到了7天,中间只要有一批元器件出现批次性的质量问题,整批5000台都要拆检。上次因为温控器的批次偏差,工厂花了整整一周拆了4800台机器换零件,算上返工人工、给客户赔的延迟交付违约金,每台产品摊了2块3的额外成本——比之前省的那点换线成本,高了快20倍。
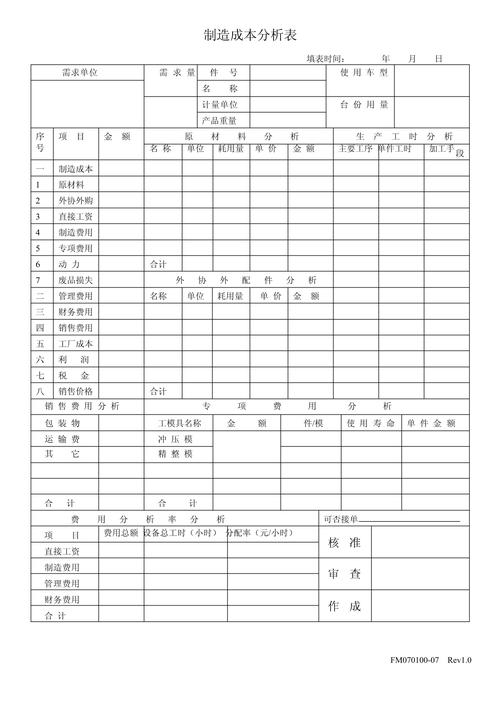 离散制造工厂换线作业成本测算表
说实话,我见过太多老板算这笔账的时候,只盯着台面上看得见的电费、人工、设备折旧,看不见藏在仓库角落、返工工位、客服投诉单里的隐形成本。这不叫优化。这叫捡了芝麻丢西瓜。
别迷信“越大越好”,最优批量的逻辑藏在这三个参数里
老的经济订货批量公式早就不适配现在的生产场景了。去年华中科技大学制造工程团队在武汉的汽车零部件工厂做了6个月的对照实验,把原来固定单批2000件的生产模式,替换成基于实时数据动态调整的批量模型,最后换线次数比原来增加了32%,整体生产效率反而提升了27%,库存周转天数从21天降到了9天,质量返工率直接砍了一半。
这套模型的核心,根本不是找一个永远不变的“最优数字”,而是盯着三个核心参数动态调整:
第一个是换线的真实边际成本。不是你掐表算的换线花了多少人工、多少电费,还要算因为换线导致前后两个批次的物料等待成本、设备空转的折旧成本、换线时操作失误带来的质量风险成本。很多工厂算换线成本的时候,只算了人工的钱,最后发现换线带来的效率提升,还抵不上设备空转的折旧钱。
第二个是在制品库存的真实持有成本。不是简单算个仓库租金就完事,要算资金占压的贷款利息、物料堆久了氧化生锈的损耗、仓储人员的管理成本,甚至要算因为批次太大导致质量追溯难度提升的潜在损失——毕竟你堆了1000件在制产品在工位旁边,出了问题你根本不知道是哪台设备、哪个员工操作的问题,排查起来要花几倍的时间。
第三个是下游环节的需求波动敏感度。如果你给长期合作的稳定客户做标准化的汽车零部件,人家的订单排期半年都不变,那批量稍微大一点也没关系;但如果你给电商平台的客户做定制化的文创产品,人家今天要印logo,明天要换颜色,后天可能直接取消订单,你还硬要按最大批量生产,最后卖不出去的货全是压在手里的废品。
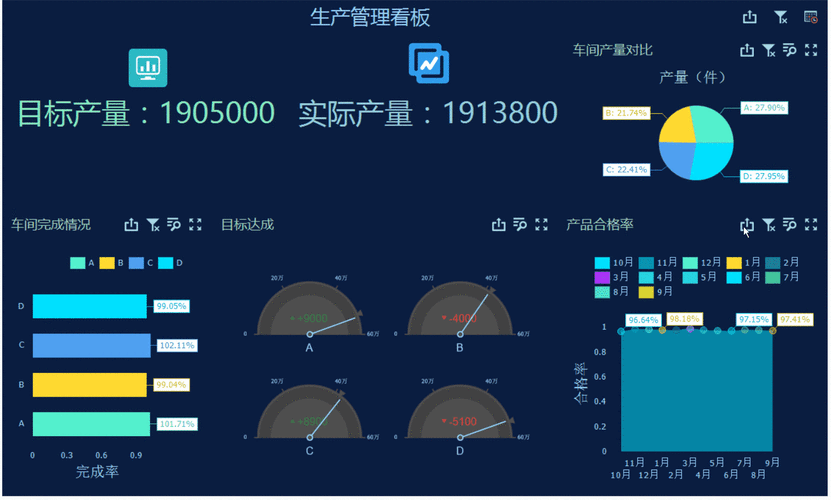 汽车零部件车间动态生产排程看板
我知道有人看到这会跳起来说,换线多了不麻烦吗?
废话,当然麻烦。但麻烦的成本是算得清的。你几十万的库存压在车间里,天天提心吊胆怕客户改需求,怕原材料降价,怕产品过时卖不出去,那成本才是真的算不清。
真正能落地的批量生产优化,从来不是靠拍脑袋调数字
我见过太多企业做批量优化的骚操作:找个咨询公司来,对着公式算个“最优批量值”,打印出来贴在车间墙上,让车间主任照着干,最后不出三个月就回到老样子。
为什么落不了地?因为车间的实际情况,永远比模型里的假设复杂。你算出来最优批量是800件,但是当天有个熟练工请假了,新员工操作设备慢半拍;或者当天供应商送的原材料硬度不对,要多花20分钟调试设备;甚至当天下午要停电1小时,你硬卡着800件的数来生产,反而会把交期拖得更久。
现在长三角那边的专精特新工厂,早就不搞这种一劳永逸的静态优化了。真正有效的批量生产优化,是建立一套能跟着车间实时状态灵活调整的动态响应机制——把AI的动态调整模块嵌到生产排程系统里,每15分钟采集一次车间的设备状态、员工熟练度、来料质量、下游订单的变动情况,动态调整当天的生产批量:今天设备状态好、员工熟练度高、下游需求稳定,就把批量往上调一点,减少不必要的换线次数;今天设备快到保养周期了、当天的订单交期特别紧、最近的来料质量波动大,就把批量往下压一点,减少在制品的积压。
苏州有家做精密连接器的工厂,之前用固定批量的模式,每个月员工的加班时长是1200个小时,出货准时率只有82%。后来上了这套动态调整的系统,没加人也没换设备,第一个月加班时长就降到了400小时,出货准时率升到了98%。老板跟我算帐的时候,说光加班费和给客户的延迟违约金,每个月就省了快20万。
说出来你可能不信,我见过最离谱的工厂,把三年前算出来的最优批量数字贴在车间墙上,不管设备老化了多少、员工换了多少批、客户需求变了多少,就照着那个数生产,跟刻舟求剑似的。这哪是优化啊,这是把人当没有感知的机器用。
很多人觉得批量生产优化是大工厂才需要操心的事,小作坊、街边小店根本没必要搞。其实真不是。之前有个开社区烘焙店的朋友,之前每次烤戚风蛋糕都一炉烤20个,觉得这样省电费省时间,结果夏天温度高,奶油容易化,有时候一天卖不完,剩下的蛋糕要打折处理,每个月的食材损耗快2000块。后来他改成一炉烤8个,一天烤三炉,虽然电费稍微多了一点,但是损耗直接降到了200块不到,每个月多赚的钱够给两个员工发一半工资。
逻辑是通的。不管是上亿的制造工厂,还是街边的小店,本质上都是要算清楚每一笔成本的账,别为了省那点看得见的小成本,最后赔上看不见的大损失。
上周跟那个东莞的五金厂老板吃饭,他说回去之后把之前固定单批10000件的生产模式改了,先从换线成本和库存成本的真实测算开始摸,第一个月就把车间里堆的在制品库存降了40%,算下来省的钱已经够给车间换一套新的通风系统了。
哪有什么复杂的魔法啊。
别总想着靠堆人、压价、把设备开得发烫来赚钱。
把每一笔藏在暗处的成本算明白,把每一次不必要的换线、每一堆压着的库存都捋顺了,钱自然就省下来了。