守在金属3D打印机旁熬的72小时:增材制造过程监控到底在盯什么
去年九月底在江宁的航空零部件车间,空气里飘着淡得发涩的钛合金粉味,我盯着屏幕上跳动的红外热像曲线,连喝口水都不敢离神。怕一走神,几十万的零件就废了。
那台激光粉床熔融金属打印机已经连续工作了38小时,正在加工给航司配套的燃油喷嘴。单只零件的废品成本够我三个月工资——这话真不是夸张,之前就出过一次事故,激光功率莫名飘了120W,零件内部攒了个隐藏裂纹,整批退回去,赔了快两百万。
熔池眨个眼,零件就废了
很多人对3D打印的印象还停留在“按下启动键等成品”的神仙工艺,错得离谱。尤其是金属打印,整个过程封闭在充满氩气的腔室里,激光每扫一下,把铺好的100微米厚的金属粉瞬间熔成一个小熔池。那个熔池的直径也就跟头发丝差不多,温度能飙到3000℃。
熔池的温度、尺寸、冷却速度,差一点点,最后打出来的零件要么内部藏着气孔裂纹,要么表面糙到过不了航空级探伤。刚入行的时候我也傻,觉得监控就是装个广角摄像头拍腔室外壳,直到亲眼见了一次“隐形废品”:机器全程没跳任何报错,走完40小时的打印流程,拿出来一探伤,零件内部藏了三个毫米级的气孔——这种缺陷要是流到航司手里,装到发动机上就是能要命的隐患。
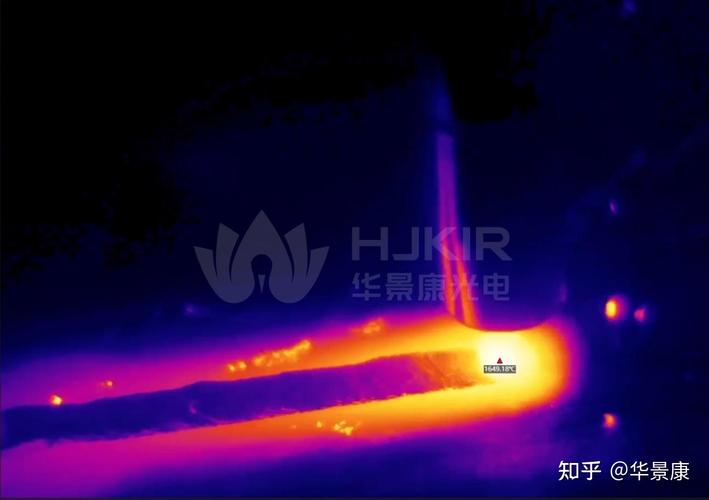 金属3D打印熔池红外热像实时监测界面
之前带我的老师傅说,他刚入行那会,判断打印稳不稳,全靠凑在观察窗上盯,盯得眼睛都花了,还是会漏看半层的铺粉缺陷。现在倒好,传感器替人扛了最费神的活。
别把监控当成“事后查账的摄像头”
说实话,刚接触这套监控系统的时候我还吐槽过,说花大几十万配的红外传感器、高速相机、声纹采集器,不就是把之前人眼凑在玻璃上看的活,搬到屏幕上?直到那次72小时的值守,我在屏幕上看见熔池的温度曲线突然往下掉了80℃,当时离这一层打完还有两秒,我直接按了暂停键。
拆开铺粉刮刀一看,刚才刮粉的时候带起来了一小团结块的旧金属粉,刚好卡在了激光的光路上。就那一下,要是没及时停,零件对应位置就是个未熔透的暗伤,后面要花几千块做CT探伤才能查出来,运气不好甚至根本查不出来。
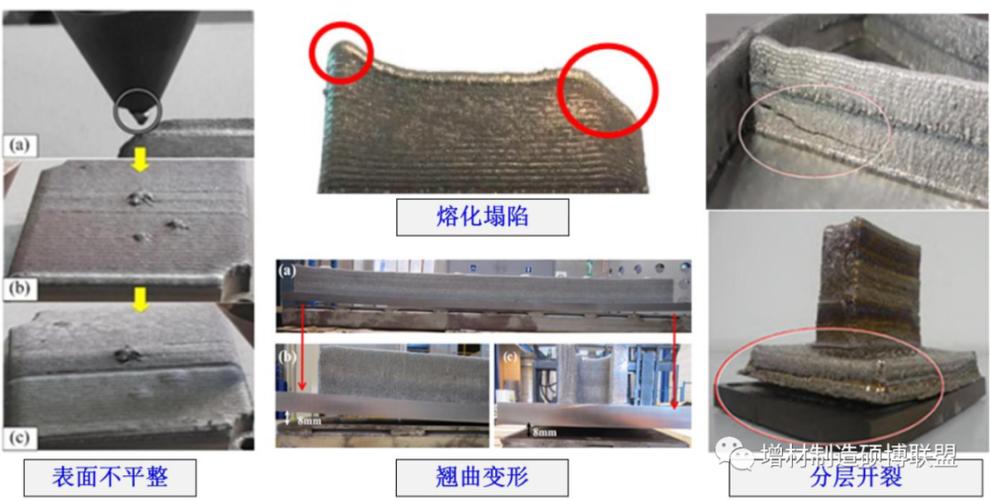 增材制造铺粉层缺陷实时识别标注图
现在这套系统的逻辑,其实跟老技师的经验是通的。红外传感器每秒能拍几万张熔池的热像,把每一个熔池的温度、直径、冷却速度,跟之前反复验证过的合格参数做比对,只要哪个点的数值飘出了允许范围,系统立刻标出来——是铺粉厚薄不均?是激光功率飘了?是腔室氧含量偏高?甚至是粉材批次里混了杂质,都能对应上原因。最有意思的是,我们把老技师听了十几年的激光扫描声纹,做成了专属的特征库塞到系统里,人盯两小时就累得眼神发飘,真的,你别不信,传感器可以连打一周不眨眼。
吹得再神的监控,也有够不着的边界
别信销售吹的“上了监控就零废品”。这话我听了没有一百也有八十次,真踩过坑的人都知道有多扯。
之前我们上的一套高精度视觉监控,能清晰识别表面的凹坑、未熔的粉块,但是零件内部那种由热应力攒出来的微小位错,表面一点痕迹都没有,相机根本拍不出来。还有,传感器本身也会飘——比如红外镜头用久了,表面沾了一点腔室里飘的金属粉尘,测出来的温度就会系统性偏低,要是不每周校准一次,系统给的报警全是错的,到最后一线操作工干脆把所有报警阈值拉到最宽,反正不触发停机就不管,跟没装这套系统没区别。
去年冬天有个客户,花了上百万装了全套监控系统,结果用了三个月,废品率根本没降,找我们去排查,才发现他们的操作工为了图省事,把所有报警全关了。说白了,监控从来不是装在机器上的外挂,是要跟整个生产流程拧在一起的。你要是拿它当个摆看的高级设备,那再贵的传感器也没用。
上次参加行业会,有个专家站在台上说增材制造的监控已经实现全流程闭环,未来不需要人参与了,我当时在台下喝了一口冰可乐,差点喷出来。拉倒吧,哪有那么玄乎。上个月我们打一个耐高温陶瓷零件,熔池温度飘了150℃,系统根本识别不出来——因为之前的数据库里全是钛合金、高温合金的参数,陶瓷材料的熔池特征根本没攒够样本,最后还是我们几个工程师熬了两个通宵,重新标了参数,才把废品率降下来。技术哪有那么容易就到顶了。
现在做航空航天、火箭发动机的零件,为什么这么看重过程监控?因为那些零件不是打出来就能用的,每一层的打印数据都要跟零件编号绑定,存个十几年。以后零件装到天上,哪个位置的熔池当时温度是多少,有没有过异常波动,全有迹可循。之前有个火箭行业的客户跟我说,他们打一个发动机燃烧室,整个打印过程的监控数据有200多G,比零件本身的制造成本还高。
那天守完72小时,最后那个燃油喷嘴打出来,探伤结果全合格。我走出车间的时候,南京的秋天已经凉透了,路边的梧桐树飘了半地黄叶子下来。其实干我们这行的都知道,哪有什么一按就成的魔法,所有看起来靠谱的零件,背后都是有人在盯着那一个个比头发丝还小的熔池,不敢走神。