别再喊‘少用一次性筷子’了!藏在工厂车间的环保设计理念根本不是道德题
上周去苏州相城的一个代工厂蹲点,刚好碰到车间主任对着一摞刚下线的手机中框叹气。地上堆的全是刚从CNC机床上切下来的铝合金边角料,足足两大编织袋。换十年前,这堆东西直接拉去卖废铝,一吨还能卖个一万多,大家都觉得没什么。那天主任蹲在地上捡了块边角料擦汗,说去年改了设计之后,现在每个中框的材料利用率从42%涨到了78%,这堆废料的量直接砍了一半还多。
我当时愣了下。
很多人对环保设计理念的认知,还停留在“用可降解塑料做外卖盒”“把快递纸箱改成收纳盒”这种看得见的、面向消费者的环节,根本没意识到,工厂里每改一毫米的零件尺寸、每调整一次模具的进料位置,背后省下来的材料、减下来的加工能耗,比消费者端凑一年的垃圾分类贡献都大。
根本不是“用贵材料凑环保”,是从源头把浪费掐死
很多人觉得环保设计就是要加成本,比如用可降解材料比普通PP贵30%,用再生铝比原生铝贵一点,企业做环保就是做慈善,要牺牲利润。真在生产线上待过就知道,根本不是这么回事。
之前碰到的那个做笔记本外壳的团队,2019年的时候为了把原来的铝挤型外壳改成一体化压铸,光模具就开了三版。一开始大家都觉得这是为了外观好看,直到算能耗账的时候才发现:原来的挤型工艺,要把铝棒加热到520度,挤压成型材,再切、铣、磨,整个流程的能耗占了零件成本的35%。改完一体化压铸之后,加热温度只需要420度,加工工序从12步砍到4步,材料利用率从38%涨到了69%,算下来每个零件的成本直接降了22%。
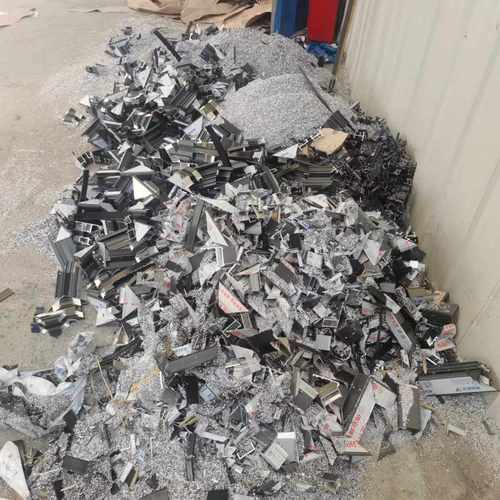 消费电子铝合金中框CNC加工废料堆实拍
之前有个做户外折叠椅的客户,原来的设计是用整块600D牛津布裁成椅面,每次裁的时候,布料的边角料全扔,算下来每个椅面要耗1.8平米的布,利用率才52%。后来设计师改了排版,把椅面的形状和侧边的收纳袋、背带的形状嵌套着排,没有多余的空隙,现在1.8平米的布能裁三个椅面的全套配件,光布料成本每个椅子就降了17块。
这算环保吗?
当然算。原来每做100把椅子要扔掉的近90平米的布料,现在全用上了,少产生的边角料垃圾,比消费者买完椅子之后把旧椅子扔去可回收桶的贡献实在多了。之前还有个做快递缓冲垫的团队,一开始给客户提的方案是换全可降解的玉米淀粉垫,算下来成本比原来的泡沫垫贵40%,客户直接把方案打回来了,说“你这是让我赔本赚吆喝”。后来他们改了思路,把原来的泡沫垫的厚度从3厘米调到刚好满足运输缓冲要求的2厘米,材料直接省了33%,而且原来的泡沫垫本来就可以回收造粒,根本不需要换材料,客户一算账,成本降了20%,当场就签了合同。
别把“回收”当万能解药,设计的时候就该想好“怎么拆”
很多人觉得产品坏了能回收,就是环保设计了。这话真的站不住脚。我之前在广州的一个拆解厂待过一周,看着工人拆旧的蓝牙音箱,很多音箱的外壳是用超声波焊接粘死的,要拆开就得硬砸,砸完之后里面的塑料壳全碎了,喇叭的磁铁、电池、PCB板全混在碎塑料里,要分拣出来得花好大力气。算下来这种焊接的音箱,拆解成本是零件本身价值的1.3倍,最后干脆整个扔去焚烧炉烧了。
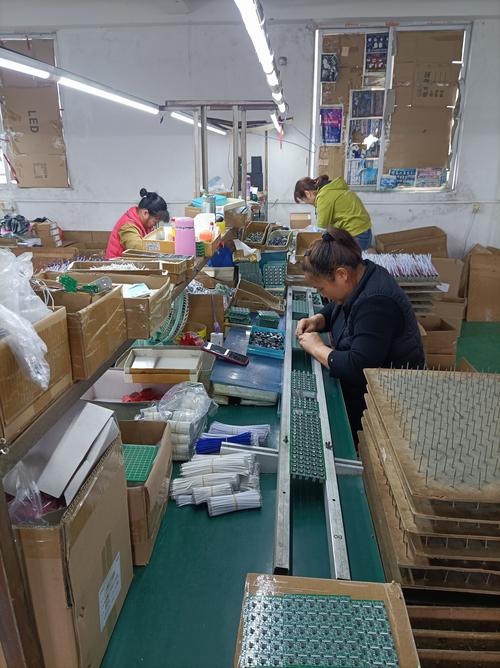 废旧蓝牙音箱拆解车间人工分拣场景
那天在拆解厂站了半小时,鞋上沾了点漏出来的电解液的印子,洗了三次都没洗掉。回来之后我把之前画的那款音箱的图纸全翻出来,把原来设计的超声波焊接边全改成了卡扣结构,同事还笑我,说原来的结构做了三年都没问题,怎么突然改了。我没好意思说,就是那天看着地上混着碎塑料的废电池,突然觉得,要是早一点把结构改成好拆的,那些本来能好好回收的电池,也不至于砸得稀碎。
真正的环保设计,在画第一版草图的时候,就已经把“产品报废之后怎么拆”的步骤算进去了。比如我现在参与的那款便携储能电源的设计,原来的电池仓是用24个自攻螺丝固定的,拆一次要拧24个螺丝,工人在产线上装的时候要多花3分钟,报废之后拆的时候,还要小心别拧花螺丝,整个拆解流程要12分钟。后来改了设计,把螺丝换成4个带卡扣的快拆结构,装的时候只要对准位置按下去就行,10秒就能装完,拆的时候只要按一下卡扣就能把整个电池仓拿出来,不需要任何工具,普通人在家就能把里面的电池拆出来单独回收。
说实话,我之前做设计的时候,根本没想过报废的事,总觉得产品卖出去就和我没关系了。直到那次在拆解厂踩了满鞋的电解液,才反应过来,设计阶段多花十分钟考虑拆解的便利性,后面整个回收链条能少花几十倍的成本,还能少产生好多本来不该有的污染。
别拿“环保”当溢价的幌子,消费者根本不买账
现在逛电商平台,总能看到一堆打着“环保设计”旗号的产品,卖得比同类产品贵一大截。比如之前看到的某品牌的不锈钢吸管套装,卖99块,说自己是环保,不用一次性塑料吸管。结果仔细看产品详情页,那个吸管的包装盒是用三层硬卡纸做的,里面还垫了厚厚的珍珠棉,整个包装的重量比吸管本身还重。算下来,为了少用100根一次性塑料吸管(成本才2块钱),消费者要花99块买一套吸管,光包装产生的纸浆消耗,比1000根一次性吸管的塑料还多。
这哪是环保。
这是拿环保当营销由头割韭菜。
我碰到的真正做环保设计落地的团队,根本不会把“环保”当卖点写在最显眼的地方。比如之前那个做折叠椅的客户,改完排版省了布料成本之后,根本没把“我们减少了多少布料浪费”印在商品页的主图上,只是把椅子的零售价直接降了15块。消费者拿到手觉得性价比高,愿意买,工厂因为材料利用率高赚得多,整个链条上没有人为“环保”两个字多掏钱,但是真的减少了浪费,这才是环保设计该有的样子。
很多人现在对环保的焦虑,都转嫁到了消费者身上:出门要带帆布袋,要把快递盒拆平了扔,要把奶茶杯的盖子撕下来洗干净再分类。当然这些事做了没坏处,但真的没必要把这些事的权重放得太高。真正能从根源上减少环境消耗的环保设计,从来不是要求消费者多做什么,而是工厂里的设计师在画图纸的时候,多想一步:这个零件能不能少用点料?这个结构能不能方便拆?这个工序能不能少耗点电?
上次和那个代工厂的主任吃饭,他说现在车间里的年轻工人,每次看到设计部发过来的新图纸,第一反应就是问“这次的材料利用率能到多少”。没人喊什么高大上的口号,大家就是知道,材料用得少,废料少,车间的清运费用就低,机床的加工时间就短,大家每天的加班时间就少,发的绩效还能高一点。
环保设计从来不是什么飘在天上的理念。
是落在每一块零件的尺寸上,每一个卡扣的设计上,每一次排版的缝隙上的实在事。