陶瓷材料研发:在脆性悖论里抠出工程化的真问题
很多人对陶瓷的认知还停留在饭桌上的白瓷碗,或是新闻里提过的发动机热障涂层。真蹲在实验室磨过三个月样品的人都知道,这行最磨人的从来不是烧出一块能扛1600度的料。
是你把烧好的样品从炉子取出来,夹在台架上做测试的瞬间——“咔”的一声,料裂成三瓣。
没有任何预兆。
被高估的耐高温性能,藏着多少被忽略的匹配失效
 被高估的耐高温性能,藏着多少被忽略的匹配失效
行业里聊起陶瓷的性能,总习惯先把熔点列在最前面。氧化锆熔点2700度,氮化硅熔点1900度,碳化硅熔点2800度,数字一个比一个好看。但真正上机台跑过的人都清楚,决定材料能不能用的,从来不是它自身的熔点数字。
就拿航空发动机里常用的氧化锆热障涂层来说,大家都知道这层陶瓷能把金属基体的温度降个几百度,但很少有人提,陶瓷涂层和下方镍基合金基体的热膨胀系数差了近6倍。从室温升到1000度的循环过程里,界面产生的热应力能把涂层扯出纵横交错的网状裂纹,连续运行一千小时就开始出现涂层掉块,最后直接失效。
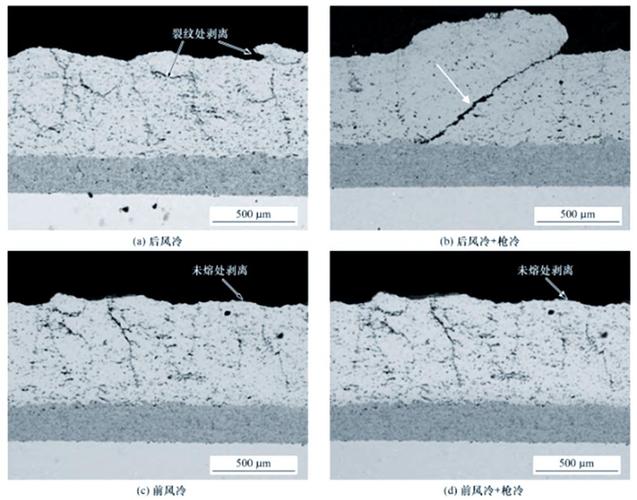 等离子喷涂氧化锆热障涂层界面裂纹形貌图
之前跟着课题组做氮化硅切削刀片的时候,我们把配方调了十几轮,最后把材料的抗弯强度做到了1200MPa,比行业标称的性能值还高15%。结果装到机床上一跑,刀片和钢制刀杆的夹持面因为弹性模量差太大,轻微的切削震动就把刀片崩出个豁口,标称的1200米切削寿命,实际跑了120米就废了。
说起来都是泪。连续两个月的磨损测试数据全打了水漂,最后排查了半天才发现,根本不是配方的问题,是夹持时的接触应力没算对。
真的。
这就是很多研发项目容易踩的坑:总盯着材料本身的性能参数往上堆,却忘了它要和周围的零件、整个系统一起工作。哪怕你把陶瓷的耐热温度再往上提200度,要是界面匹配的问题不解决,从实验室到实际装机的路,还是跨不过去。
烧结环节的“玄学”,本质是没算清非平衡态的演化逻辑
实验室里流传着一个说法:陶瓷烧结是门玄学。同样的配方,同样的升温曲线,换一台炉子,换一炉坩埚,甚至换一个人装料,最后烧出来的样品性能能差一倍。大家碰到这种情况,总习惯归因为“手感”“经验”,却很少往下挖一层——烧结从来不是个简单的把粉烧硬的过程,它是个连续变化的非平衡演化过程。
传统的固相烧结,大家习惯把烧结温度、保温时间、升温速率当成三个固定的旋钮来调。但很少有人注意,在烧结的中温阶段(大概是材料绝对熔点的0.5-0.6倍温度区间),晶界的迁移速率是随时间非线性跳变的。比如你把保温时间从2小时拉长到4小时,晶粒不会均匀地慢慢长大,反而会突然冒出几个毫米级的异常长大晶粒,直接把材料的断裂韧性拉低40%。
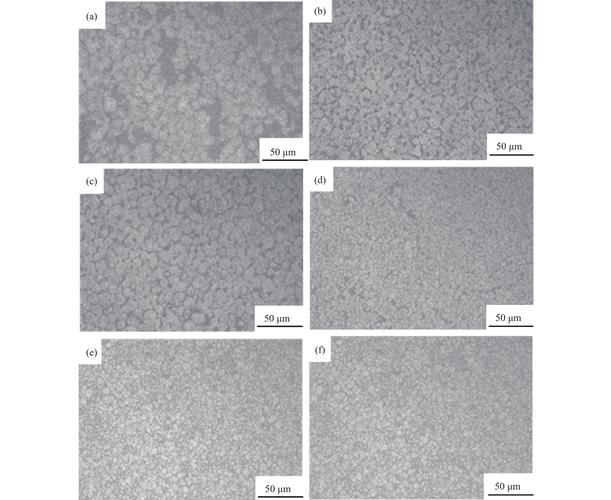 氮化硅陶瓷烧结过程晶粒异常长大金相图
之前碰到过一个刚进课题组的学生,上来就照着顶级期刊上的参数抄,烧出来的样品致密度差了0.5%,就蹲在烧结炉旁边调了一晚上升温速率。最后测性能的时候才发现,他用的氧化铝坩埚里混了少量杂质,在1400度的烧结温度下,杂质顺着晶界渗进了样品内部,带来的性能偏差,比他调两度升温的影响大十倍都不止。
现在行业里推的放电等离子烧结技术,本质上就是把原来的非平衡过程给拆解开——通过脉冲电流的瞬时加热,把原来几小时的烧结过程压缩到十几分钟,刚好跳过那个晶粒异常长大的温度区间,烧出来的样品致密度高,晶粒也细。但这个方法也不是万能的,它的应用边界非常明确:样品尺寸一旦超过10厘米,温度场就很难做到均匀,根本没法制备大型结构件。要是有人跟你说放电等离子烧结能解决所有大型陶瓷件的制备问题,直接转身走就行。
别浪费时间。
别盯着“替代金属”的叙事,先找陶瓷的非对称优势场景
 别盯着“替代金属”的叙事,先找陶瓷的非对称优势场景
很多项目立项的时候,总喜欢套个“替代传统金属材料”的宏大叙事。要替代钛合金做航空结构件,要替代高速钢做切削刀具,要替代铝合金做发动机活塞。但算笔账就知道,陶瓷的断裂韧性哪怕做到10MPa·m^1/2,还是比钛合金低一个数量级。真要扛大冲击载荷的工况,它根本比不过金属材料,硬要凑上去做替代,最后就是花了大价钱,做出来的东西还没金属耐用。
真正能落地的应用,从来不是硬凑着去替代,是找那些金属根本做不了的细分场景。所谓非对称优势,就是你在那个场景里,哪怕成本比金属高10倍,客户也愿意买单。比如半导体制造里用的碳化硅静电吸盘,陶瓷的平整度能做到纳米级,还不导磁,不会吸附制造过程中的金属颗粒。一个吸盘的成本可能是不锈钢材质的10倍,但它能帮晶圆厂把良率提3个百分点,没人会纠结这点成本。
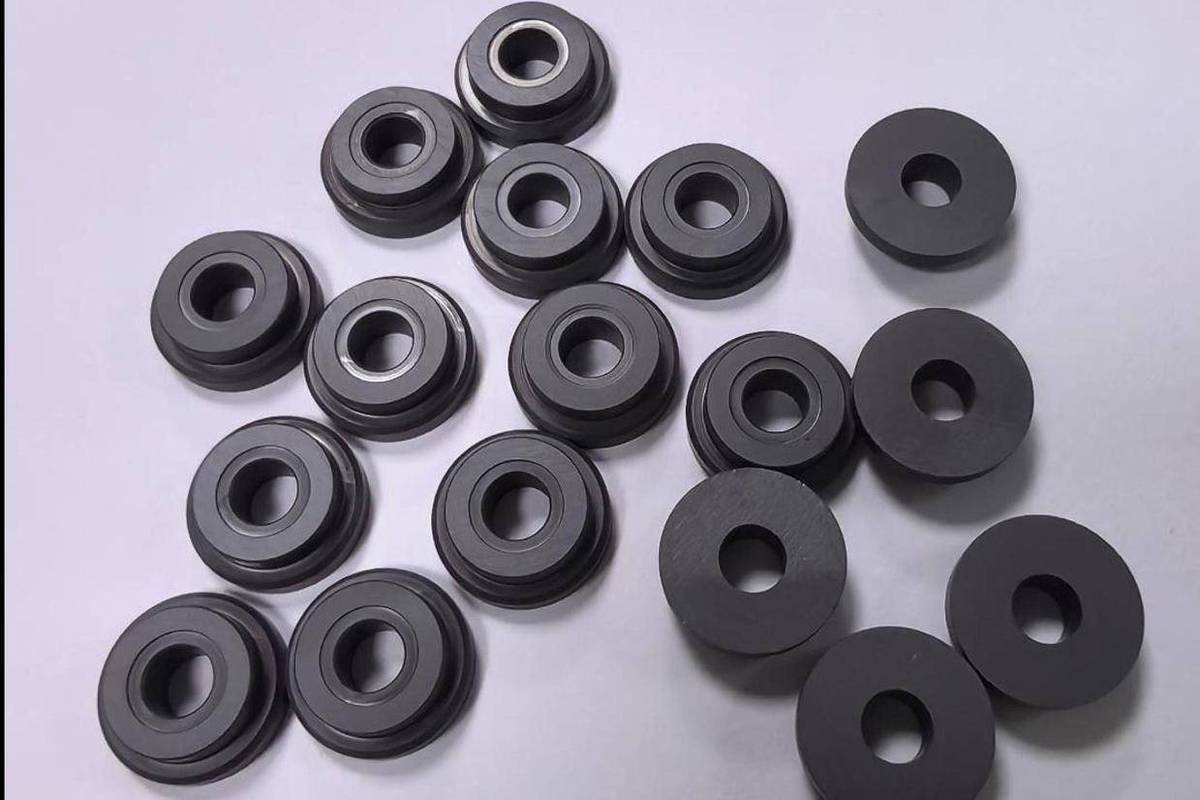 深海采油装备碳化硅陶瓷密封环实物图
前阵子去南京参加产学研对接会,碰到一个做密封件的工程师。他们现在给3000米深度的深海油气开采设备做密封环,之前用的橡胶密封件,在120度、30MPa的深海环境里,撑不了三个月就老化漏了,每次检修要花几百万的成本。换了碳化硅陶瓷的密封环之后,连续运行五年都没出现过泄漏。这个时候根本没人关心这个陶瓷的抗弯强度是多少,断裂韧性是多少,只要它耐海水腐蚀,摩擦系数低,能撑够五年,就是合格的好材料。
我见过太多脱离实际的项目,资本追着要做陶瓷装甲,做陶瓷发动机活塞,算下来的投入比材料本身带来的收益高得多,最后根本没法规模化。做了快十年这行,我最烦的就是一上来就说要颠覆传统材料的项目。真落地的时候你会发现,找对一个别人解决不了的细分场景,比你把材料的性能参数往上提10%有用得多。
上周收拾实验室的时候,翻出来两年前烧裂的那批氧化锆样品,断面还留着当时做测试的夹痕。其实哪有什么万能的陶瓷材料。大家说的脆性也好,加工难也好,本质上都是我们对这个材料的期待太高了——总想着它要完美,要扛住所有极端工况,要比所有材料都好。
哪有那么多完美的材料。
能解决具体的问题,就够了。