精密加工技术:一纳米之差的天与地
去年9月在南京溧水的一个加工车间待了三天,亲眼见过干了三十年的老技师拿块千分表蹲在机床边调了四个小时,就为了把某个航天配套零件的平面误差再压个0.2微米。那天厂房中央空调坏了俩小时,室温升了0.8度,之前大半天调出来的精度全废了。老技师蹲在门口抽烟,没骂娘,就说了一句:干我们这行,一纳米都容不下。
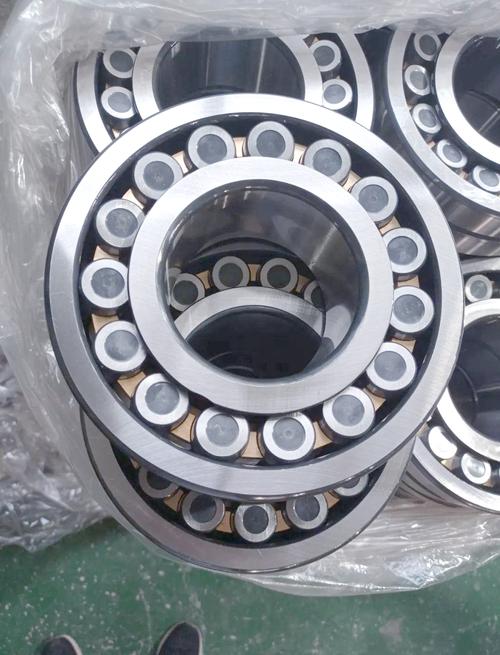 纳米级精密陶瓷轴承球检测图
尺寸越大,要保持高精度的难度呈指数级上涨。因为任何材料都会变形,任何加工都会产生应力,任何环境波动都会被尺寸放大。
精度的要求从始至终都绑定零件的使用场景。给手机摄像头做光学模组,要纳米级平面度,差一点就会对焦模糊;给重型卡车做传动齿轮,微米级就完全够用。硬给卡车齿轮做纳米级加工,成本翻十倍,寿命只涨5%,完全没必要。
说实话,现在很多行业都陷入了精度焦虑,好像不提纳米就不够先进。说白了,就是被设备厂商的营销带偏了。你要做什么东西,需要什么精度,就往什么方向发力,盲目追高除了浪费钱,什么都换不来。
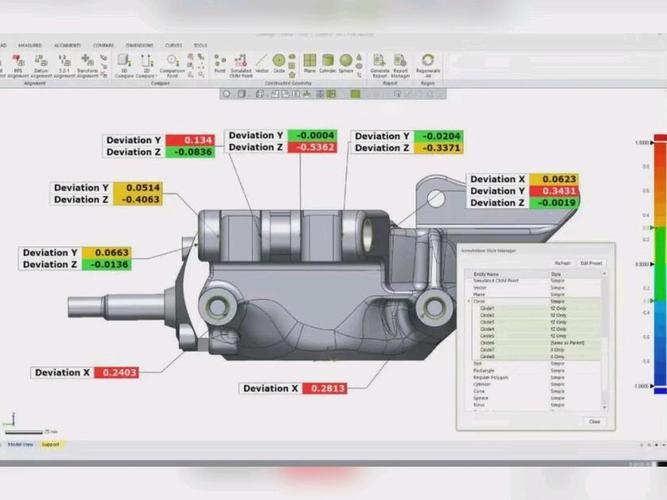 精密加工批量零件误差分布检测报告图
我见过一个做投影镜头的工厂,为了控制温度,花了上百万把车间的恒温精度做到了正负0.1度,结果批量合格率还是上不去,查了半个月才发现,是朝南的窗户透进来的太阳光,斜着照在机床床身上,床身一边温度高一边低,弯了三个微米。就这三个微米,镜头的成像分辨率直接不达标。
你说去哪说理去?
所以实现稳定高精度的路径,从来不是买一台天价设备就万事大吉,是要把整个工艺链里每一个不起眼的变量都控制住。从原材料出厂后的三个月自然时效消除内应力,到加工流程的排序,粗加工后留多久让零件释放应力,再到刀具的更换周期、成品存放的环境温度,每一步错一点,最终结果就差很多。
很多人说我们缺高端机床,这话没错,但不全对。我们更缺的,是把整个工艺链的误差控制住的经验和体系,这些东西,买不来,只能自己一点点磨。
 接下来的方向,是给精度做减法
现在行业里悄悄出现了一个新趋势,不是盲目往更高精度卷,而是做适配精度。需要多高就做到多高,不浪费一分成本,也不欠一分性能。
比如现在新能源汽车的电池结构件,之前很多企业为了保险,按照航天级的精度要求全尺寸管控,成本怎么都下不来,后来经过多轮验证,发现只要关键连接面做到要求精度,其他非配合位置放宽两个微米,成本直接降了15%,整车性能一点影响都没有。
过度追求极致精度的风险,远不止推高产品成本,还有看不见的环境代价。行业里有个统计,加工精度每提高一个数量级,加工能耗至少翻三倍,产生的废刀具、废切屑也会同步上涨,对于双碳目标来说,不必要的高精度完全是负收益。
当然,这不是说极致精度不重要。在半导体制造、高端光学、航天动力这些核心领域,我们还得接着往更高精度冲,还有很多卡脖子的问题等着解决。
不过话说回来,不能所有领域都跟着一起卷纳米级精度,对吧?很多传统制造领域,能把现有要求的精度做稳定,把一致性提上去,就能解决很大的问题,就能创造足够的价值。
那天临走的时候,老技师跟我说,干了三十年加工,最信奉的一句话就是:够准就行,不瞎较劲。放在今天看,这话比很多期刊上堆砌参数的大道理,都实在。
精度从来不是线性叠加的
很多外行觉得,精度就是数字越小越厉害,从毫米到微米再到纳米,堆参数堆设备就行。实际上呢?加工一个10厘米的陶瓷轴承球,圆度要求0.05微米,和加工一个一米长的飞机主梁,直线度要求5微米,难度根本不是一个量级。纳米级精密陶瓷轴承球检测图
尺寸越大,要保持高精度的难度呈指数级上涨。因为任何材料都会变形,任何加工都会产生应力,任何环境波动都会被尺寸放大。
精度的要求从始至终都绑定零件的使用场景。给手机摄像头做光学模组,要纳米级平面度,差一点就会对焦模糊;给重型卡车做传动齿轮,微米级就完全够用。硬给卡车齿轮做纳米级加工,成本翻十倍,寿命只涨5%,完全没必要。
说实话,现在很多行业都陷入了精度焦虑,好像不提纳米就不够先进。说白了,就是被设备厂商的营销带偏了。你要做什么东西,需要什么精度,就往什么方向发力,盲目追高除了浪费钱,什么都换不来。
最难的从来不是做出来一个,是做一万个都一样
国内现在不少企业能掏得起钱买顶尖的进口加工设备,能做出一两个符合最高精度要求的样品,一到批量生产,合格率就掉的离谱。问题出在哪? 误差的一致性,这才是真正迈不过去的门槛。 刀具每切一刀,都会有纳米级的正常磨损,切一百刀之后,累积误差就会超过允许范围。车间环境温度变化0.5度,铝合金工件的尺寸就会飘0.3微米。哪怕你机床本身精度再高,地基没做隔振处理,三公里外过一趟重载地铁,振动传过来,这一批零件的精度就废了。精密加工批量零件误差分布检测报告图
我见过一个做投影镜头的工厂,为了控制温度,花了上百万把车间的恒温精度做到了正负0.1度,结果批量合格率还是上不去,查了半个月才发现,是朝南的窗户透进来的太阳光,斜着照在机床床身上,床身一边温度高一边低,弯了三个微米。就这三个微米,镜头的成像分辨率直接不达标。
你说去哪说理去?
所以实现稳定高精度的路径,从来不是买一台天价设备就万事大吉,是要把整个工艺链里每一个不起眼的变量都控制住。从原材料出厂后的三个月自然时效消除内应力,到加工流程的排序,粗加工后留多久让零件释放应力,再到刀具的更换周期、成品存放的环境温度,每一步错一点,最终结果就差很多。
很多人说我们缺高端机床,这话没错,但不全对。我们更缺的,是把整个工艺链的误差控制住的经验和体系,这些东西,买不来,只能自己一点点磨。
接下来的方向,是给精度做减法
接下来的方向,是给精度做减法
现在行业里悄悄出现了一个新趋势,不是盲目往更高精度卷,而是做适配精度。需要多高就做到多高,不浪费一分成本,也不欠一分性能。
比如现在新能源汽车的电池结构件,之前很多企业为了保险,按照航天级的精度要求全尺寸管控,成本怎么都下不来,后来经过多轮验证,发现只要关键连接面做到要求精度,其他非配合位置放宽两个微米,成本直接降了15%,整车性能一点影响都没有。
过度追求极致精度的风险,远不止推高产品成本,还有看不见的环境代价。行业里有个统计,加工精度每提高一个数量级,加工能耗至少翻三倍,产生的废刀具、废切屑也会同步上涨,对于双碳目标来说,不必要的高精度完全是负收益。
当然,这不是说极致精度不重要。在半导体制造、高端光学、航天动力这些核心领域,我们还得接着往更高精度冲,还有很多卡脖子的问题等着解决。
不过话说回来,不能所有领域都跟着一起卷纳米级精度,对吧?很多传统制造领域,能把现有要求的精度做稳定,把一致性提上去,就能解决很大的问题,就能创造足够的价值。
那天临走的时候,老技师跟我说,干了三十年加工,最信奉的一句话就是:够准就行,不瞎较劲。放在今天看,这话比很多期刊上堆砌参数的大道理,都实在。