批量生产优化:制造企业降本提效的踩坑与破局
上个月跟东莞做汽配的老陈吃饭,他拍着大腿骂。上半年花了三百万上新线,说要搞自动化批量生产,结果产能上去了,废品率翻了一倍,算下来半年亏了快两百万!
老陈不是个例。现在整个制造圈都在喊降本,批量生产优化是绕不开的话题,但十家做优化的,有六七家做成了他这样,钱花了,没拿到结果。
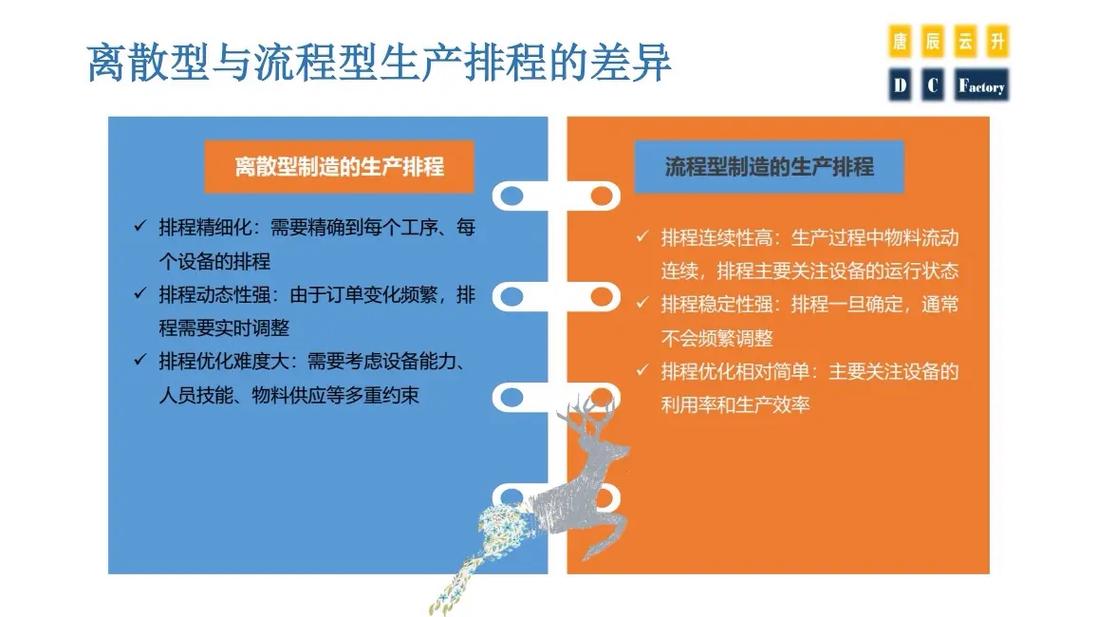 离散制造业批量生产流程优化前后对比图
你说搞不搞笑?三百万的设备都买了,原来就差这么一刀,把乱序的订单归整齐。
很多人觉得优化是高大上的东西,要搞数字孪生,要搞人工智能,其实最核心的,就是把原来乱做的批量,改成符合生产逻辑的批量,就这一步,就能省出十几万甚至几百万的利润。
不过话说回来,改了排程,搞定了换模,就完事了?不对,很多人栽在第二步。
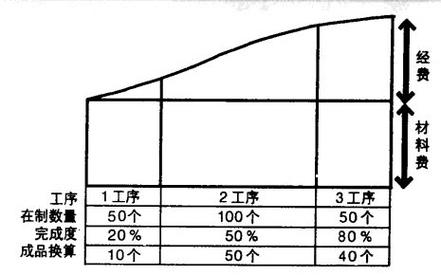 多工序批量生产在制品库存分布示意图
后来这个老板用了行业里现在常用的滚动窗口批量排程法,每四个小时调整一次各个工序的生产批量,注塑工序不会一下子出一大堆货,装配线也不会停着等料,整体交付周期直接降了32%,库存周转翻了一倍,光是省下来的利息和仓储费,一年就多赚两百多万。
对吧?批量生产优化,优化的从来不是某一个点的速度,是整个链条的匹配度。你跑一百米,步子迈得再大,换气错了,一样拿不到好成绩。
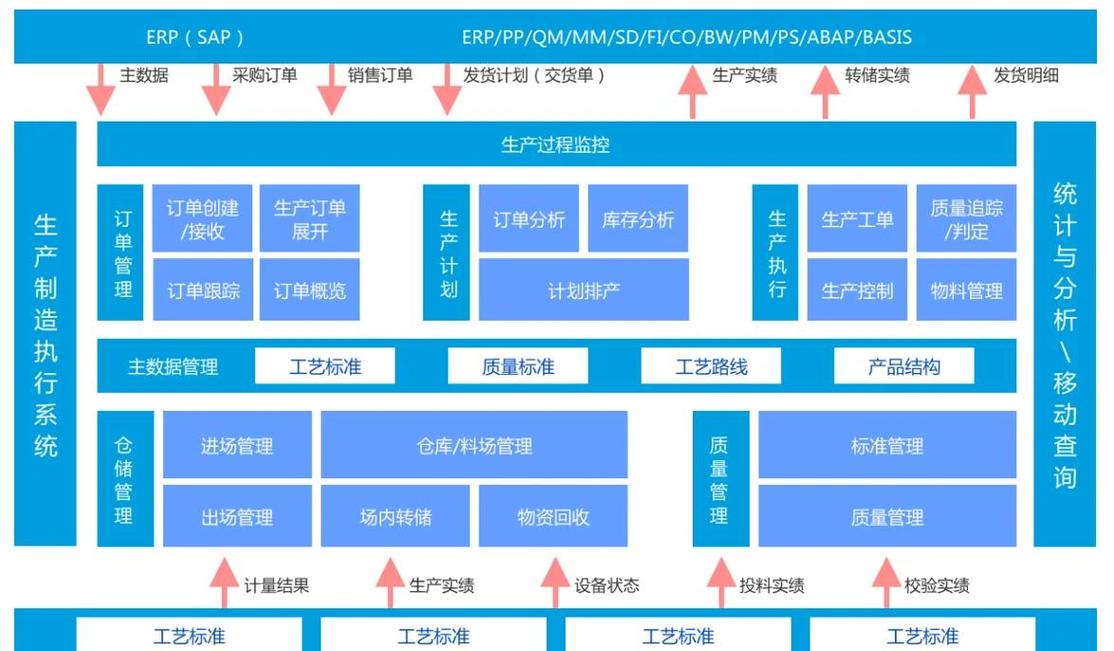 中小厂做批量生产优化,没必要等巨资系统
说个实话,现在很多咨询公司一开口,就是让你上百万的MES,上百万的数字孪生系统,把很多中小厂老板吓得直接不敢动了。其实真没必要。
我上个月认识中山一个做灯饰配件的老板,工厂一共五十六个人,原来接单就是啥先来啥做,批量乱得一塌糊涂,换模换得工人都烦,交期还经常拖。他也没钱上系统,就自己花了三天,把手上所有的产品按原料分类,按模具大小分类,然后定了规则:每周一固定做ABS塑料件,周二做PC塑料件,周三周四做五金冲压件,周五做表面处理,周六专门处理小批量急单。
就这么一个简单的调整,一分钱没花,换模时间降了27%,每个月多出来15%的产能,单位成本直接降了8个点,现在每个月多赚十几万,比原来接两个大订单还爽。
现在很多科研出来的批量生产优化方法,早就做成了轻量的工具,甚至很多思路你不用软件,用Excel就能跑,根本不需要你砸几百万进去。说白了,优化是为了赚钱,不是为了装门面搞个智能工厂的牌子给别人看。
我见过太多工厂,花了大价钱搞了全自动化,结果批量排得一塌糊涂,成本比原来手工做还高,赚的钱不够还设备贷款,这种例子真的太多了。
批量生产优化,本质上就是帮你把生产里的浪费挖出来,把原来花在换模、等料、堆库存上的钱,变成你口袋里的利润。别把它想的太复杂,也别走错了方向,先从理一理你的订单,算一算你的换模时间开始,比什么都强。
批量生产优化不是“堆设备”,是改底层逻辑
很多老板的第一反应,优化批量生产就是买更多设备,换更大的生产线,把单班产量提上去就行。说实话,这是最坑的误区。 老陈后来找了工业工程的咨询师过去查,查了三天,问题出在排程。原来他为了填满新线的产能,什么订单都往上面塞,不同型号的汽配公差不一样,原料厚度不一样,换一次模要两个多小时,一天八个小时生产,四个半小时都在换模,设备空转、工人待工的成本,比原来小批量生产还高。 后来咨询师给调了订单归型聚类优化,把相同原料、相同公差范围、相似模具的订单归成一类,同一类集中排产,原来一周换十几次模,现在只换两三次,换模时间直接从每天的42%砍到11%,废品率因为调机次数少了,直接降了一半还多。离散制造业批量生产流程优化前后对比图
你说搞不搞笑?三百万的设备都买了,原来就差这么一刀,把乱序的订单归整齐。
很多人觉得优化是高大上的东西,要搞数字孪生,要搞人工智能,其实最核心的,就是把原来乱做的批量,改成符合生产逻辑的批量,就这一步,就能省出十几万甚至几百万的利润。
不过话说回来,改了排程,搞定了换模,就完事了?不对,很多人栽在第二步。
从单点优化到全局最优,别让局部产能害死整体利润
去年清华工业工程系发了一篇针对国内300多家中小制造企业的调研,说超过70%的批量生产优化项目,只优化了单工序的产能,完全没考虑全局的匹配,最后整体利润不升反降的,占了快一半。 啥意思?我给你举个例子。浙江宁波有个做小家电注塑的工厂,老板觉得注塑工序太慢,花了一百万把注塑机换成高速机,把单工序的产能提了30%,结果呢,后面的装配线消化不了这么多货,线边堆了三千万的在制品,光占用的资金利息,每个月就要十几万,比注塑工序省下来的工时钱还多两倍。 这就是典型的捡了芝麻丢了西瓜。批量生产的核心,从来不是某个工序越快越好,是每个工序的批量大小,刚好匹配下一个工序的节奏,不让你堆库存,也不让你停工待料。多工序批量生产在制品库存分布示意图
后来这个老板用了行业里现在常用的滚动窗口批量排程法,每四个小时调整一次各个工序的生产批量,注塑工序不会一下子出一大堆货,装配线也不会停着等料,整体交付周期直接降了32%,库存周转翻了一倍,光是省下来的利息和仓储费,一年就多赚两百多万。
对吧?批量生产优化,优化的从来不是某一个点的速度,是整个链条的匹配度。你跑一百米,步子迈得再大,换气错了,一样拿不到好成绩。
中小厂做批量生产优化,没必要等巨资系统
中小厂做批量生产优化,没必要等巨资系统
说个实话,现在很多咨询公司一开口,就是让你上百万的MES,上百万的数字孪生系统,把很多中小厂老板吓得直接不敢动了。其实真没必要。
我上个月认识中山一个做灯饰配件的老板,工厂一共五十六个人,原来接单就是啥先来啥做,批量乱得一塌糊涂,换模换得工人都烦,交期还经常拖。他也没钱上系统,就自己花了三天,把手上所有的产品按原料分类,按模具大小分类,然后定了规则:每周一固定做ABS塑料件,周二做PC塑料件,周三周四做五金冲压件,周五做表面处理,周六专门处理小批量急单。
就这么一个简单的调整,一分钱没花,换模时间降了27%,每个月多出来15%的产能,单位成本直接降了8个点,现在每个月多赚十几万,比原来接两个大订单还爽。
现在很多科研出来的批量生产优化方法,早就做成了轻量的工具,甚至很多思路你不用软件,用Excel就能跑,根本不需要你砸几百万进去。说白了,优化是为了赚钱,不是为了装门面搞个智能工厂的牌子给别人看。
我见过太多工厂,花了大价钱搞了全自动化,结果批量排得一塌糊涂,成本比原来手工做还高,赚的钱不够还设备贷款,这种例子真的太多了。
批量生产优化,本质上就是帮你把生产里的浪费挖出来,把原来花在换模、等料、堆库存上的钱,变成你口袋里的利润。别把它想的太复杂,也别走错了方向,先从理一理你的订单,算一算你的换模时间开始,比什么都强。