车间里看不见的网:真正的质量控制体系从来不是贴墙纸
去年九月二十三号,我去南京溧水的一家汽配厂帮朋友梳理生产问题。刚进大门就看见厂长蹲在门口抽烟,脚边堆了半箱废钢件。地上的烟蒂摆了小半圈,空气里飘着发苦的烟味。不用问,出事了。
一批发往整车厂的转向节,整批退回。原因说出来你都不信,就是0.02毫米的偏差。刚好卡在了客户规格的红线外面。出货前的抽检,刚好抽到了三个合格的。一百万的货,砸手里,光返工费就亏了小两百万。
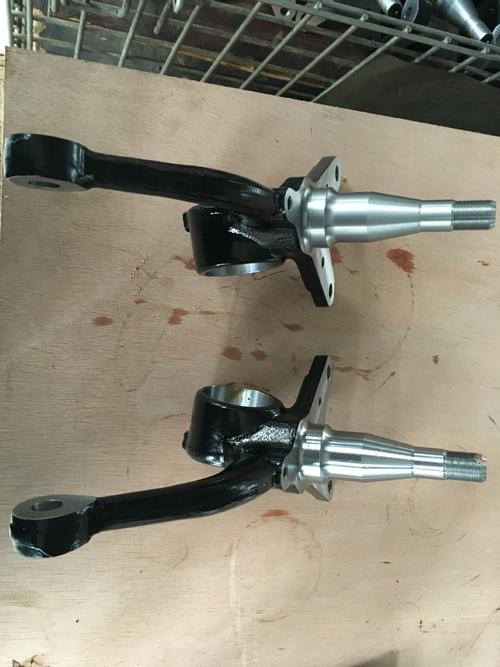 南京汽配车间返工的转向节工件堆放图
很多老板觉得,质量控制体系就是用来拿证拿订单的敲门砖,不是用来管生产的。门槛过了,砖就扔了。这个认知错得离谱。
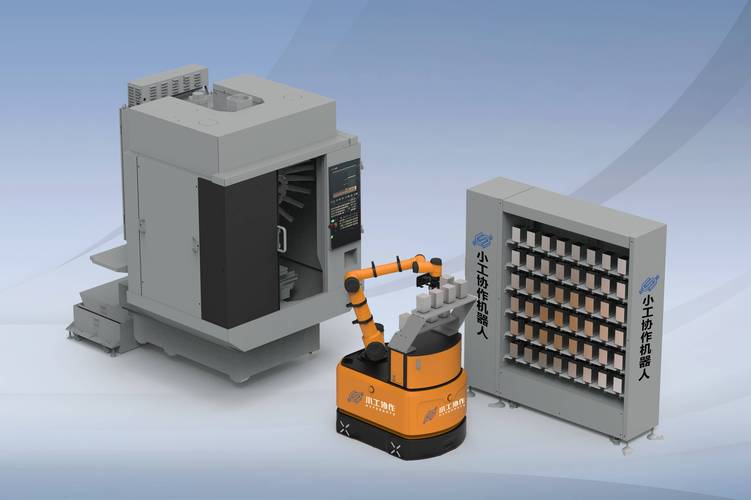 机械加工工位在位尺寸检测设备安装图
你看,这才叫体系,不是写在纸上的冰冷流程,是每个干活的人都能摸着用的工具。类比一下就懂了,就像你点外卖,商家说我卫生合格,不是只给你看最后做好的饭,是从洗菜切菜炒菜打包,每一步都有消毒记录,每一步都有人查,出了问题能立刻找到哪一步错了,而不是等你吃了拉肚子,才说我也不知道怎么回事。
说实话,很多人觉得体系复杂费钱,你算笔账,刚才那个南京厂长,之前一次返工亏两百万,改体系花了不到八十万,现在半年多没出过大问题,省的钱早就赚回来了。很多人觉得质量控制就是把不良品挑出来,不对,核心是不让不良品被做出来。每往前挪一步控制,成本就能降一个数量级。原料出问题退,损失的只是原料钱,加工完出问题,损失的是原料加加工费,出货之后出问题,还要赔客户的违约金,搭上自己积累多年的名声,哪个贵?傻子都能算清。
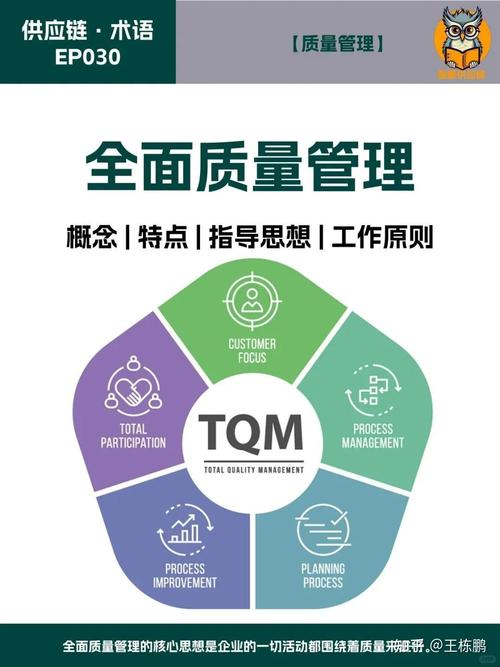 质量控制体系也有边界,别迷信万能神药
不过话说回来,我也见过走另一个极端的。把体系做的死死的,改个螺丝的型号都要走七个审批流程,工人换个刀具参数都要打报告,活活把生产效率磨没了。
有次去一家做定制医疗器械的工厂,老板说我们体系特别完善,我问他一个新样品改工艺要多久,说最少一周,因为要走体系审批。客户那边等着要样,竞争对手三天就出来了,单直接飞了。你说这体系是帮了他还是害了他?对吧?
还有一个常见误区,就是不管做什么产品,都要上最完善的体系。你卖几块钱一把的一次性牙刷,非要搞全检每个刷毛的平整度,那成本直接翻三倍,卖给谁去?质量控制的核心,是匹配你的产品定位和客户要求。客户要求0.01毫米的公差,你就把控制精度调到0.005毫米,客户只要能用就行,你就没必要花那个钱卡到头发丝。
体系是死的,人是活的。你不能把所有问题都扔给体系,就像你不能靠导航开车,遇到路况变了还要自己调整。新开发的产品,工艺还在试错,体系就留够调整的空间,别刚试了两个参数就说不符合体系不让做,那你永远做不出新产品。
上次那个南京厂长,今年春天给我寄了两盒明前茶,说现在客户追着给他下订单,终于不用天天蹲门口抽烟了。他说原来觉得质量控制体系就是给外人看的,现在才知道,这是给自己做的防火墙。看不见,摸不着,但出事的时候能帮你兜住底。
其实不管做制造还是做别的,啥东西不是这样?你糊弄它,它就糊弄你。真走心了,它就给你回报。就这么简单。
别拿体系当墙上的装饰纸
你去国内绝大多数工厂转一圈,进门走廊就能看见一排亮闪闪的认证牌,各类体系认证都有,质量控制体系的文件厚得能当砖头垫桌脚。实际上呢?抽检靠工人手感,记录靠事后补,出了问题全靠老板拍桌子骂。很多老板张口闭口我们有体系,那体系就是贴在墙上的认证证书,锁在抽屉里的程序文件,跟实际生产半毛钱关系没有。 我当时翻那家南京工厂的质量记录,前面一个月的尺寸偏差全写的合格,你拿游标卡尺一量,一半都超了。填表的小姑娘说,班长让这么填的,填不合格还要走整改,麻烦。说白了,大家都在哄鬼。南京汽配车间返工的转向节工件堆放图
很多老板觉得,质量控制体系就是用来拿证拿订单的敲门砖,不是用来管生产的。门槛过了,砖就扔了。这个认知错得离谱。
真正的质量控制体系,是顺着生产长出来的网
我刚入行的时候跟着老工程师学,他说质量不是检出来的,是做出来的。这句话我记到现在。什么意思?质量控制体系不是等所有东西都做完了,挑出坏的扔掉。它是从你进原料那一步就开始织的一张网,每个节点都拦着问题往后面流。 还是说刚才那个转向节的例子。改完体系之后是什么样?原料40Cr合金钢进厂,先抽料打光谱测成分,硬度不对直接退,根本不会进车间。下料之后,每一块坯料都打了二维码,哪个炉号哪批料,扫一下就能查到全部信息。加工的时候,每台数控车都装了在位实时检测,车完一个尺寸自动测,超差0.01毫米直接停机,工人不用往下做,省了一堆无用功。 粗加工完抽测金相组织,不合格直接回炉,不用浪费后面的热处理和精加工钱。最后出货前,除了常规抽检,还会自动把每个工件的尺寸数据存在系统里,客户要哪件,调出来就能看,不用再翻一堆发黄的纸质记录。机械加工工位在位尺寸检测设备安装图
你看,这才叫体系,不是写在纸上的冰冷流程,是每个干活的人都能摸着用的工具。类比一下就懂了,就像你点外卖,商家说我卫生合格,不是只给你看最后做好的饭,是从洗菜切菜炒菜打包,每一步都有消毒记录,每一步都有人查,出了问题能立刻找到哪一步错了,而不是等你吃了拉肚子,才说我也不知道怎么回事。
说实话,很多人觉得体系复杂费钱,你算笔账,刚才那个南京厂长,之前一次返工亏两百万,改体系花了不到八十万,现在半年多没出过大问题,省的钱早就赚回来了。很多人觉得质量控制就是把不良品挑出来,不对,核心是不让不良品被做出来。每往前挪一步控制,成本就能降一个数量级。原料出问题退,损失的只是原料钱,加工完出问题,损失的是原料加加工费,出货之后出问题,还要赔客户的违约金,搭上自己积累多年的名声,哪个贵?傻子都能算清。
质量控制体系也有边界,别迷信万能神药
质量控制体系也有边界,别迷信万能神药
不过话说回来,我也见过走另一个极端的。把体系做的死死的,改个螺丝的型号都要走七个审批流程,工人换个刀具参数都要打报告,活活把生产效率磨没了。
有次去一家做定制医疗器械的工厂,老板说我们体系特别完善,我问他一个新样品改工艺要多久,说最少一周,因为要走体系审批。客户那边等着要样,竞争对手三天就出来了,单直接飞了。你说这体系是帮了他还是害了他?对吧?
还有一个常见误区,就是不管做什么产品,都要上最完善的体系。你卖几块钱一把的一次性牙刷,非要搞全检每个刷毛的平整度,那成本直接翻三倍,卖给谁去?质量控制的核心,是匹配你的产品定位和客户要求。客户要求0.01毫米的公差,你就把控制精度调到0.005毫米,客户只要能用就行,你就没必要花那个钱卡到头发丝。
体系是死的,人是活的。你不能把所有问题都扔给体系,就像你不能靠导航开车,遇到路况变了还要自己调整。新开发的产品,工艺还在试错,体系就留够调整的空间,别刚试了两个参数就说不符合体系不让做,那你永远做不出新产品。
上次那个南京厂长,今年春天给我寄了两盒明前茶,说现在客户追着给他下订单,终于不用天天蹲门口抽烟了。他说原来觉得质量控制体系就是给外人看的,现在才知道,这是给自己做的防火墙。看不见,摸不着,但出事的时候能帮你兜住底。
其实不管做制造还是做别的,啥东西不是这样?你糊弄它,它就糊弄你。真走心了,它就给你回报。就这么简单。