从南京车间实训看自动化生产线设计:被忽略的适配性问题
上个月在南京江宁的汽车零部件车间蹲了一周,跟着调试三条新线,碰到的问题,大半课本上没提过。
很多看起来完美的方案,一到现场就全乱了套。不是说参数算错了,是从根上就没考虑现场那点细碎的不确定性。
为什么照搬标准方案一定会踩坑
不少做方案的人上来就算工位数、卡节拍,选参数最高的工业机器人,把运行效率堆到小数点后两位,看起来漂亮极了。结果呢?我蹲的那条线,原本设计给铝合金壳体做精加工,上线前三个月客户改了产品要求,换成带尼龙嵌件的壳体,原来配的振动送料器直接废了。
尼龙带静电。整排吸料。卡一次四十分钟。一天停五六次,原本算好的每分钟1.2件的节拍,实际能做到0.8件就不错了。
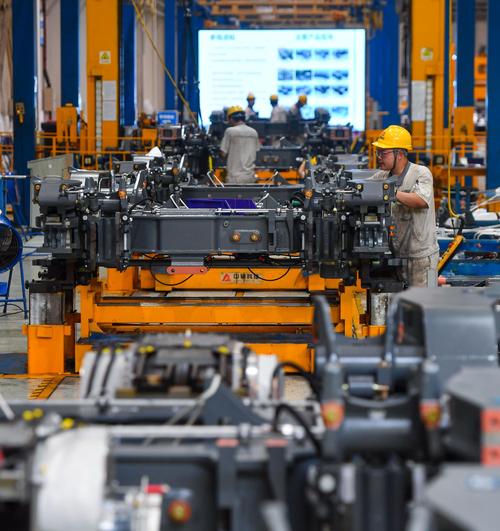 南京汽车零部件车间自动化生产线调试现场
这种问题,本质上就是设计完全脱离了具体生产场景。所有人都盯着理论值,没人去想车间夏天的高温会让塑料件变形,没人去想厂区供电高峰期会有5%的电压波动,更没人去想工人会不会为了省时间偷偷改工装卡具。所有脱离现场颗粒度的设计,本质都是纸上谈兵。
前两年见过苏州的一个机加工项目,花大价钱上了全进口的定位系统,结果厂房建成十年,地基悄悄下沉了两毫米,视觉相机的定位坐标全歪,前后改了三个月,才勉强拉回精度,额外花的成本够买三台新相机了。
说实话,最稳的设计从来不会把节拍卡到100%。留个5%到10%的缓冲,哪怕一个工位临时出问题,后面的工位也能慢慢消化,不会一倒全倒。很多人不懂这个道理,为了挤那点效率把所有空间都占满,最后全线停摆一次,损失的产能比半年挤出来的还多。对吧?
容易被漏掉的核心设计变量
大部分方案算成本,只算建设期的设备和安装钱,十年的维护和换型成本,半字不提。我见过最离谱的设计,为了省十万块的布线空间,把IO模块直接埋进了设备的焊接框架里面,换个模块得拆半台设备,工人换一次要四个小时,停线损失一次就抵得上十个IO模块的钱。
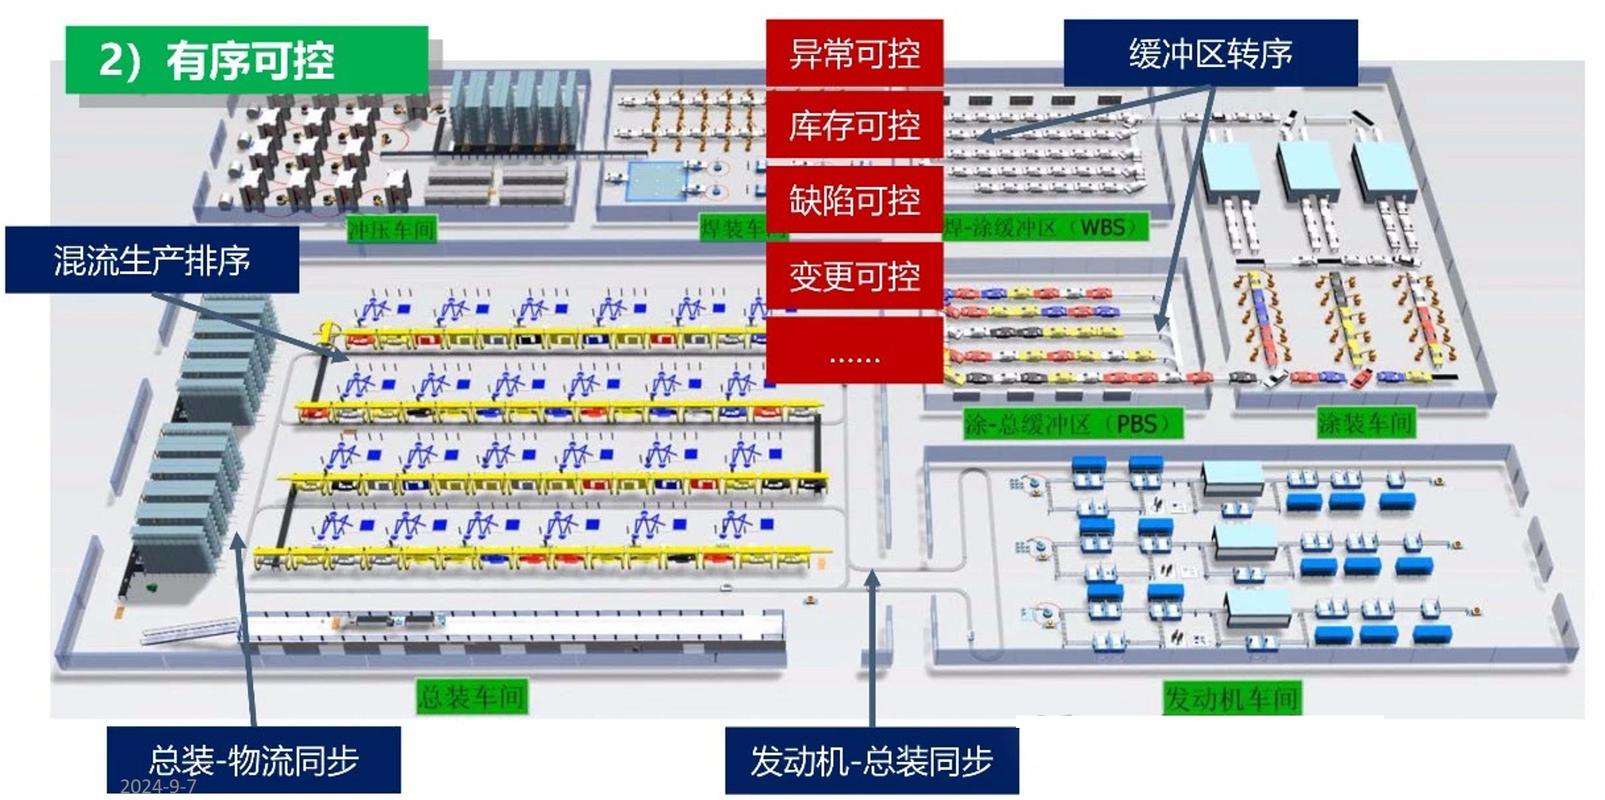 柔性自动化生产线模块化IO模块布局图
现在的生产早就不是几十年前那个几十年做一款产品的时代了。汽车零部件半年更一次配置,消费电子三个月换一次外观,刚性线做得再精密,两年产品一更新,整条线就得当废铁卖,几个亿的投资直接打水漂。好的设计,从一开始就给换型留够了空间。
这次南京车间的项目,后来改方案其实没花多少钱,总共不到总预算的5%:把原来整体焊接的框架换成模块化铝型材,每个工位的定位底座留了10厘米的调整余量,振动送料器换成带静电消除棒的皮带式,线尾给质检工人留了一米二的操作空间。改完之后,停线率从12%直接降到0.3%,实际产能比原设计还提了15%。
还有一个没人愿意提的变量,就是人。很多人追求100%无人化,把所有工位都封起来,结果呢?线尾的瑕疵检测,机器视觉能筛出大问题,那种模棱两可的小划痕,还得人复检,设计的时候没留操作空间,工人只能蹲在设备缝里干活,一天下来腰都直不起来,反而拖慢了整线效率。更有甚者,为了符合安全规范把防护门做成三次开门锁止,工人嫌麻烦,直接把锁用扎带绑住,反而留下安全隐患。
好设计从来不是把人赶出去,是让人去做机器做不了的判断,机器去做人做不好的重复劳动。这个道理,很多做设计的到现在都没懂。
哪些场景根本没必要硬上全自动化
 哪些场景根本没必要硬上全自动化
现在到处都喊无人化,好像不上全自动化就是落后。其实不是,全自动化有它严格的应用边界,超出这个边界,就是浪费钱。
比如做定制化产品的,单次批量不到一百件,就算你做成柔性线,换型调试的时间都比生产时间长,成本比半自动化加人工贵一倍还多。南京本地有家做定制假肢的厂子,前两年想上全自动化做接受腔加工,算了三个月,最后还是放弃了——每个患者的形体都不一样,机器做粗坯没问题,修形适配还得靠有十年经验的老师傅,硬上自动化,反而做出来的接受腔贴合率更低。
还有很多项目,为了蹭概念,堆了几十上百个传感器,全接上云做数据采集,结果传上去的数据根本没人分析,反而多了几十上百个故障点,网络一波动,全线就停摆。这种过度设计,见过太多了。
不过话说回来,未来的方向肯定不是退回去做人工,而是往模块化人机协同走。以后的生产线不是定死的,是像拼积木一样,今天做这个产品,换两个工位模块,明天就能做另一个。设计的核心不再是算死每一个参数,而是做好通用接口,留够调整空间,适配未来的不确定性。
说白了,做这行,蹲车间的时间,比坐在办公室画图纸的时间更重要。很多道理,不蹲在现场看个三五天,永远懂不了。