可制造性设计:别让牛逼的设计死在量产线上
前几年在东莞见一个做代工厂的老板,他掏出一叠设计稿叹气,说都是创业公司拿过来的,外观炫得晃眼睛,就是开不了模。要么是公差卡得比芯片还严,普通机床根本做不出来;要么是拼接缝歪了0.1毫米,整机装不上。改设计?设计师说改了就没那味儿了。不改?几十万开模费打了水漂。
这种事,真的见太多了。
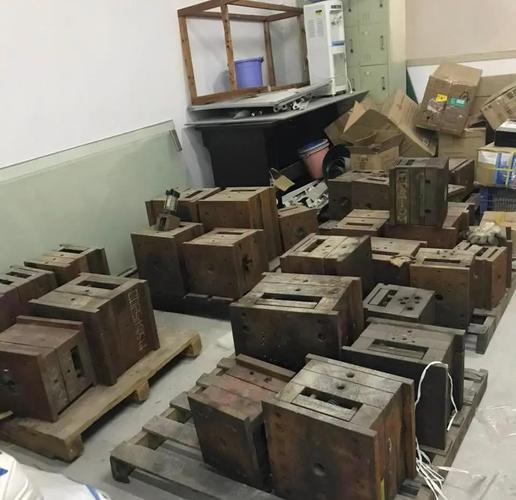 消费电子开模失败不良品堆放实拍
对不对?设计是从0到1,可制造是帮你从1走到1000000。你在画第一张图的时候不想着制造,最后卡脖子卡得死死的,谁也救不了你。
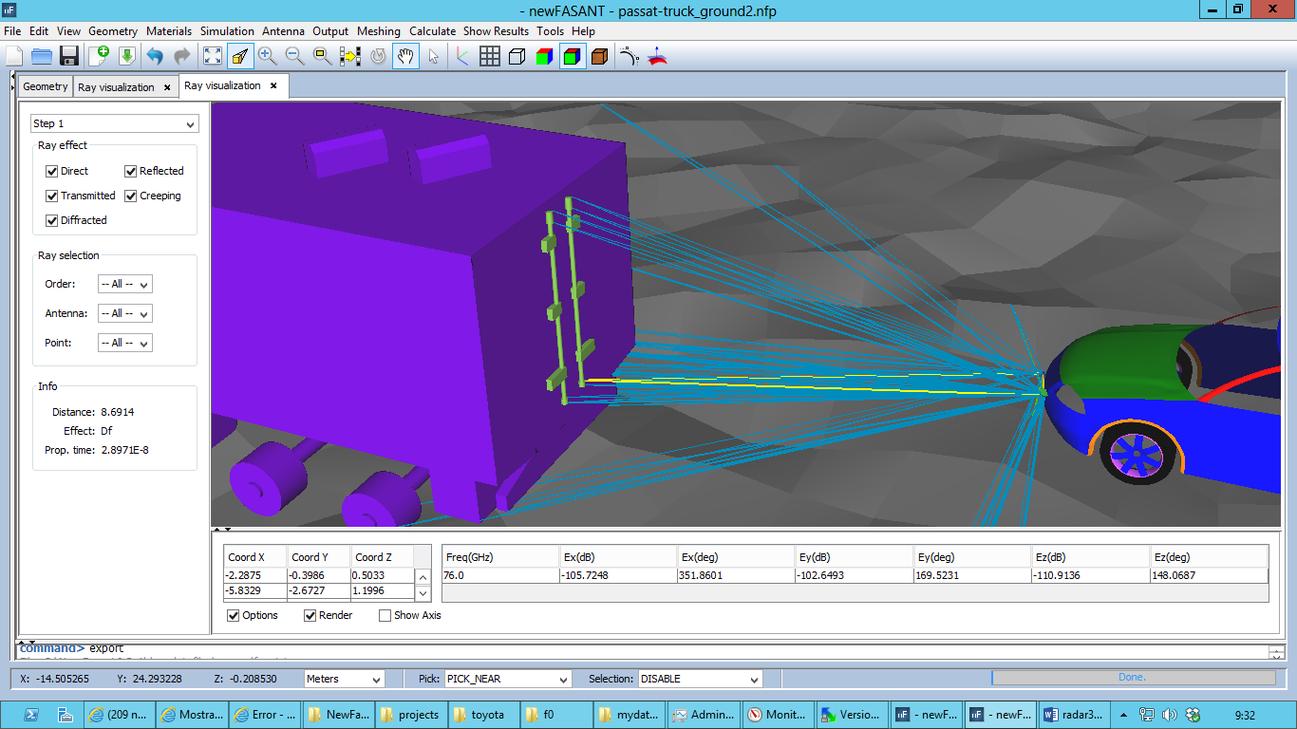 汽车一体化压铸件DFM仿真分析界面
说实话,现在供应链的复杂度比十年前高了不止一个量级,一款新产品少说有上百个零件,涉及三五家不同的工厂,你不提前做DFM,每个零件出一点小问题,最后就是全盘崩。
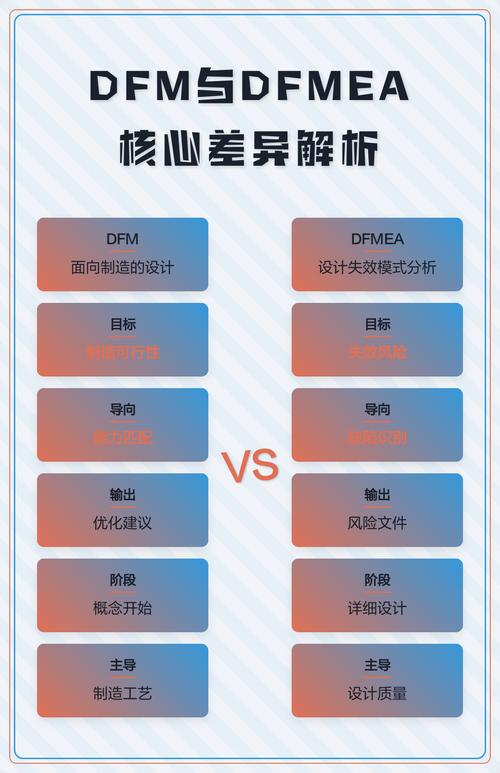 现在的DFM,早就不是靠老工程师拍脑袋了
以前做DFM,全靠工厂里干了二三十年的老工程师,对着图纸看半天,凭经验说"这里不行,要改"。经验当然值钱,但现在不行了。
产品更新换代太快了,消费电子三个月一代,新能源车半年改款,哪有那么多时间给你慢慢试错?
现在的DFM,都搭上AI和数字仿真了。我上个月跟华为终端的一个结构工程师聊天,他们现在做新手机,设计方案出来第一时间就丢进DFM仿真系统,AI自动跑上千种组合,什么公差、工艺、良率、成本几秒钟就算出来,直接把良率低于90%的方案全部筛掉,比以前人工试错快了十几倍,成本降了快三成。
不光是大厂,现在珠三角好多中型工厂,都开始用在线DFM工具了,你上传个PCB文件,几秒钟就能给你指出哪里走线太密会短路,哪里孔径不对做不出来,收费才几十块钱,比你打样试错便宜多了。
不过话说回来,工具再先进,意识跟不上也白搭。我接触过好多老板,一说做DFM就觉得是额外花钱,说我自己有工程师把把关就行了。等到开模废了,量产良率上不去,才后悔当初没花这点钱。
有个做光伏支架的老板跟我算过一笔账,他之前一款新产品,没做DFM就上线,结果连接处的冲孔工艺不对,批量做的时候公差超了,装的时候拼不上,返工花了两百多万,够他做十年DFM了。
可制造性设计最大的价值,就是帮你把问题消灭在图纸上,而不是消灭在量产线上。
你想想,一张图纸改个尺寸,花不了一小时,一分钱不用花。等你开了模,做了一半零件,再改,那就是几十万上百万的损失,还有耽误上市时间的机会成本,那个亏才是真的大。
现在很多人都在讲设计创新,讲技术突破,但是再牛的创新,做不出来批量,就是个没用的模型。可制造性设计,从来不是什么高大上的黑科技,就是帮你把设计从实验室搬到货架上的那一步。这一步走对了,你的创新才真的有价值。
为啥很多惊艳设计活不到量产?
很多做设计的朋友,提起制造就觉得那是后端的事,我把产品功能、外观做好了,你们照着做就行。 哪有这么简单。 我见过一个做智能穿戴的创业团队,为了做0.3毫米薄的金属中框,设计的时候把CNC加工的余量留得几乎为零,结果批量做的时候,十件里面有六件变形,良率低到根本没法上市。最后硬生生把厚度加了0.2毫米,外观改得连主创都不认,上市拖了半年,融的钱烧光了,公司没了。 问题出在哪?不是设计不好看,也不是工厂能力差,是从一开始,就没把可制造性考虑进去。消费电子开模失败不良品堆放实拍
对不对?设计是从0到1,可制造是帮你从1走到1000000。你在画第一张图的时候不想着制造,最后卡脖子卡得死死的,谁也救不了你。
可制造性设计到底在解决什么问题?
很多人对可制造性设计(就是业内说的DFM)的印象,还停留在"给尖角加圆角方便脱模"这种入门操作。 早就不是了。 现在的DFM,是从产品立项的第一天起,就把供应链、工艺、成本、良率所有约束条件全部嵌进设计流程里。它不是来卡设计的脖子,是帮设计提前把坑填上。 举个例子,现在新能源车疯抢的一体化压铸,你设计车身结构的时候,要是不提前考虑压铸机的最大锁模力、浇口位置对成型的影响、后续热处理的变形量,等你3D图都画完了,才发现整块零件根本压不出来,拆分之后又达不到性能要求,那前期几个月的工作量全白费,几百万的投入打了水漂。 还有现在消费电子普遍用的曲面玻璃,你设计弧度的时候,就得考虑热弯工艺的良率曲线,弧度超过35度,良率直接从95%掉到70%,成本直接涨一倍,这些要是不提前算清楚,最后零售价定高了卖不动,定低了亏死。汽车一体化压铸件DFM仿真分析界面
说实话,现在供应链的复杂度比十年前高了不止一个量级,一款新产品少说有上百个零件,涉及三五家不同的工厂,你不提前做DFM,每个零件出一点小问题,最后就是全盘崩。
现在的DFM,早就不是靠老工程师拍脑袋了
现在的DFM,早就不是靠老工程师拍脑袋了
以前做DFM,全靠工厂里干了二三十年的老工程师,对着图纸看半天,凭经验说"这里不行,要改"。经验当然值钱,但现在不行了。
产品更新换代太快了,消费电子三个月一代,新能源车半年改款,哪有那么多时间给你慢慢试错?
现在的DFM,都搭上AI和数字仿真了。我上个月跟华为终端的一个结构工程师聊天,他们现在做新手机,设计方案出来第一时间就丢进DFM仿真系统,AI自动跑上千种组合,什么公差、工艺、良率、成本几秒钟就算出来,直接把良率低于90%的方案全部筛掉,比以前人工试错快了十几倍,成本降了快三成。
不光是大厂,现在珠三角好多中型工厂,都开始用在线DFM工具了,你上传个PCB文件,几秒钟就能给你指出哪里走线太密会短路,哪里孔径不对做不出来,收费才几十块钱,比你打样试错便宜多了。
不过话说回来,工具再先进,意识跟不上也白搭。我接触过好多老板,一说做DFM就觉得是额外花钱,说我自己有工程师把把关就行了。等到开模废了,量产良率上不去,才后悔当初没花这点钱。
有个做光伏支架的老板跟我算过一笔账,他之前一款新产品,没做DFM就上线,结果连接处的冲孔工艺不对,批量做的时候公差超了,装的时候拼不上,返工花了两百多万,够他做十年DFM了。
可制造性设计最大的价值,就是帮你把问题消灭在图纸上,而不是消灭在量产线上。
你想想,一张图纸改个尺寸,花不了一小时,一分钱不用花。等你开了模,做了一半零件,再改,那就是几十万上百万的损失,还有耽误上市时间的机会成本,那个亏才是真的大。
现在很多人都在讲设计创新,讲技术突破,但是再牛的创新,做不出来批量,就是个没用的模型。可制造性设计,从来不是什么高大上的黑科技,就是帮你把设计从实验室搬到货架上的那一步。这一步走对了,你的创新才真的有价值。