自动化生产线设计:从踩坑到落地的实战心得
去年跟着东莞一家做消费电子的工厂改自动化生产线,踩的坑比我吃的饭还多,对吧?
很多人觉得自动化生产线设计就是画个图,堆上机器人和输送线就行,大错特错。见过太多工厂花了大几千万,线建起来跑不起来,最后变成放物料的仓库,可惜。
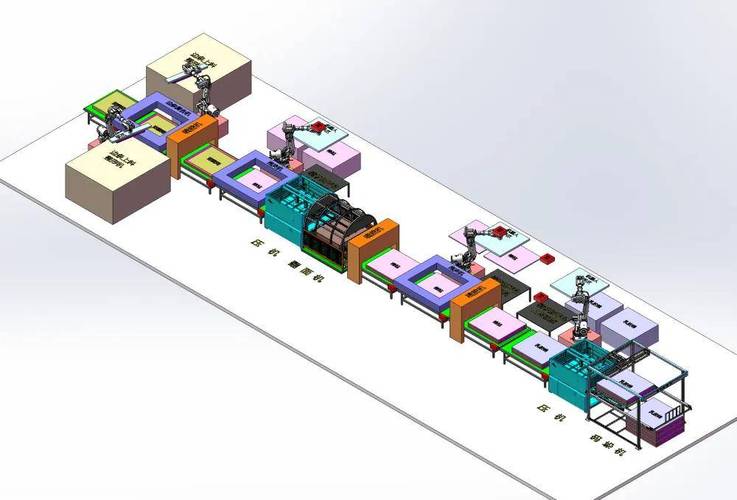 汽车零部件自动化生产线人机留白布局图
说实话,现在大部分做3C、五金、家居的工厂,都是多品种小批量生产,全自动化就是美丽的陷阱。留10%到15%的工位给人工处理换型、处理异常,反而整体设备综合效率OEE能往上提20%不止。
那个东莞厂后来改设计,把两个换型工位改成人工辅助,加装快换夹具,OEE直接从原来的42%涨到65%,换型时间从3小时缩到40分钟,太惊喜了!
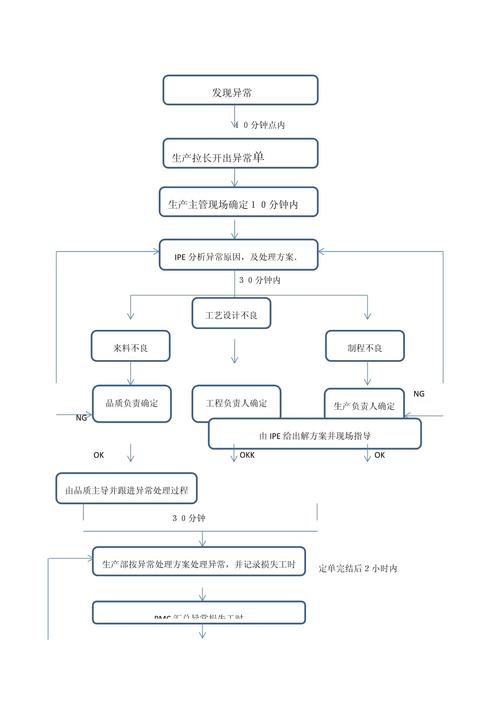 3C电子装配自动化生产线异常分级响应流程图
上个月去苏州看一家做新能源电池结构件的工厂,他们的生产线月平均异常停线时间比同行少70%,就是赢在设计阶段把异常想透了。甚至连员工换岗喝水,都专门留了缓冲工位,不会因为一个人离岗整线停摆。
这玩意说穿了就是用心不用心,很多设计师拿模板改改就交差,根本没去生产线上待过,哪知道实际会出啥幺蛾子。
 留足扩展接口,别三两年就推倒重来
现在行业迭代太快了,去年卖爆的小尺寸充电宝,今年就换成大容量快充,产品尺寸、工艺全变,生产线要是动不了,那就是一堆废铁。
我之前碰过一个中山的灯饰厂,18年花两千万建的自动化生产线,21年转型做智能灯饰,产品尺寸大了一圈,整个线体的工位间距、输送宽度都不对,想改都改不了,最后只能拆了当废铁卖,老板说到这个事就拍大腿懊恼,说当初贪便宜找了个没经验的设计方,连扩展接口都没留。
做自动化生产线设计,一定要留至少20%的扩展空间,包括物理工位空位、IO接口余量、PLC程序带宽,哪怕一开始多花10%的预算,三五年下来省的钱远远不止这个数。
深圳有一家做消费级无人机的工厂,我前年去看他们的新线设计,当时就留了三个空工位,所有线槽、接口都预埋好了,今年要加一道视觉检测工位,直接把设备插进去,一周就调试完投产,根本不用停产改造,这钱花得太值了。
不过话说回来,也不是留越多越好,得看行业。做消费电子迭代快,留20%没问题,做汽车重零部件,三五年产品变不了多少,留10%就够了,留多了也是浪费钱。
那些上来就拍胸脯说「我给你做的线能用十年」的,多半是忽悠。十年后你的产品都不知道变成啥样了,能灵活调整,能跟着产品迭代改,才是真的好用。
做自动化不是赶风口给别人看的,是真金白银要帮工厂降本赚钱,每一分设计的功夫,都要花在看不见的细节里,别搞那些花里胡哨的面子工程。
别上来就堆设备,先算「人机留白」
现在很多老板一提到自动化,就要「全自动化」,好像留一个人工工位就是设计失败,太偏执了。 去年那个东莞厂做TWS耳机充电盒,一开始听了供应商的忽悠,把注塑、喷油、装配全上六轴机器人,工位排得满满当当,连个转身修异常的空间都留,结果呢?换个产品型号,整线改参数改程序,一停就是三天,那阵子订单催得要死,老板头发都白了一圈。 自动化生产线设计的核心从来不是100%全自动,是「恰到好处的自动」。汽车零部件自动化生产线人机留白布局图
说实话,现在大部分做3C、五金、家居的工厂,都是多品种小批量生产,全自动化就是美丽的陷阱。留10%到15%的工位给人工处理换型、处理异常,反而整体设备综合效率OEE能往上提20%不止。
那个东莞厂后来改设计,把两个换型工位改成人工辅助,加装快换夹具,OEE直接从原来的42%涨到65%,换型时间从3小时缩到40分钟,太惊喜了!
异常响应的设计,才是拉开差距的关键
我看过太多设计院出的设计图,纸面完美,所有参数都好看,一开机跑就天天停。为啥?根本没把异常场景当回事。 举个最常见的例子:输送线上卡了一个小工件,原来的设计就是触发保护,整线全停,等维修师傅过来开闸拿出来,十来分钟就过去了,一天停个七八次,大半天就没了。我见过最离谱的,一条线一天停了27次,纯损失产能小一半。 好的自动化生产线设计,会把异常做分级处理,不让小问题拖垮整线。比如上料工位缺料,只停上料段,前面的加工段还能跑15分钟,够工人补完料再跟上,根本不耽误整体产能。再比如单个工位检测出工件不合格,直接自动分流到不合格品区,其他工位该咋跑咋跑,不用停。3C电子装配自动化生产线异常分级响应流程图
上个月去苏州看一家做新能源电池结构件的工厂,他们的生产线月平均异常停线时间比同行少70%,就是赢在设计阶段把异常想透了。甚至连员工换岗喝水,都专门留了缓冲工位,不会因为一个人离岗整线停摆。
这玩意说穿了就是用心不用心,很多设计师拿模板改改就交差,根本没去生产线上待过,哪知道实际会出啥幺蛾子。
留足扩展接口,别三两年就推倒重来
留足扩展接口,别三两年就推倒重来
现在行业迭代太快了,去年卖爆的小尺寸充电宝,今年就换成大容量快充,产品尺寸、工艺全变,生产线要是动不了,那就是一堆废铁。
我之前碰过一个中山的灯饰厂,18年花两千万建的自动化生产线,21年转型做智能灯饰,产品尺寸大了一圈,整个线体的工位间距、输送宽度都不对,想改都改不了,最后只能拆了当废铁卖,老板说到这个事就拍大腿懊恼,说当初贪便宜找了个没经验的设计方,连扩展接口都没留。
做自动化生产线设计,一定要留至少20%的扩展空间,包括物理工位空位、IO接口余量、PLC程序带宽,哪怕一开始多花10%的预算,三五年下来省的钱远远不止这个数。
深圳有一家做消费级无人机的工厂,我前年去看他们的新线设计,当时就留了三个空工位,所有线槽、接口都预埋好了,今年要加一道视觉检测工位,直接把设备插进去,一周就调试完投产,根本不用停产改造,这钱花得太值了。
不过话说回来,也不是留越多越好,得看行业。做消费电子迭代快,留20%没问题,做汽车重零部件,三五年产品变不了多少,留10%就够了,留多了也是浪费钱。
那些上来就拍胸脯说「我给你做的线能用十年」的,多半是忽悠。十年后你的产品都不知道变成啥样了,能灵活调整,能跟着产品迭代改,才是真的好用。
做自动化不是赶风口给别人看的,是真金白银要帮工厂降本赚钱,每一分设计的功夫,都要花在看不见的细节里,别搞那些花里胡哨的面子工程。