先进制造工艺:车间里的“反常识”操作,让我重新认识了制造业
上周去一家老牌机床厂参观,说实话,差点睡着——不是我不尊重,是那种轰隆隆的噪音和千篇一律的切削动作,实在催眠。但拐进研发中心,看到那台刚调试完的电子束熔融设备时,整个人瞬间清醒了。啧,那感觉就像从蒸汽时代直接跳进了星际迷航。
车间主任老张叼着烟,眯着眼说:“这玩意儿,能打印出比你头发丝还细的金属网格。”我盯着那束幽蓝的光,想起十几年前在技校实习时,磨一把车刀要半小时,还经常被师傅骂手抖。现在?一套航空发动机的燃油喷嘴,从设计到成品,两天搞定。
先进制造工艺这词,听起来高大上,但骨子里全是“懒人智慧”。懒得反复装夹?行,五轴联动。懒得起模做铸造?金属打印直接上。懒人推动世界,真的。
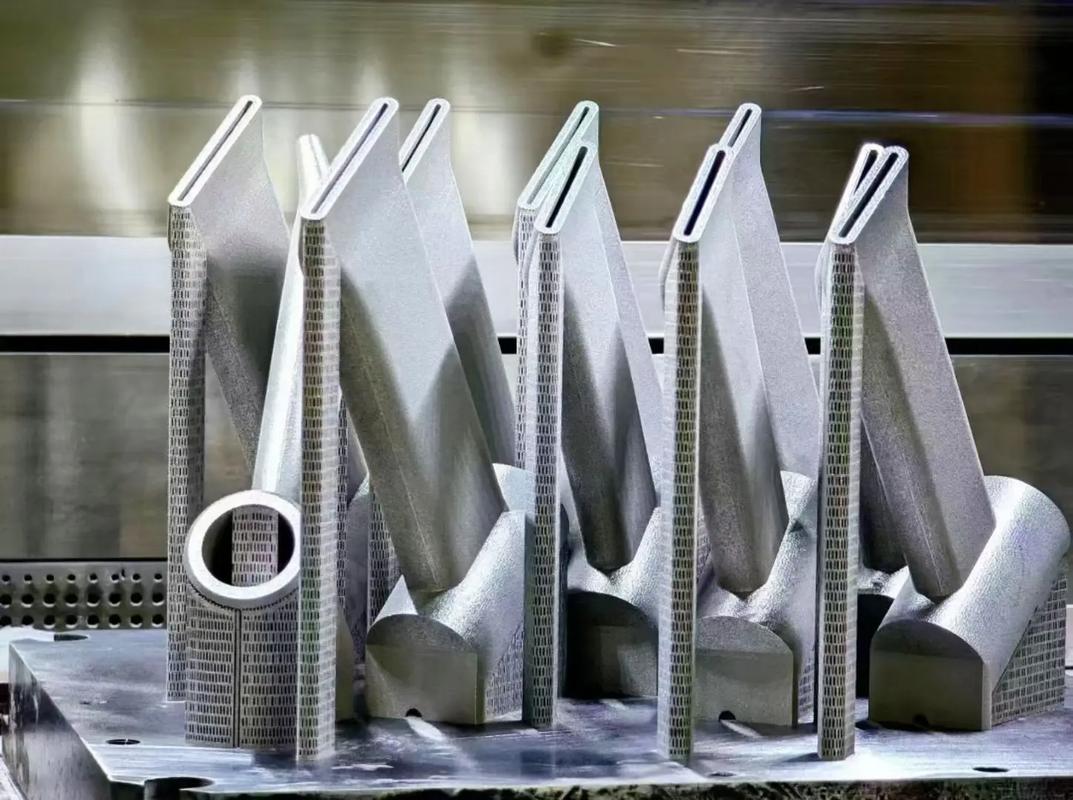 金属3D打印复杂内流道零件展示
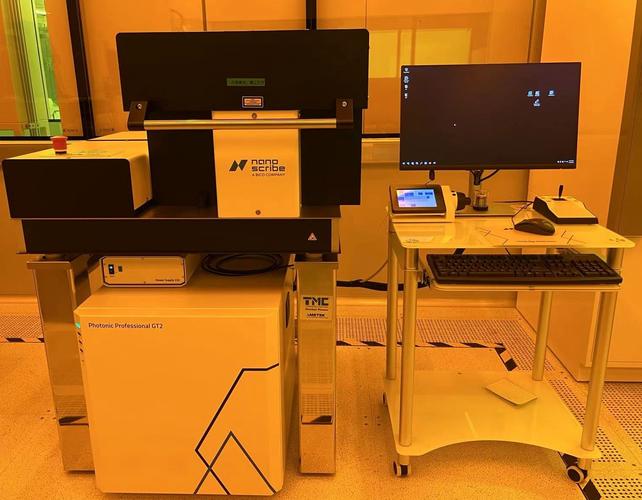 双光子聚合微纳3D打印设备工作状态
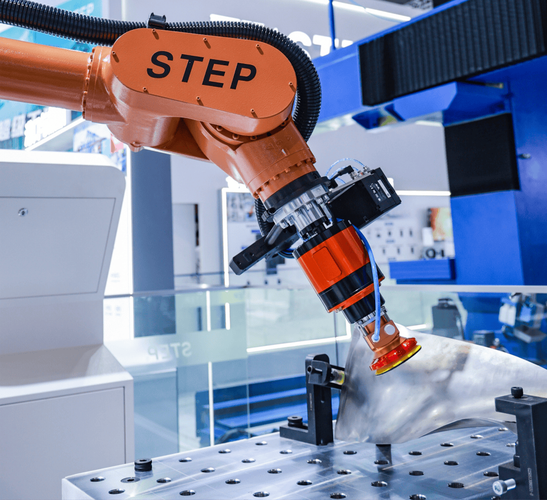 智能工厂工业机器人协作打磨模具
传统制造的“慢性病”
回忆一下,传统制造有多反人性。比如,你要加工一个带内腔的液压阀体,得先开模、浇铸、然后钻深孔、珩磨……二十多道工序下来,良品率还看天。有次给某车企供样件,就因为在热处理环节温度差了5℃,整批变形报废。项目经理直接崩溃,蹲在车间门口抽了半包烟。 减材制造的本质,是跟材料硬刚。刀具磨损、应力集中、材料浪费……切下来的铁屑比成品还重,不心疼吗?而且很多复杂结构根本做不出来,比如点阵夹芯、随形冷却流道,你让数控铣床怎么下刀? 其实工程师们早就憋了一肚子火。直到增材制造成熟,仿佛打开了新大门。不过话说回来,打印也不是万能的——精度、表面粗糙度、材料性能,早年一堆坑。金属3D打印复杂内流道零件展示
那个让我目瞪口呆的“无中生有”
去年秋天,一家初创公司来我们园区路演,展示他们的微纳3D打印。产品是个直径不过2mm的微型涡轮,叶片厚度0.05mm,表面光洁度Ra 0.2微米。怎么做的?双光子聚合!光敏树脂在飞秒激光焦点处固化,一层层堆叠,精度达到200nm。 我凑到显微镜前看,倒吸一口凉气。这玩意儿用在微创手术机器人上,或者精密传感器,简直降维打击。创始人是个头发乱蓬蓬的博士,说话结巴,但眼神贼亮:“传统电火花加工这个涡轮,成本好几千,我们不到50块。” 那一刻,我突然理解了什么叫“颠覆”。不是那种PPT里的词,是真金白银的效率革命。不过嘛,微纳打印的产量还是硬伤,一台机器一天做不了几个。他们也在头疼。 这行当就是如此,一边惊艳,一边纠结。还有后续热处理、支撑去除这些细节,搞不好前功尽弃。我亲眼看着一个完美钛合金骨小梁植入物,拆支撑时崩了个角,报废!那兄弟郁闷得直锤桌子。双光子聚合微纳3D打印设备工作状态
当AI钻进车间,老师傅慌了?
先进制造的另一出重头戏,就是数据驱动的智能制造。别误会,不是弄几块大屏显示生产进度就算智能。真正的狠活,在于工艺参数自优化。 举个例子,某家做碳纤维复合材料的工厂,引进了一套AI视觉监测系统。铺丝过程中,摄像头实时捕捉纤维角度、褶皱,然后算法毫秒级调整铺放温度和压力。以前靠老师傅肉眼盯,废品率10%;现在降到0.5%以下。老师傅老李起初很抵触,后来发现不用再眯着眼盯着强光看,乐得清闲,转头去研究调机参数了。 但你说AI会取代人?没那么简单。上个月跟一个做精密磨削的团队聊天,他们用机器学习去预测砂轮钝化时间,结果模型在实验室好使,到车间就拉胯。原因?冷却液浓度、温湿度波动、操作员习惯……变量太杂。最后还得靠人机协同,AI给建议,师傅做微调。 工艺的魂,仍然在人手里攥着。那种微妙的手感,机器学不来。至少目前。不过,我也见过惊艳的:有个注塑车间,用强化学习训练机械臂,自动补偿模具磨损造成的毛刺,三个月省了70%修模时间。厂长笑得合不拢嘴。 数字化双胞胎也是个好东西。在设计阶段,就能在虚拟空间模拟加工过程,提前发现干涉、颤振。不用真金白银去试错。某航天国企搞了个全三维下厂的项目,图纸都没了,直接用模型驱动产线,效率提升不敢说——你懂的,军工敏感——但内部传闻,某个关键件的制造周期从2个月缩到12天。科幻成真了。 最后聊个八卦。前阵子业内疯传,某大厂搞出无掩模光刻,用激光直写替代掩模板,在芯片封装基板上刻线路,线宽能做到5微米以下。成本据说比传统光刻低一个数量级。虽然跟7nm芯片制造不是一回事,但这玩意儿对MEMS、先进封装意义重大。我特意找内部人打听,对方讳莫如深,只回了句:“等着看吧,卷死进口设备。”啧,中国制造那股狠劲儿,上头。 所以,先进制造工艺到底带来什么?不光是精度和速度,更是一种思维解放——原来这东西还能这么做!碰到死磕不下去的设计,不妨换个工艺思路,也许就柳暗花明。技术没有神话,全是汗水和烧钱堆出来的,但方向对了,每一步都带风。智能工厂工业机器人协作打磨模具